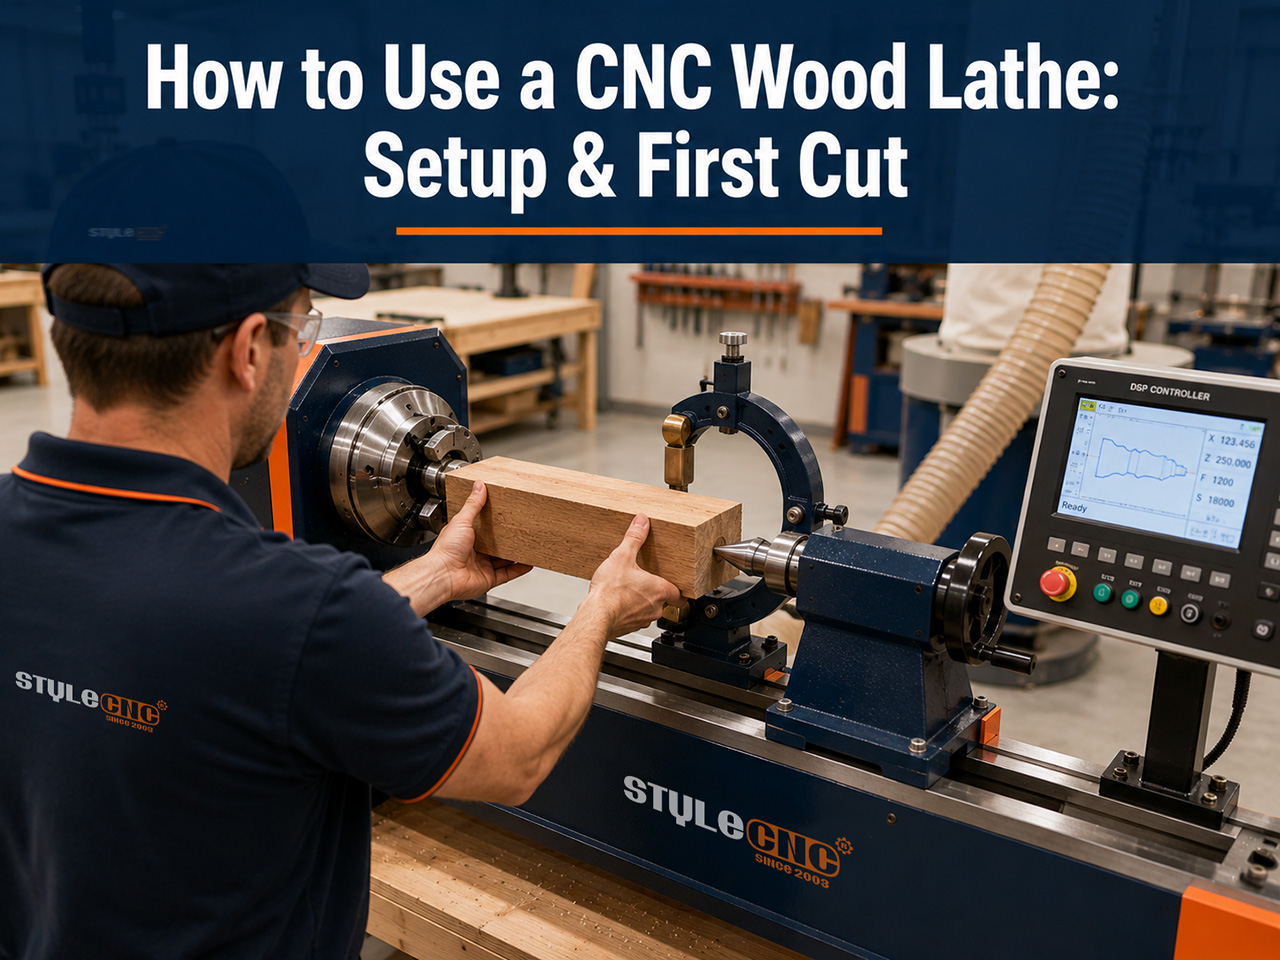
মেশিনটি কাটার কাজটি স্বয়ংক্রিয় করে, কিন্তু এর পেছনের বিচার-বিবেচনাকে নয়। এই ধাপে ধাপে নির্দেশিকাটিতে সেই বিচার-বিবেচনার বিষয়টি আলোচনা করা হয়েছে: মেশিনের বিশ্বাসযোগ্য কাঁচামাল নির্বাচন ও প্রস্তুত করা, সরু কাঠ নিঃশব্দে চলার জন্য সাপোর্ট স্থাপন করা, আঁকা রূপরেখা থেকে প্রোগ্রামিং করা, প্রথম কাটের ফলাফল বোঝা, এবং কাঠের লেদ মেশিনে তৈরি হওয়া প্রায় প্রতিটি ত্রুটিপূর্ণ যন্ত্রাংশের পেছনের কয়েকটি লক্ষণ নির্ণয় করা।
মেশিনের আগে: ব্ল্যাঙ্ক বাছাই এবং প্রস্তুত করা
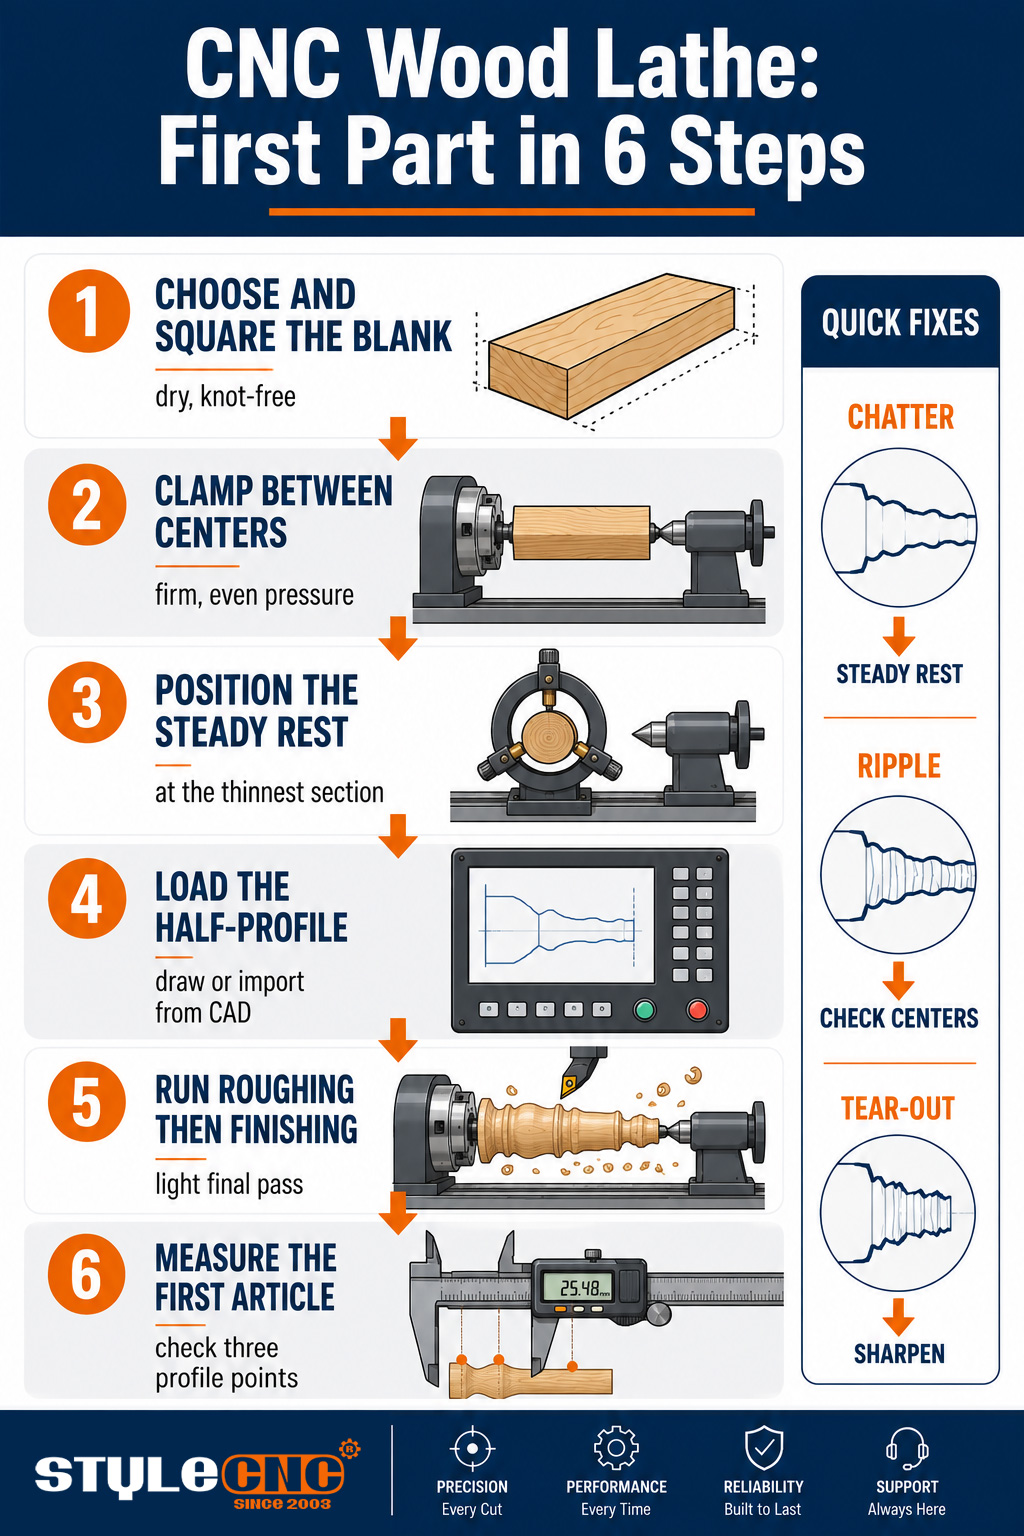
প্রতিটি তৈরি প্রোফাইল তার শুরুর কাঁচামালটির বৈশিষ্ট্য ধরে রাখে, তাই প্রস্তুতি পর্বের দশ মিনিটই পুরো প্রক্রিয়ার মধ্যে সবচেয়ে গুরুত্বপূর্ণ। টার্নিং-এর পুরো দৈর্ঘ্য বরাবর আলগা গিঁট ছাড়া সোজা আঁশযুক্ত কাঠ বেছে নিন, কারণ সরু অংশে থাকা গিঁট দ্রুত গতিতে ছিটকে বেরিয়ে যেতে পারে। শুকনো ও স্থিতিশীল কাঠ কাটার পরেও তার আকার ধরে রাখে; আর্দ্রতার কারণে নমনীয় কাঠ আজ গোলাকার তো পরশু ডিম্বাকৃতি হয়ে যায়।
কাঁচামালের খণ্ডগুলো বর্গাকার এবং সামঞ্জস্যপূর্ণভাবে কাটুন, প্রতিটি প্রান্তের ক্ল্যাম্পিং স্টাবগুলোর জন্য তৈরি অংশের চেয়ে সামান্য লম্বা রাখুন। আপনার চাকের ধরন অনুযায়ী সুবিধা হলে কেন্দ্র চিহ্নিত করুন এবং আগে থেকে ছিদ্র করে নিন, কারণ কেন্দ্র থেকে সরে গিয়ে কাঁচামাল লোড করলে রাফিং পাসের সময় অসমভাবে উপাদান অপসারিত হয় এবং প্রথম সেকেন্ড থেকেই মেশিনকে কম্পনের সাথে লড়াই করতে হয়। যে শক্ত কাঠগুলো প্রধান উৎপাদনমূলক কাঠের মেশিনিং অ্যাপ্লিকেশনবীচ, ম্যাপেল, বার্চ এবং ওক—এই সব গাছই এই নিয়ম মেনে চললে নিখুঁতভাবে ছাঁটাই করা যায়।
সেটআপ: ক্ল্যাম্পিং, কেন্দ্র এবং স্থির বিশ্রাম
হেডস্টকের ড্রাইভ চাক এবং টেইলস্টকের লাইভ সেন্টারের মধ্যে ব্লাঙ্কটি লোড করুন এবং দৃঢ় ও সমান চাপ দিয়ে উভয়কে বসিয়ে দিন। বেশি ঢিলে হলে রাফিং লোডের নিচে ব্লাঙ্কটি পিছলে যায়; অতিরিক্ত টাইট করলে লম্বা স্টকটি বেঁকে যায়, যা প্রোফাইল পাসের সময় এমন একটি বক্রতা হিসেবে হুবহু ফুটে ওঠে যা আপনি আঁকেননি।
স্টেডি রেস্টই একটি মেশিনকে সরু কাজ করতে সক্ষম করে তোলে, নাকি কেবল ব্রোশারে এর উল্লেখ করে, তার মধ্যে পার্থক্য গড়ে দেয়। সাইকেল শুরু হওয়ার আগে রেস্টের আঙুলগুলোকে সবচেয়ে পাতলা প্রোগ্রাম করা অংশে রাখুন, কারণ কয়েক সেন্টিমিটারের কম মাপের ব্যালিস্টার বা ব্যাট হ্যান্ডেল সাপোর্ট ছাড়া ব্লেড থেকে বেঁকে যায়, এবং এর ফলে এমন ঝাঁকুনি তৈরি হয় যা কোনো প্যারামিটার পরিবর্তন করেও ঠিক করা যায় না। অপারেটররা একই প্রশ্ন ডজনখানেক ভিন্ন আঙ্গিকে জিজ্ঞাসা করেন: আমার স্পিন্ডলের দুই প্রান্ত পরিষ্কার থাকা সত্ত্বেও মাঝখানটা অমসৃণ কেন? এর উত্তর হলো বিচ্যুতি, এবং এই রেস্টই হলো তার সমাধান।
প্রতিবার স্পিন-আপ করার আগে গার্ডগুলো বন্ধ করুন এবং একটি নতুন ব্ল্যাঙ্কের প্রথম ঘূর্ণনের সময় ঘূর্ণন তল থেকে দূরে থাকুন, কারণ ঠিক সেই মুহূর্তেই কোনো অদৃশ্য ফাটল বা আলগা গিঁট ভেঙে যেতে পারে। এই অভ্যাসের জন্য ২ সেকেন্ড সময় নষ্ট হয়; এর বিকল্পটি স্পিন্ডলের গতিতেই শিক্ষা দেয়। প্রথম কাট থেকেই ডাস্ট এক্সট্র্যাকশন চালু রাখাও একই নিয়মের অংশ, যা রেল থেকে কাঠের কুচি এবং অপারেটরের শ্বাস-প্রশ্বাসের বাতাসকে পুরো শিফট জুড়ে সূক্ষ্ম ধূলিকণা থেকে মুক্ত রাখে।
প্রোফাইল প্রোগ্রামিং
প্রোগ্রামটি একটি হাফ-প্রোফাইল হিসাবে শুরু হয়: যা তৈরি হয়ে যাওয়া যন্ত্রাংশটির এক পাশের এক প্রান্ত থেকে অন্য প্রান্ত পর্যন্ত একটি দ্বি-মাত্রিক রূপরেখা। এটিকে কন্ট্রোলারের সফটওয়্যারে আঁকুন অথবা CAD থেকে ইম্পোর্ট করুন, ব্ল্যাঙ্কের ব্যাস ও দৈর্ঘ্য সেট করুন, এবং সফটওয়্যারটি নিজেই রাফিং ও ফিনিশিং পাসগুলো তৈরি করে নেবে। আধুনিক মেশিনে কাটার জন্য কোনো টেমপ্লেট নেই এবং হাতে লেখার জন্য কোনো জি-কোডও নেই।
প্রতিটি নতুন পার্টের ক্ষেত্রে ২টি প্রোগ্রাম সেটিংসে মনোযোগ দেওয়া প্রয়োজন। রাফিং ডেপথ এমনভাবে সেট করুন যাতে বর্গাকার ব্ল্যাঙ্কটি একবারে বিশাল গতিতে না গিয়ে, স্বাচ্ছন্দ্যে কয়েকটি ধাপে সম্পূর্ণ হয়, এবং প্রথম কাজটি করার জন্য যতটা প্রয়োজন মনে হয়, তার চেয়ে ফিনিশিং ফিড ধীরগতিতে সেট করুন। সফটওয়্যার স্ক্রিনশট এবং সমাধান করা উদাহরণসহ ড্রয়িং থেকে পার্ট তৈরির সম্পূর্ণ কার্যপ্রবাহটি ধাপে ধাপে আলোচনা করা হয়েছে। কাঠের লেদ ব্যবহারের মৌলিক নির্দেশিকাযা প্রথম সপ্তাহের অপারেটরদের জন্য এই পেজটির সাথে ভালোভাবে খাপ খায়।
প্রথম কাট: প্যারামিটার এবং ফলাফল পাঠ
রক্ষণশীলভাবে শুরু করুন এবং কাটার পরিমাণই আপনাকে বলে দেবে লাভের সুযোগ কোথায়:
• টাকু গতিসাধারণ লেগের ব্যাসের জন্য আরপিএম কয়েক হাজার থেকে শুরু করুন, বড় ব্যাসের জন্য আরও কমান, এবং কাটা মসৃণ থাকা পর্যন্তই কেবল বাড়াতে থাকুন।
• রুক্ষপরিমিত পরিমাণে খাওয়ান, অল্প অল্প করে কাটুন; লক্ষ্য হলো মাংসকে গোলাকার করা, মসৃণ উপরিভাগ নয়।
• শেষ হচ্ছেকম ফিডে একটি হালকা অবিচ্ছিন্ন পাস পৃষ্ঠতল তৈরি করে; দুটি দ্বিধাগ্রস্ত পাস সাক্ষী রেখা তৈরি করে।
• শুনুন এবং দেখুনএকটি পরিষ্কার শিয়ারিং কাটে শব্দ সমান হয় এবং ফিতার মতো আঁশ ছিটকে বের হয়; হাতুড়ির মতো শব্দ এবং ধুলোবালি দেখলে বুঝতে হবে ধার বা ফিডে সমস্যা আছে।
ব্যাচটি চূড়ান্ত করার আগে প্রথম নমুনাটি চালান, থামান এবং এর প্রোফাইল বরাবর ৩টি বিন্দুতে ড্রয়িংয়ের সাথে মিলিয়ে মেপে দেখুন। মেশিনটি নিখুঁত সামঞ্জস্য বজায় রেখে আনন্দের সাথে একটি ভুল চল্লিশবার পুনরাবৃত্তি করবে, তাই পরিদর্শনের সমস্ত গুরুত্ব প্রথম অংশটিরই থাকে। পায়া, রেলিং এবং কাঠের দণ্ড জুড়ে তৈরি নমুনাগুলো দেখুন। সিএনসি কাঠ টার্নিং লেদ প্রকল্পের গ্যালারি ঘষার আগে একটি নিখুঁতভাবে তৈরি প্রথম নমুনাটির পৃষ্ঠতল দেখতে কেমন হওয়া উচিত, তা দেখান।
সমস্যা সমাধান: লক্ষণ থেকে কারণ এবং সমাধান
কাঠের লেদ মেশিনে তৈরি প্রায় প্রতিটি ত্রুটিপূর্ণ যন্ত্রাংশের পেছনে ৫টি লক্ষণের কোনো একটির ভূমিকা থাকে:
| উপসর্গ | সম্ভাব্য কারণ | ঠিক করা | মাপা |
|---|---|---|---|
| পাতলা অংশে চ্যাটার চিহ্ন | অবলম্বনহীন কাঠ ব্লেড থেকে বেঁকে যাচ্ছে | সরু অংশে স্টেডি রেস্টটি যোগ করুন বা এর অবস্থান পরিবর্তন করুন; কাটার গভীরতা কমান। | অতিক্রম করার সময় বিশ্রাম বিন্দুতে বিচ্যুতি দৃশ্যমান। |
| পুরো প্রোফাইল জুড়ে ঢেউ | ক্ষয়প্রাপ্ত কেন্দ্র, আলগা গিব, বা ব্লেড তার ধার ছাড়িয়ে গেছে | কেন্দ্রগুলি পুনরায় বসান, গিবগুলি আঁটসাঁট করুন, ব্লেডটি ঘোরান বা প্রতিস্থাপন করুন। | স্পিন্ডল ঘূর্ণনের সাথে পুনরাবৃত্ত তরঙ্গ পিচ |
| নকশাদার দানায় ছিঁড়ে যাওয়া | কাঠের জন্য ফিডটি খুব বেশি জোরালো, ধার ভোঁতা। | ফিনিশিং ফিডের গতি কমান, শেষ পাসটি হালকাভাবে নিন, ধারালো করুন। | পাসের পর আঙুলের ডগা দিয়ে পৃষ্ঠটি মসৃণ মনে হয়। |
| প্রোফাইল উপত্যকায় পোড়া দাগ | ব্লেডের অবস্থান, ব্যাসের তুলনায় গতি খুব বেশি | ভ্যালির মধ্য দিয়ে ফিড বাড়ান, স্পিন্ডল স্পিড কমান | প্রতিটি অংশে একই প্রোফাইল পয়েন্টে পোড়া দাগ দেখা যাচ্ছে। |
| ব্যাচভেদে যন্ত্রাংশ ভিন্ন হতে পারে। | ফাঁকা স্থানগুলি অসামঞ্জস্যপূর্ণ, ক্ল্যাম্পিং চাপ পরিবর্তিত হচ্ছে | ব্ল্যাঙ্ক প্রস্তুতিকে মানসম্মত করুন, চাক এবং টেইলস্টকের বল পরীক্ষা করুন। | ব্যাস দশটি ধারাবাহিক অংশ জুড়ে বিস্তৃত |
যখন কোনো লক্ষণ দেখা দেয়, তখন টেবিলের উপর থেকে নিচে পর্যন্ত কাজ করুন এবং একবারে একটি করে ভেরিয়েবল পরিবর্তন করুন, যাতে সমাধানটি আপনাআপনিই বেরিয়ে আসে। কাটিং সমস্যার বাইরেও বৈদ্যুতিক এবং কন্ট্রোলার ত্রুটিসহ আরও গভীর ডায়াগনস্টিক ট্রিগুলো এর মধ্যেই থাকে। কাঠের লেদ মেশিনের সমস্যা সমাধানের নির্দেশিকাযেটি হলো মেশিনের পাশে বুকমার্ক করার পৃষ্ঠা।
রক্ষণাবেক্ষণের সেই ছন্দ যা একে ধারালো রাখে
• প্রতিটি শিফটেপ্রথমবার ব্যবহারের আগে রেল ও স্ক্রু থেকে কাঠের কুচি পরিষ্কার করুন এবং ব্লেডের ধার পরীক্ষা করে নিন।
• সাপ্তাহিকম্যানুয়ালের সময়সূচী অনুযায়ী গাইডওয়ে এবং বল স্ক্রুগুলোতে লুব্রিকেন্ট দিন, এবং টেইলস্টকের অ্যালাইনমেন্ট যাচাই করুন।
• মাসিকবেল্টের টান পরীক্ষা করুন, গিবের সামঞ্জস্য যাচাই করুন এবং নিশ্চিত করুন যে কেন্দ্রগুলো সঠিকভাবে ঘুরছে।
• যেমন জীর্ণস্টক নষ্ট হয়ে যাওয়ার পর নয়, বরং ছিঁড়ে যাওয়ার প্রথম লক্ষণ দেখা দেওয়ার সাথে সাথেই প্রোফাইল ব্লেড ঘোরান বা ধার দিন।
প্রতিটি ব্যাচের আগে প্রাক-উড্ডয়ন চেকলিস্ট
✓ খালি কাঠ সোজা, শুকনো, গিঁট পরীক্ষা করা এবং সমান দৈর্ঘ্যে কাটা।
✓ চাক এবং টেইলস্টক দৃঢ় ও সমানভাবে বসানো, স্টেডি রেস্টটি সবচেয়ে পাতলা অংশে স্থাপন করা।
✓ প্রোফাইল লোড করা হয়েছে, ব্ল্যাঙ্কের মাপ নির্ধারণ করা হয়েছে, রাফিং ডেপথ এবং ফিনিশিং ফিড পর্যালোচনা করা হয়েছে।
✓ ব্লেডগুলো পরিদর্শন করা হয়েছে, গার্ডগুলো বন্ধ আছে, নিষ্কাশন প্রক্রিয়া চলছে।
✓ ব্যাচ চালু হওয়ার আগে প্রথম নমুনাটির প্রোফাইলের ৩টি পয়েন্টে পরিমাপ করা হয়েছে।
সচরাচর জিজ্ঞাস্য
আমি কত স্পিন্ডল স্পিড দিয়ে শুরু করব?
ব্যাস অনুযায়ী কম গতিতে শুরু করুন; সাধারণ লেগ স্টকের জন্য আরপিএম কয়েক হাজারের মধ্যে এবং বড় ব্যাসের জন্য আরও কম গতিতে, তারপর কাটিং মসৃণ ও শব্দহীন রেখে গতি বাড়ান। সঠিক গতি নিজেই তার জানান দেয়; ভুল গতিতে প্রথমে খটখট শব্দ হয় বা পুড়ে যায়।
আমার অংশের শুধু সরু মাঝের অংশেই কেন কাঁপুনি হয়?
সরু কাঠ ঠিক যেখানে সবচেয়ে পাতলা, সেখানেই ব্লেড থেকে বেঁকে যায় এবং এই ঝাঁকুনি কম্পনের মতো ছাপ ফেলে। স্টেডি রেস্টটি সেই অংশে রাখুন এবং ফিনিশিং কাটটি হালকা করুন; গতি বা ফিড পরিবর্তন সাপোর্টের বিকল্প হতে পারে না।
লোড করার আগে কি কাঁচামালগুলো গোলাকার করে নিতে হবে, নাকি মেশিনটি বর্গাকার কাঁচামালও নিতে পারে?
উৎপাদন মেশিনগুলো সরাসরি বর্গাকার কাঁচামাল নেয়; রাফিং পাসের মাধ্যমে এটি কয়েক সেকেন্ডের মধ্যে গোলাকার হয়ে যায়। গুরুত্বপূর্ণ বিষয় হলো বর্গাকার কাঁচামালটি যেন সোজা এবং কেন্দ্রে অবস্থিত থাকে, কারণ কেন্দ্রচ্যুত কাঁচামাল গোলাকার না হওয়া পর্যন্ত প্রতিটি ঘূর্ণনে ব্লেডে আঘাত করতে থাকে।
নকশাদার বা কোঁকড়ানো কাঠের ফাটল কীভাবে রোধ করব?
প্রথমে ধার দিন, তারপর ফিনিশিং ফিডের গতি কমিয়ে দিন এবং শেষবারের মতো হালকাভাবে চালান। আঁশযুক্ত কাঠের দিক ক্রমাগত পরিবর্তিত হতে থাকে, এবং শুধুমাত্র মৃদু ফিডে একটি ধারালো প্রান্তই এটিকে পরিষ্কারভাবে কাটতে পারে; কিছু অত্যন্ত আঁশযুক্ত কাঠে কেবল স্যান্ডিংয়ের জন্য একটি নির্দিষ্ট পরিমাণ জায়গা আগে থেকেই প্রোগ্রাম করে রাখলেই চলে।
প্রোফাইল ব্লেডগুলো কত ঘন ঘন ধার দেওয়া বা বদলানোর প্রয়োজন হয়?
অবস্থা অনুযায়ী, ক্যালেন্ডার অনুযায়ী নয়: যে কাঠ আগে পরিষ্কারভাবে কাটা যেত, তাতে প্রথমবার ফাটল ধরলে বা অমসৃণ পৃষ্ঠ দেখা দিলেই সেটি একটি সংকেত। যেসব কারখানায় প্রতিদিন ঘন শক্ত কাঠ নিয়ে কাজ করা হয়, তারা সাপ্তাহিক ভিত্তিতে কাঠের ধারগুলো ধার দেয় এবং উৎপাদন বন্ধ না করেই বদলানোর জন্য একটি ধারালো অতিরিক্ত সেট রাখে।
আমার তৈরি করা প্রোফাইলগুলোতে একটি সূক্ষ্ম সর্পিল ঢেউ দেখা যায়। এর কারণ কী?
ঘূর্ণনের সাথে একটি নিয়মিত সর্পিল প্যাটার্ন তৈরি হয় এবং এটি যান্ত্রিক ত্রুটিগুলো নির্দেশ করে: যেমন—সেন্টারগুলো ক্ষয়ে যাওয়া বা ঢিলা হয়ে যাওয়া, গিবের নড়াচড়া, অথবা ব্লেডের ধার কমে যাওয়া। প্রোগ্রাম শুরু করার আগে সেন্টারগুলো পুনরায় যথাস্থানে বসান, গিবগুলো আঁটসাঁট করুন এবং ব্লেড পরিবর্তন করুন।
আমি কি কাঁচা বা আধা-শুকনো কাঠকে পরিণত করতে পারি?
মেশিনটি এটি কাটবে, কিন্তু অংশটি আপনার কাটা আকৃতিতে থাকবে না। কাঁচা ধাতু শুকানোর সময় প্রসারিত হয়, তাই উৎপাদন পর্যায়ে টার্নিংয়ের জন্য শুকনো ও স্থিতিশীল কাঁচামাল প্রয়োজন; কাঁচা ধাতুর টার্নিং মূলত কারুশিল্পের বাটি তৈরির জন্য উপযুক্ত, যেখানে শুকানোর জন্য ইচ্ছাকৃতভাবে সময় রাখা হয়, এটি ব্যাচ স্পিন্ডল ওয়ার্কের জন্য নয়।
নিয়মিত রক্ষণাবেক্ষণের মধ্যে আসলে কোনটা সবচেয়ে বেশি গুরুত্বপূর্ণ?
প্রতি শিফটে রেল ও স্ক্রু থেকে চিপস পরিষ্কার করা, সময়মতো লুব্রিকেন্ট দেওয়া এবং ব্লেডের সঠিক অবস্থা নিশ্চিত করা। এই তিনটি অভ্যাস চেইনের ক্ষয় রোধ করে, যার ফলে চেইনে ঢেউয়ের মতো কাঁপুনি, ঝাঁকুনি এবং নির্ভুলতা কমে যায়; ম্যানুয়ালের বাকি সবকিছুই গুরুত্বপূর্ণ, কিন্তু এই তিনটিই প্রতিদিন সুফল দেয়।
সঠিক মেশিনে এই ধাপগুলো অনুসরণ করুন
উপরের প্রতিটি কৌশল এমন একটি মেশিনকে ধরে নেয় যার মজবুত সাপোর্ট, সঠিক কেন্দ্র এবং প্রোফাইল বুঝতে সক্ষম একটি কন্ট্রোলার রয়েছে। বিভিন্ন কনফিগারেশনের মধ্যে তুলনা করুন। টার্নিং এবং খোদাইয়ের জন্য সিএনসি কাঠের লেদ এবং প্রশিক্ষণ সহ একটি বিনামূল্যে মূল্য উদ্ধৃতি পান।