ফাইবার কি লেজার দিয়ে অ্যালুমিনিয়াম কাটতে পারে?
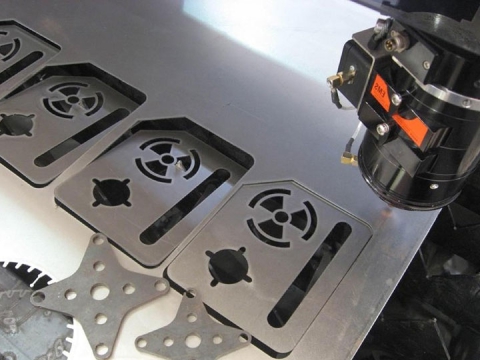
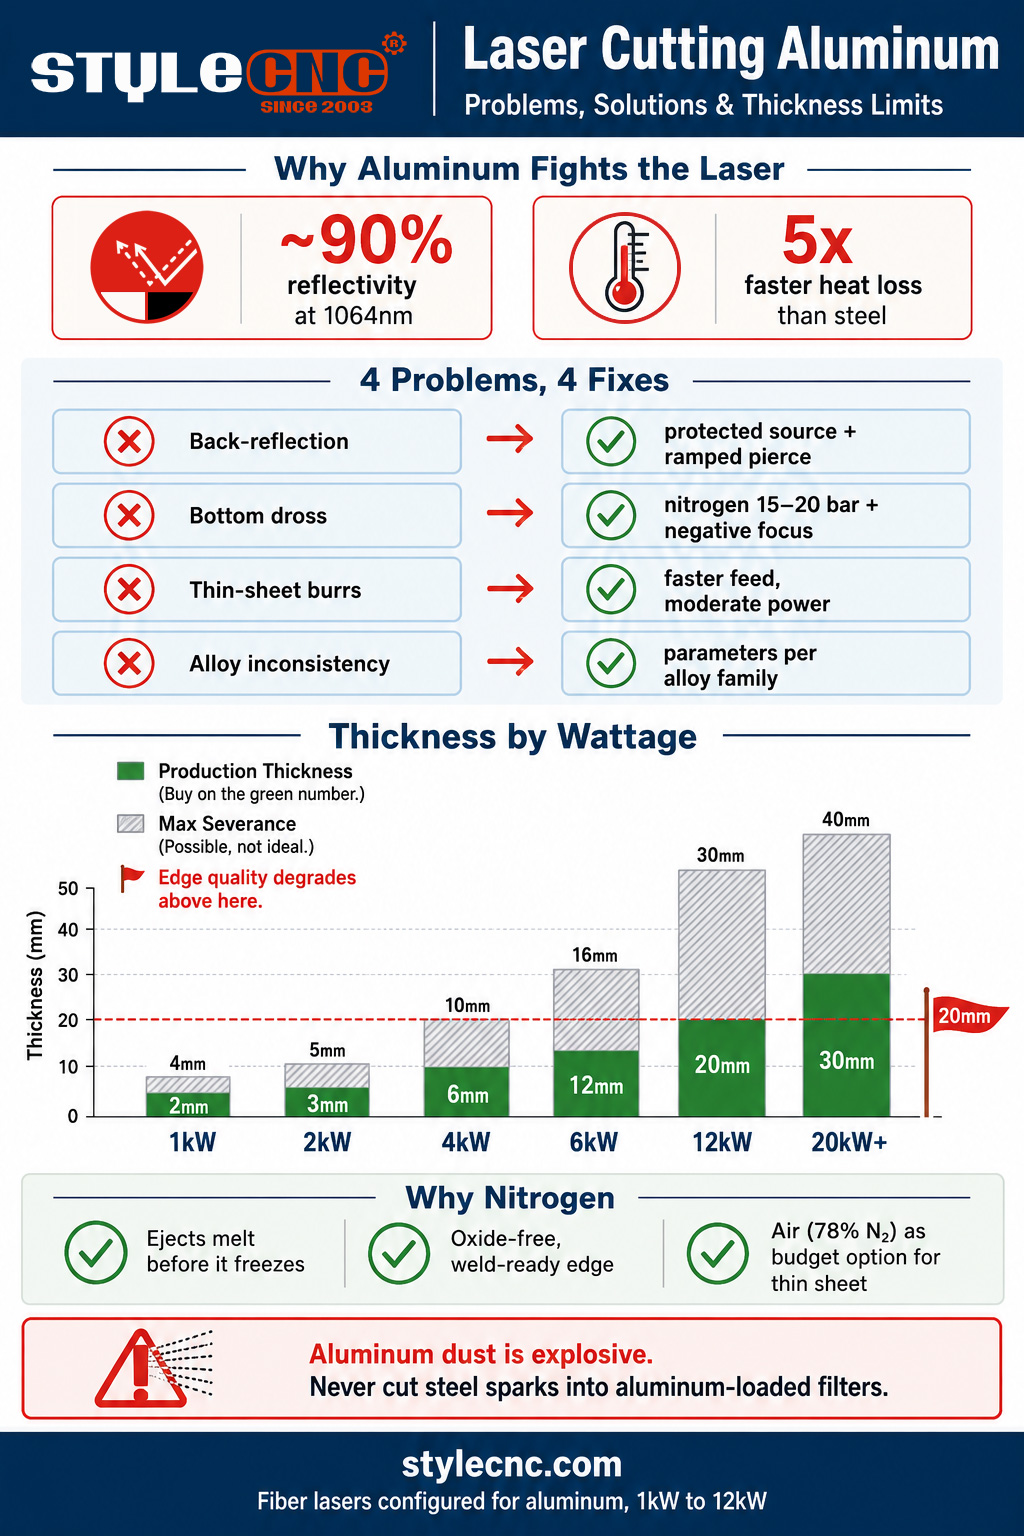
হ্যাঁ, ফাইবার লেজার অ্যালুমিনিয়াম ভালোভাবে কাটতে পারে: এর ১০৬৪ ন্যানোমিটার তরঙ্গদৈর্ঘ্য অ্যালুমিনিয়ামে অন্য যেকোনো লেজারের চেয়ে অনেক ভালোভাবে শোষিত হয়। CO2 লেজারের তুলনায় ফাইবারই এখন আদর্শ পছন্দ। একটি ১.৫ থেকে ২ কিলোওয়াট ফাইবার লেজার ৩ মিমি পর্যন্ত পরিষ্কারভাবে কাটে, ৩ কিলোওয়াট প্রায় ৬ থেকে ৮ মিমি, ৬ কিলোওয়াট ১২ থেকে ১৬ মিমি পর্যন্ত পৌঁছায় এবং ১২ কিলোওয়াট ৩০ মিমি পর্যন্ত কাটতে পারে, যদিও প্রায় ২০ মিমি-এর উপরে প্রান্তের গুণমান খারাপ হতে থাকে। ড্রোস-মুক্ত প্রান্তের জন্য উচ্চ-চাপের নাইট্রোজেন সহায়তা (১৫ থেকে ২০ বার) অপরিহার্য।
এর সৎ উত্তরটির দুটি অংশ রয়েছে। ফাইবার লেজার ইলেকট্রনিক্স এনক্লোজার থেকে শুরু করে মহাকাশযানের ব্র্যাকেট এবং ইভি ব্যাটারি ট্রে পর্যন্ত সব কিছুতেই নিয়মিত অ্যালুমিনিয়াম কাটে। এবং তা সত্ত্বেও, ত্রুটিপূর্ণ সেটআপের জন্য অ্যালুমিনিয়াম স্টিলের চেয়েও বেশি সমালোচিত হয়, কারণ এর দুটি ভৌত বৈশিষ্ট্য লেজার কাটিংয়ের পদার্থবিদ্যার সরাসরি পরিপন্থী।
প্রথমটি হলো প্রতিফলন ক্ষমতা: অ্যালুমিনিয়াম সাধারণ তাপমাত্রায় ফাইবার লেজারের ১০৬৪ ন্যানোমিটার রশ্মির প্রায় ৯০ শতাংশ প্রতিফলিত করে, তাই সরবরাহকৃত শক্তির একটি ক্ষুদ্র অংশই প্রাথমিকভাবে উপাদানটির মধ্যে প্রবেশ করে। দ্বিতীয়টি হলো তাপ পরিবাহিতা: স্টিলের প্রায় ৫০ ওয়াট/মিটার-কেলভিনের তুলনায় এর তাপ পরিবাহিতা প্রায় ২৩৭ ওয়াট/মিটার-কেলভিন, যা কাটার স্থান থেকে প্রায় ৫ গুণ দ্রুত তাপ নিষ্কাশন করে। রশ্মিটি একটি গলিত পুল তৈরি করার জন্য সংগ্রাম করে, যখন চারপাশের পাতটি সক্রিয়ভাবে এটিকে ঠান্ডা করে। লেজার দিয়ে অ্যালুমিনিয়াম কাটার সমস্ত কঠিন দিকগুলোর মূলে রয়েছে এই দুটি সংখ্যা।
যে ৪টি সমস্যা অ্যালুমিনিয়াম কাটাকে নষ্ট করে দেয় (এবং তার সমাধান)
সমস্যা ১: পশ্চাৎ-প্রতিফলন
কেন এটা হয়অকাটা অ্যালুমিনিয়াম ১০৬৪ ন্যানোমিটার তরঙ্গদৈর্ঘ্যে আয়নার মতো কাজ করে। ছিদ্র করার সময়, গলিত পুল তৈরি হওয়ার আগে, রশ্মির একটি অংশ অপটিক্যাল পথ ধরে সোজা উপরের দিকে প্রতিফলিত হয়। অরক্ষিত মেশিনে এটি কাটিং হেডের অপটিক্স বা, গুরুতর ক্ষেত্রে, লেজার উৎসটিকেই ক্ষতিগ্রস্ত করতে পারে, যে কারণে পুরোনো উৎসগুলোর ম্যানুয়ালে অ্যালুমিনিয়াম সংক্রান্ত সতর্কতা থাকত।
ঠিক করাআধুনিক ফাইবার লেজারগুলোতে ব্যাক-রিফ্লেকশন প্রোটেকশন (আইসোলেটর এবং সেন্সর যা ক্ষতি হওয়ার আগেই উৎসটিকে ত্রুটিপূর্ণ হিসেবে চিহ্নিত করে) থাকে। নিশ্চিত করুন যে আপনার উৎসটি প্রতিফলক ধাতুর জন্য উপযুক্ত, হেডটিকে লম্বভাবে রাখুন যাতে প্রতিফলনগুলো পরিষ্কারভাবে ফোকাস হয়ে ফিরে না আসে, এবং একটি সঠিক পিয়ার্সিং পদ্ধতি (ধীরে ধীরে শক্তি বাড়ানো, সামান্য ডিফোকাস) ব্যবহার করুন যাতে মিরর ফেজটি সেকেন্ডের পরিবর্তে মিলিসেকেন্ড স্থায়ী হয়।
সমস্যা ২: নিচের কিনারে ময়লা জমে থাকা
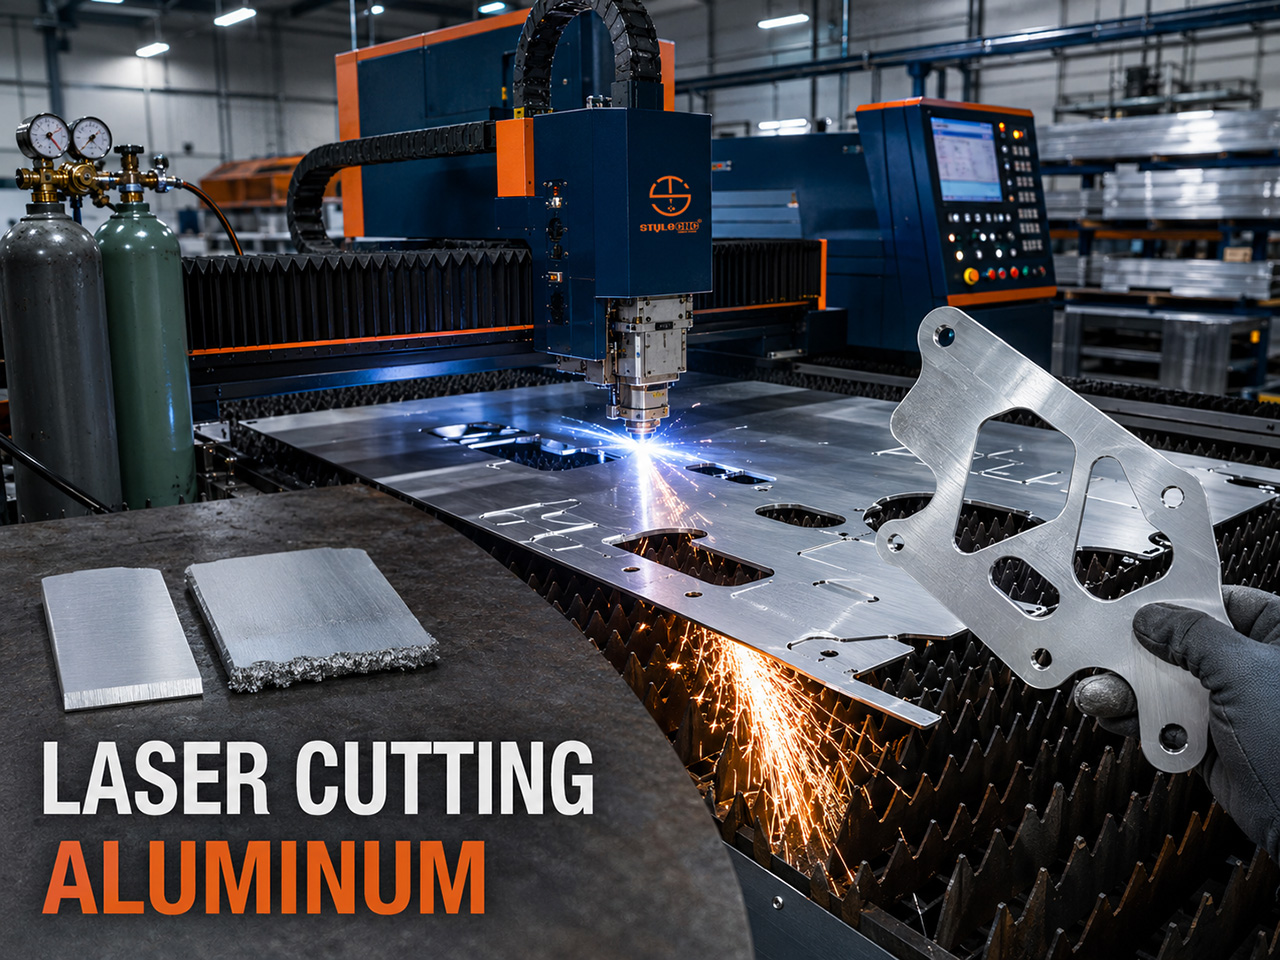
কেন এটা হয়অ্যালুমিনিয়ামের একটি প্রধান ত্রুটি। গলিত অ্যালুমিনিয়াম সান্দ্র, এবং শিটের উচ্চ পরিবাহিতা গলিত ধাতুকে এত দ্রুত ঠান্ডা করে যে, সহায়ক গ্যাস এটিকে বের করে দেওয়ার আগেই তা কাদার মতো হয়ে যায়। অর্ধ-কঠিন ধাতুটি কের্ফের (খননপথ) তলায় লেগে থাকে এবং জমে একটি শক্ত, ধারালো দানায় পরিণত হয়, যা ঘষে তুলতে হয়। শিট যত মোটা হয়, পরিস্থিতি তত খারাপ হয়: গলিত ধাতুর পরিমাণ বেশি, কিন্তু বের হওয়ার সুযোগ একই থাকে।
ঠিক করাশক্তির চেয়ে নির্গমন বেশি কার্যকর। একটি বড় নজলের মাধ্যমে ১৫ থেকে ২০ বার চাপে উচ্চ-চাপের নাইট্রোজেন চালান, ফোকাস নেগেটিভ (উপাদানের দিকে) সেট করুন যাতে কাটার নিচের অংশ চওড়া থাকে এবং গলিত ধাতু বের হওয়ার পথ পায়, এবং স্টিলের সমতুল্য সেটিংস থেকে ফিড ১০ থেকে ১৫ শতাংশ কমিয়ে দিন। যদি ড্রোস থেকে যায়, তবে আরও বেশি ওয়াটেজ ব্যবহার করার আগে গ্যাস, নজল, স্ট্যান্ডঅফ এবং ফোকাস ঠিক করুন; একটি খারাপভাবে নির্গত কাটে অতিরিক্ত শক্তি দিলে তা কেবল আরও বেশি গলিত ধাতু পরিষ্কার করার প্রয়োজন তৈরি করে।
সমস্যা ৩: পাতলা শিটে অমসৃণ প্রান্ত ও খসখসে কিনারা
কেন এটা হয়৩ মিমি-এর কম পুরুত্বের শিটের ক্ষেত্রে সাধারণ কারণটি উল্টে যায়: তাপ কম নয়, বরং বেশি। অতিরিক্ত শক্তি বা ধীর ফিডের কারণে নরম সংকর ধাতু অতিরিক্ত গরম হয়ে যায়, কাটার ধারগুলো গলে যায় এবং একটি পরিষ্কার উজ্জ্বল পৃষ্ঠের পরিবর্তে কাটা অংশে একটি উঁচু বুর ও ডোরাকাটা, ধূসর ধার তৈরি হয়।
ঠিক করামাঝারি শক্তি এবং পরিষ্কার নাইট্রোজেন ব্যবহার করে পাতলা অ্যালুমিনিয়াম দ্রুত কাটুন। নজলের অবস্থা এবং কেন্দ্রিকতা যাচাই করুন (একটি ক্ষয়প্রাপ্ত বা কেন্দ্রচ্যুত নজল গ্যাসের প্রবাহকে পাশে টেনে নিয়ে যায় এবং কাটার একপাশে অমসৃণতা তৈরি করে), এবং প্রান্তের সর্বোচ্চ তীক্ষ্ণতার জন্য পৃষ্ঠতলে বা ঠিক তার নিচে ফোকাস রাখুন। ভালোভাবে টিউন করা পাতলা অ্যালুমিনিয়ামের শিট টেবিল থেকে উজ্জ্বল, অমসৃণতামুক্ত এবং ব্রেকের জন্য প্রস্তুত অবস্থায় বেরিয়ে আসা উচিত।
সমস্যা ৪: সংকর ধাতুগুলোর মধ্যে ফলাফলের অসামঞ্জস্যতা
কেন এটা হয়অপারেটররা এক কাজে প্যারামিটার ঠিক করলে পরের কাজেই ময়লা জমে যায়, কারণ অ্যালুমিনিয়াম কোনো একটি নির্দিষ্ট উপাদান নয়। বিশুদ্ধ 1xxx সিরিজের অ্যালুমিনিয়াম সহজে কাটা যায় কিন্তু এতে প্রচুর ময়লা জমে। সাধারণ সংকর ধাতুগুলোর মধ্যে 5xxx মেরিন গ্রেডের অ্যালুমিনিয়াম সবচেয়ে পরিষ্কারভাবে কাটে। 6xxx আর্কিটেকচারাল এক্সট্রুশনের ক্ষেত্রে পুড়ে যাওয়া এড়াতে সতর্ক গতি নিয়ন্ত্রণ প্রয়োজন, এবং উচ্চ-শক্তির 7xxx এরোস্পেস প্লেট হলো সবগুলোর মধ্যে সবচেয়ে বেশি প্যারামিটার-সংবেদনশীল ও ফাটলপ্রবণ।
ঠিক করাএকটি অ্যালুমিনিয়াম সেটিংয়ের পরিবর্তে, প্রতিটি অ্যালয় ফ্যামিলি অনুযায়ী প্যারামিটার সংরক্ষণ করুন। যখন একটি নতুন অ্যালয় বা এমনকি একটি নতুন ব্যাচ আসে, তখন শিটটি চূড়ান্ত করার আগে একটি ছোট টেস্ট কাট চালান এবং গতি ও চাপ পুনরায় সামঞ্জস্য করুন। ১৫ মিনিটের টেস্ট কাটের খরচ একটি বাতিল হওয়া নেস্টের চেয়েও কম।
ওয়াটেজ অনুযায়ী অ্যালুমিনিয়াম লেজার কাটিংয়ের পুরুত্বের চার্ট
যেকোনো পুরুত্বের দাবির ক্ষেত্রে সবচেয়ে গুরুত্বপূর্ণ পার্থক্য হলো সর্বোচ্চ কর্তন ক্ষমতা বনাম উৎপাদন পুরুত্ব। সর্বোচ্চ কর্তন ক্ষমতা মানে হলো বিমটি ধীরে ধীরে ভেদ করে যায় এবং এর প্রান্তের গুণমান এমন থাকে যে তাতে পুনরায় কাজ করার প্রয়োজন হতে পারে। উৎপাদন পুরুত্ব মানে হলো স্থিতিশীল গতি, পরিষ্কার প্রান্ত এবং পুনরাবৃত্তিযোগ্যতা। উৎপাদন সংখ্যার ভিত্তিতে ক্রয় করুন এবং মূল্য উদ্ধৃত করুন।
| লেজার শক্তি | উৎপাদন পুরুত্ব | সর্বোচ্চ বিচ্ছেদ | নোট |
|---|---|---|---|
| 1 কিলোওয়াট | 1 থেকে 2 মিমি | 3 থেকে 4 মিমি | পাতলা চাদর, সাইনবোর্ড, ঘের। এর পরিসরে পরিষ্কার এবং দ্রুত। |
| 1.5 থেকে 2 কিলোওয়াট | 2 থেকে 3 মিমি | 4 থেকে 5 মিমি | নির্ভরযোগ্য অ্যালুমিনিয়াম উৎপাদন কাজের প্রবেশপথ |
| 3 কিলোওয়াট | 4 থেকে 6 মিমি | 8 থেকে 10 মিমি | সাধারণ ফ্যাব্রিকেশন এবং জব শপগুলির জন্য আদর্শ স্থান |
| 6 কিলোওয়াট | 8 থেকে 12 মিমি | 16 মিমি | বেশিরভাগ অ্যালুমিনিয়াম অ্যাপ্লিকেশনের জন্য পর্যাপ্তভাবে উপযুক্ত। |
| 12 কিলোওয়াট | 12 থেকে 20 মিমি | 25 থেকে 30 মিমি | ~২০ মিমি-এর উপরে প্রান্তের গুণমান লক্ষণীয়ভাবে হ্রাস পায়। |
| 20 kW+ | 20 থেকে 30 মিমি | ২০,০০০ মিমি+ | প্লেট ওয়ার্ক; গভীর নেগেটিভ ফোকাস (-৮ থেকে -১৫ মিমি) প্রয়োজন। |
পদার্থবিজ্ঞানের দুটি নোটে ব্যাখ্যা করা হয়েছে কেন টেবিলের উপরের অংশ চ্যাপ্টা হয়ে যায়। শক্তি ও পুরুত্বের অনুপাত সাব-লিনিয়ার: ওয়াটেজ দ্বিগুণ করলে ব্যবহারযোগ্য পুরুত্ব প্রায় অর্ধেক বাড়ে, দ্বিগুণ নয়, কারণ লেজার কাটিংয়ের ক্ষেত্রে শক্তি-পুরুত্ব সম্পর্কের সূচকটি প্রায় ০.৬৫-এর কাছাকাছি থাকে। আর বিশেষ করে পুরু অ্যালুমিনিয়ামের ক্ষেত্রে, পাতটির পরিবাহিতা এটিকে একটি হিট সিঙ্কে পরিণত করে: অতিরিক্ত ওয়াটেজ পার্শ্ববর্তী ধাতুতে ছড়িয়ে পড়ে এবং কাটকে গভীর করার চেয়ে দ্রুত গলিত পুলকে বড় করে তোলে, যে কারণে ময়লাযুক্ত পুরু পাতের কাটে শক্তি প্রয়োগ করলে তা পরিষ্কার করার পরিবর্তে সাধারণত ময়লাকে আরও ঘন করে তোলে।
প্রতিটি পাওয়ার লেভেলে স্টিল, স্টেইনলেস এবং অ্যালুমিনিয়াম জুড়ে সাধারণ ধাতব চিত্রের জন্য, ফাইবার লেজার কাটিংয়ের পুরুত্ব, গতি এবং শক্তির রেফারেন্স এতে সম্পূর্ণ বহু-উপাদান সারণীগুলো রয়েছে, যেগুলোর মধ্যে এই অ্যালুমিনিয়াম-নির্দিষ্ট চার্টটি অন্তর্ভুক্ত হয়।
অ্যালুমিনিয়ামের জন্য নাইট্রোজেন সহায়তা কেন গুরুত্বপূর্ণ
লেজার কাটিংয়ে সহায়ক গ্যাস দুটি কাজ করে: এটি কাটা অংশ থেকে গলিত ধাতু বের করে দেয় এবং কাটা পৃষ্ঠের রাসায়নিক বিক্রিয়া নিয়ন্ত্রণ করে। অ্যালুমিনিয়ামের ক্ষেত্রে, এই দুটি কাজের জন্যই নাইট্রোজেন প্রয়োজন।
✓ চাপের অধীনে নির্গমনঅ্যালুমিনিয়ামের দ্রুত শীতল হওয়া গলিত পদার্থকে কাদার মতো জমাট বাঁধার আগেই খাঁজ থেকে বেরিয়ে যেতে হয়। একটি বড় ব্যাসের নজলের মাধ্যমে ১৫ থেকে ২০ বার চাপে নাইট্রোজেন গ্যাস এমন একটি যান্ত্রিক ধাক্কা দেয়, যা গলিত পদার্থটিকে তার স্বল্পস্থায়ী তরল অবস্থায় পরিষ্কার করে দেয়। ড্রোসের পরিমাণ কমানোর জন্য এটিই সবচেয়ে বড় উপায়।
✓ একটি নিষ্ক্রিয় কাটা মুখকার্বন স্টিলের ক্ষেত্রে প্রচলিত অক্সিজেন অ্যাসিস্ট, অ্যালুমিনিয়ামের সাথে বিক্রিয়া করে কাটার স্থানের ভিতরে ও চারপাশে শক্ত অ্যালুমিনিয়াম অক্সাইড তৈরি করে, যা ধারকে অমসৃণ করে তোলে এবং পরবর্তী যেকোনো ওয়েল্ডিং বা অ্যানোডাইজিংকে জটিল করে তোলে। নাইট্রোজেন কাটা পৃষ্ঠকে উজ্জ্বল, অক্সাইড-মুক্ত এবং টেবিল থেকে তোলার সাথে সাথেই ওয়েল্ডিংয়ের জন্য প্রস্তুত রাখে।
✓ যাইহোক, দহনে কোনো সাহায্য নেই।কার্বন স্টিল কাটার সময় অক্সিজেন তাপোৎপাদী শক্তি সরবরাহ করে তার ভূমিকা রাখে। অ্যালুমিনিয়াম অক্সাইডের ক্ষতির তুলনায় এমন কোনো সুবিধা দেয় না, তাই অক্সিজেনের এই আদান-প্রদান পুরোটাই ক্ষতির কারণ।
✓ বাজেটের মধ্যমেয়াদে সংকুচিত বায়ুবাতাসে প্রায় ৭৮ শতাংশ নাইট্রোজেন থাকে এবং আধুনিক উচ্চ-চাপের বায়ু ব্যবস্থা বোতলজাত নাইট্রোজেনের খরচের এক ভগ্নাংশেই পাতলা ও মাঝারি অ্যালুমিনিয়ামকে গ্রহণযোগ্যভাবে কাটতে পারে। আংশিক জারণের কারণে প্রান্তে হালকা ধূসর আভা দেখা যেতে পারে। সাইনবোর্ড এবং সাধারণ ফ্যাব্রিকেশনের জন্য এটি চলে; কিন্তু ওয়েল্ড-প্রস্তুতি এবং অ্যানোডাইজ-করা যন্ত্রাংশের জন্য নাইট্রোজেনই ব্যবহার করা ভালো।
ব্যবহারিক খরচের নোটচাপ এবং নজলের আকারের সাথে নাইট্রোজেনের ব্যবহার দ্রুতগতিতে বাড়ে, যা অ্যালুমিনিয়ামের ক্ষেত্রেও হুবহু প্রযোজ্য। যেসব কারখানা প্রতিদিন অ্যালুমিনিয়াম কাটে, তারা সাধারণত শুধু স্টিলের কাজ করা কারখানাগুলোর চেয়ে দ্রুত একটি নাইট্রোজেন জেনারেটরের প্রয়োজনীয়তা প্রমাণ করে, এবং বোতলজাত গ্যাসই একমাত্র উপায়—এমনটা ধরে নেওয়ার আগে আসল যন্ত্রাংশে এয়ার-অ্যাসিস্ট বিকল্পটির কার্যকারিতা যাচাই করে দেখা উচিত।
যে নিরাপত্তা সতর্কতাটি কারোই এড়িয়ে যাওয়া উচিত নয়: অ্যালুমিনিয়ামের ধূলিকণা
সূক্ষ্ম অ্যালুমিনিয়ামের গুঁড়ো বিস্ফোরক, এবং লেজার কাটিংয়ের ফলেই এটি উৎপন্ন হয়। বিপদটি সরাসরি কাটিং নয়, বরং এর ধূলিকণা সংগ্রহ ব্যবস্থাটি: ফিল্টারে জমা হওয়া অ্যালুমিনিয়ামের সূক্ষ্ম কণা দাহ্য বস্তুর মতো কাজ করে, এবং সবচেয়ে সাধারণ দুর্ঘটনার দৃশ্য হলো, ইস্পাত কাটার সময় তার স্ফুলিঙ্গ প্রজ্বলনের উৎস হিসেবে কাজ করে এবং সেই ইস্পাত এমন একটি নিষ্কাশন ব্যবস্থার মধ্যে গিয়ে পড়ে যা আগে থেকেই অ্যালুমিনিয়ামের ধূলিকণায় পরিপূর্ণ।
সুরক্ষার নিয়মগুলো সহজ। একটি নির্দিষ্ট সময়সূচী মেনে ডাস্ট সিস্টেম পরিষ্কার রাখুন, অ্যালুমিনিয়ামযুক্ত ফিল্টারে স্টিলের স্পার্ক কখনোই মেশাবেন না (কাজটি আলাদা করুন অথবা উপাদান পরিবর্তনের মাঝে পরিষ্কার করুন), এবং যেখানে অ্যালুমিনিয়ামের পরিমাণ বেশি, সেখানে ওয়েট সেপারেটর বা স্পার্ক অ্যারেস্টরের জন্য এক্সট্র্যাকশন প্রস্তুতকারকের নির্দেশিকা অনুসরণ করুন। উৎপাদন পর্যায়ে অ্যালুমিনিয়াম কাটিং করে এমন প্রতিটি ফাইবার লেজার শপের এটিকে একটি স্থায়ী পদ্ধতি হিসেবে গ্রহণ করা উচিত, কোনো লোকমুখে প্রচলিত জ্ঞান হিসেবে নয়।
STYLECNC অ্যালুমিনিয়ামের জন্য ফাইবার লেজার
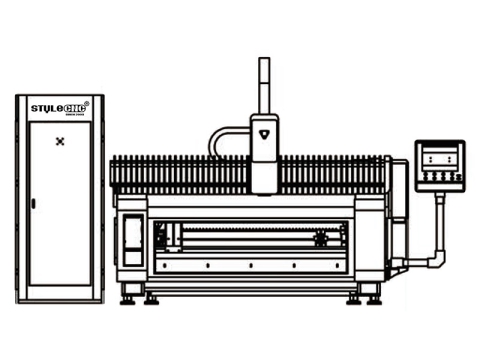
STYLECNC ফাইবার লেজার কাটিং মেশিনগুলো অ্যালুমিনিয়ামের জন্য প্রয়োজনীয় কনফিগারেশন সহ সরবরাহ করা হয়: প্রতিফলক ধাতুর জন্য উপযুক্ত এবং ব্যাক-রিফ্লেকশন-সুরক্ষিত সোর্স, ১৫ থেকে ২০ বার নাইট্রোজেন কাজের জন্য উচ্চ-চাপের সহায়ক গ্যাস সার্কিট, এবং প্রতিটি অ্যালয়ের জন্য অ্যালুমিনিয়াম সেটিংস সহ কাটিং প্যারামিটার লাইব্রেরি। সেরা ফাইবার লেজার মেটাল কাটিং মেশিন এই লাইনটি ১.৫ থেকে ৬ কিলোওয়াট পরিসরকে অন্তর্ভুক্ত করে, যেখানে বেশিরভাগ অ্যালুমিনিয়াম ফ্যাব্রিকেশনের কাজ হয়, এবং শীট ধাতু লেজার কর্তনকারী এই কনফিগারেশনটি পাতলা ও মাঝারি শিটের কাজকে লক্ষ্য করে তৈরি, যা মূলত এনক্লোজার, সাইনেজ এবং প্যানেল উৎপাদনে ব্যবহৃত হয়।
যেসব দোকান পুরু প্লেটের দিকে ঝুঁকছে, তাদের জন্য উচ্চ-ক্ষমতাসম্পন্ন ফাইবার লেজার ধাতু কাটার মেশিন এটি ১২ কিলোওয়াট শ্রেণিতে উন্নীত হয়, যেখানে ২০ মিমি পুরু অ্যালুমিনিয়াম উৎপাদন বাস্তবসম্মত হয়ে ওঠে। আর এন্ট্রি-লেভেলের সক্ষমতার একটি বাস্তব চিত্র পেতে হলে, 1000W IPG ফাইবার লেজার দ্বারা ৩ মিমি অ্যালুমিনিয়াম কাটার ভিডিও আসল উপাদানে পুরুত্ব তালিকার নিচের সারিটি দেখতে ঠিক কেমন লাগে তা দেখায়। যোগাযোগ করুন STYLECNC অ্যালুমিনিয়ামের কাজের জন্য উপযুক্ত একটি কনফিগারেশন এবং গ্যাস-সিস্টেমের সুপারিশ পেতে, আপনার সংকর ধাতু, পুরুত্বের পরিসীমা এবং মাসিক কাজের পরিমাণের উপর ভিত্তি করে আমাদের সাথে কাজ করুন।
সচরাচর জিজ্ঞাস্য
ফাইবার লেজার কি নিজে ক্ষতিগ্রস্ত না হয়ে অ্যালুমিনিয়াম কাটতে পারে?
হ্যাঁ, যেকোনো আধুনিক মেশিনে। ঐতিহাসিক ভয়টি আসে ফাইবার তরঙ্গদৈর্ঘ্যে অ্যালুমিনিয়ামের প্রায় ৯০ শতাংশ প্রতিফলন ক্ষমতা থেকে: ছিদ্র করার সময়, অকাটা পৃষ্ঠটি বিম শক্তিকে অপটিক্সের দিকে প্রতিফলিত করে, এবং প্রথম দিকের অরক্ষিত উৎসগুলো ক্ষতিগ্রস্ত হতে পারত। বর্তমান ফাইবার উৎসগুলোতে ব্যাক-রিফ্লেকশন আইসোলেশন এবং এমন সেন্সর থাকে যা নিরাপদে ত্রুটি শনাক্ত করতে পারে, যে কারণে অ্যালুমিনিয়াম এখন একটি নিয়মিত উৎপাদন সামগ্রী। কেনার আগে উৎসের প্রতিফলক-ধাতু রেটিং নিশ্চিত করুন, তারপর আত্মবিশ্বাসের সাথে কাটুন।
আমার অ্যালুমিনিয়াম লেজার কাটে ময়লা কেন লেগে থাকে?
কারণ অ্যালুমিনিয়ামের গলিত অংশ এত দ্রুত ঠান্ডা হয়ে যায় যে তা বের হতে পারে না। এই পাতটি স্টিলের তুলনায় প্রায় ৫ গুণ দ্রুত তাপ পরিবহন করে, ফলে গ্যাস এটিকে বের করে দেওয়ার আগেই গলিত ধাতু কাটার খাঁজে কাদার মতো হয়ে যায় এবং নিচের কিনারায় জমে যায়। যে সমাধানটি কাজ করে তা হলো: নাইট্রোজেনের চাপ ১৫ থেকে ২০ বারের দিকে বাড়ানো, একটি বড় নজল লাগানো, ফোকাসকে উপাদানের আরও গভীরে (নেগেটিভ) নিয়ে যাওয়া এবং ফিড ১০ থেকে ১৫ শতাংশ কমিয়ে দেওয়া। ধাতু সঠিকভাবে বের হওয়ার পরেই কেবল শক্তি বাড়ান; সঠিকভাবে বের না হওয়া অংশে বেশি শক্তি দিলে কেবল আরও বেশি ময়লা তৈরি হবে।
লেজার দিয়ে কত পুরু অ্যালুমিনিয়াম কাটা যায়?
পাওয়ার ক্লাস অনুযায়ী, প্রোডাকশনের পরিপ্রেক্ষিতে: ১ কিলোওয়াট ১ থেকে ২ মিমি, ৩ কিলোওয়াট প্রায় ৪ থেকে ৬ মিমি, ৬ কিলোওয়াট মোটামুটি ৮ থেকে ১২ মিমি, এবং ১২ কিলোওয়াট ১২ থেকে ২০ মিমি পর্যন্ত কাটতে পারে, যার সর্বোচ্চ কাটার ক্ষমতা প্রায় ৩০ মিমি। প্রায় ২০ মিমি-এর উপরে, পাওয়ার নির্বিশেষে প্রান্তের গুণমান খারাপ হতে থাকে, কারণ অ্যালুমিনিয়ামের পরিবাহিতা বিমের শক্তিকে কাটার গভীরতা বাড়ানোর চেয়ে দ্রুত শীটের মধ্যে আড়াআড়িভাবে ছড়িয়ে দেয়। কাজের মূল্য ব্রোশারে দেওয়া কাটার ক্ষমতার সংখ্যার উপর ভিত্তি করে নয়, বরং প্রোডাকশনের পুরুত্বের উপর ভিত্তি করে নির্ধারণ করুন।
অ্যালুমিনিয়াম লেজার কাটিং করতে কি নাইট্রোজেন প্রয়োজন?
পরিষ্কার, ঝালাই ও অ্যানোডাইজ করার জন্য প্রস্তুত প্রান্তের ক্ষেত্রে, হ্যাঁ: উচ্চ-চাপের নাইট্রোজেন গলিত পদার্থকে বের করে দেয় এবং কাটা পৃষ্ঠকে অক্সাইড-মুক্ত রাখে, এবং অক্সিজেন প্রান্তে শক্ত অক্সাইড তৈরি করে অ্যালুমিনিয়ামের সক্রিয়ভাবে ক্ষতি করে, বিনিময়ে কোনো দহন সুবিধা দেয় না। এর সাশ্রয়ী বিকল্প হলো উচ্চ-চাপের সংকুচিত বায়ু, যা ৭৮ শতাংশ নাইট্রোজেন এবং এটি পাতলা থেকে মাঝারি অ্যালুমিনিয়ামকে গ্রহণযোগ্যভাবে কাটে, তবে প্রান্তে সামান্য ধূসর আভা তৈরি করে। সাইনবোর্ড এবং সাধারণ ফ্যাব্রিকেশনের কাজে বায়ু ব্যবহার করা যেতে পারে; ঝালাইয়ের প্রস্তুতি এবং বাহ্যিক সৌন্দর্যবর্ধনের কাজে নাইট্রোজেনই ব্যবহার করা উচিত।
একটি করতে পারেন CO2 লেজার কাটিং অ্যালুমিনিয়াম?
খারাপভাবে, এবং এটি সুপারিশ করা হয় না। অ্যালুমিনিয়াম প্রতিফলিত করে CO2 লেজারের ১০.৬ মাইক্রন তরঙ্গদৈর্ঘ্য ফাইবারের তরঙ্গদৈর্ঘ্যের চেয়েও বেশি তীব্রভাবে আলো শোষণ করে, ফলে কাপলিং খারাপ হয়, পশ্চাৎ-প্রতিফলনের ঝুঁকি বেশি থাকে এবং এর ব্যবহারিক পুরুত্বের পরিসর সংকীর্ণ হয়। ধাতু নির্মাণ শিল্পে ফাইবার উৎসের দিকে জোরালো পরিবর্তনের এটি অন্যতম প্রধান কারণ: ১০৬৪ ন্যানোমিটার রশ্মি অ্যালুমিনিয়ামে কয়েকগুণ ভালোভাবে শোষিত হয়, যা একটি সামান্য প্রভাবকে পরিণত করে। CO2 একটি নিয়মিত ফাইবার প্রক্রিয়ায় পরিণত করুন।
কেন বিভিন্ন অ্যালুমিনিয়াম সংকর ধাতু কাটার সময় এত ভিন্ন আচরণ করে?
সংকর ধাতুর রাসায়নিক গঠন গলিত পদার্থের আচরণ পরিবর্তন করে। বিশুদ্ধ 1xxx সিরিজের অ্যালুমিনিয়াম সহজে কাটা যায় কিন্তু সবচেয়ে বেশি বর্জ্য (ড্রস) তৈরি করে। 5xxx মেরিন গ্রেডগুলো পরিষ্কারভাবে কাটার জন্য সবচেয়ে জনপ্রিয়। 6xxx আর্কিটেকচারাল অ্যালয়গুলো পুড়ে যাওয়া এড়াতে সুশৃঙ্খল গতি নিয়ন্ত্রণের প্রয়োজন হয়, এবং 7xxx এরোস্পেস প্লেট হলো সবচেয়ে বেশি প্যারামিটার-সংবেদনশীল ও ফাটল-প্রবণ পরিবার। এমনকি একই গ্রেডের মধ্যেও ব্যাচ-থেকে-ব্যাচ ভিন্নতা আরেকটি জটিলতা যোগ করে। এর কার্যকরী সমাধান হলো প্রতিটি অ্যালয় পরিবারের জন্য একটি প্যারামিটার লাইব্রেরি তৈরি করা এবং যখনই নতুন উপাদান আসে, দ্রুত একটি পরীক্ষামূলক কাট দেওয়া।
তলদেশের সরুরেখা
ফাইবার লেজারে অ্যালুমিনিয়াম চমৎকারভাবে কাটা যায়, যদি সেটআপটি এর দুটি প্রধান বৈশিষ্ট্যকে সম্মান করে। প্রতিফলনশীলতার সমস্যা সমাধান করা হয় সুরক্ষিত আধুনিক উৎস এবং সুশৃঙ্খল ছিদ্রকরণের মাধ্যমে। পরিবাহিতা, যা ড্রোসের মূল কারণ এবং পুরুত্বের সর্বোচ্চ সীমা, তা সমাধান করা হয় নির্গমনের মাধ্যমে: উচ্চ-চাপের নাইট্রোজেন, সঠিক নজল, নেগেটিভ ফোকাস এবং উপযুক্ত গতি। কাটার দাবির পরিবর্তে উৎপাদন-স্তরের পুরুত্বের সাথে ওয়াটেজ মেলান, প্রতিটি অ্যালয়ের জন্য প্যারামিটার স্থির রাখুন এবং ডাস্ট সিস্টেম পরিষ্কার রাখুন।
STYLECNC কনফিগার করে ফাইবার লেজার কাটার মেশিন অ্যালুমিনিয়ামের কাজের জন্য ১ কিলোওয়াট শিট কাটার থেকে ১২ কিলোওয়াট প্লেট সিস্টেম পর্যন্ত, উপাদানের চাহিদা অনুযায়ী গ্যাস সার্কিট এবং প্যারামিটার লাইব্রেরিসহ। পাঠান STYLECNC উপরোক্ত সংখ্যাগুলোর উপর ভিত্তি করে একটি সুপারিশের জন্য আপনার পুরুত্বের পরিসীমা এবং সংকর ধাতুগুলোকে একত্রিত করুন।