আপনার কোন সহায়ক গ্যাস ব্যবহার করা উচিত?
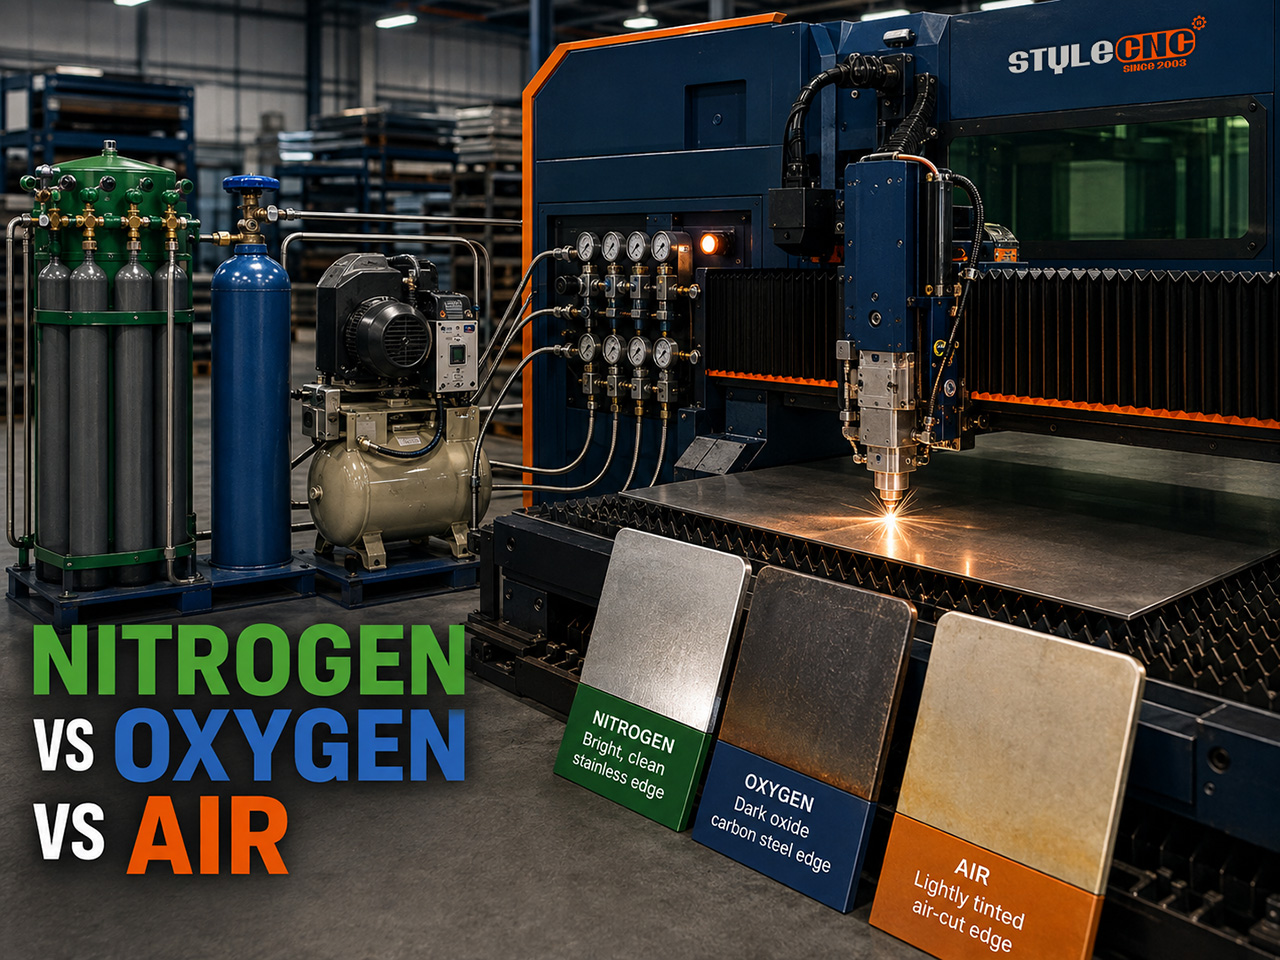
৬ মিমি-এর বেশি পুরু কার্বন স্টিলের জন্য অক্সিজেন ব্যবহার করুন, যেখানে এর তাপোৎপাদী বিক্রিয়া কম চাপে ও কম খরচে কাটার শক্তি যোগ করে। স্টেইনলেস স্টিল, অ্যালুমিনিয়াম এবং যেকোনো প্রান্ত যা অক্সাইড-মুক্ত ও ঝালাইয়ের জন্য প্রস্তুত থাকতে হবে, তার জন্য ১২ থেকে ২০ বার চাপে নাইট্রোজেন ব্যবহার করুন। পাতলা থেকে মাঝারি মাইল্ড স্টিল এবং বাহ্যিক সৌন্দর্যবর্ধন ছাড়া অন্যান্য কাজের জন্য শুষ্ক, তেল-মুক্ত সংকুচিত বায়ু ব্যবহার করুন, যেখানে এর প্রায়-শূন্য খরচ সামান্য জারিত হওয়ার ঝুঁকির চেয়ে বেশি সুবিধাজনক।
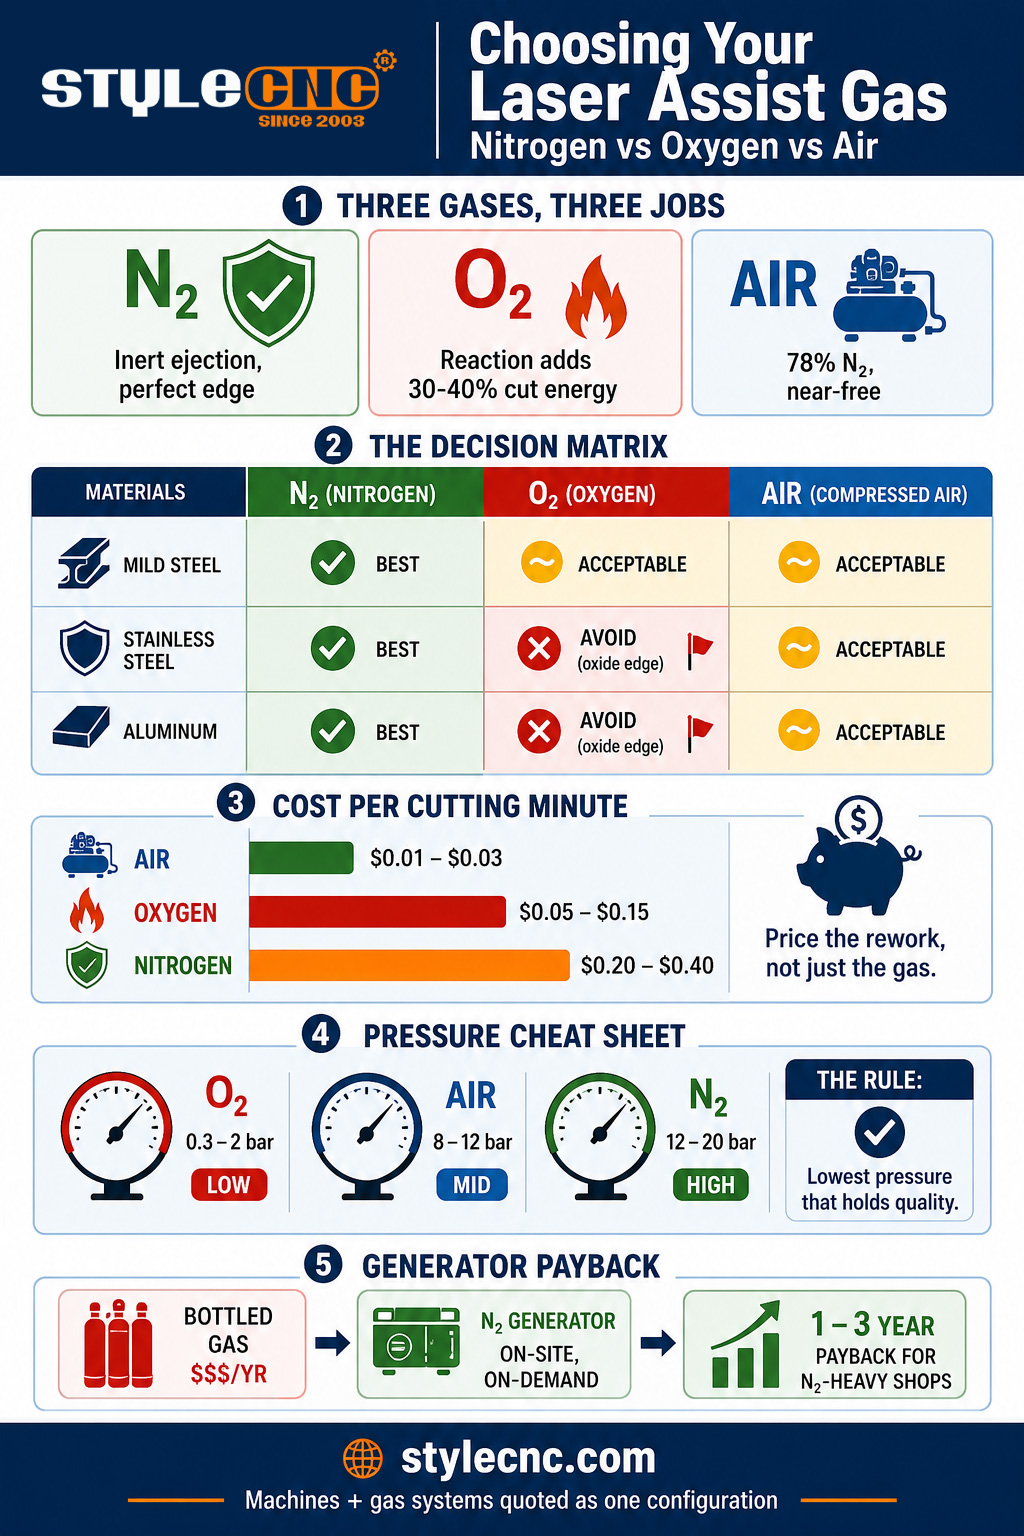
অ্যাসিস্ট গ্যাস দুটি কাজ করে। যান্ত্রিকভাবে, এটি গলিত ধাতুকে পুনরায় কঠিন হওয়ার আগেই কাটার স্থান থেকে বাইরে বের করে দেয়, যার ওপরই মূলত ধারালো প্রান্তের গুণমান নির্ভর করে। রাসায়নিকভাবে, এটি হয় কাটার জন্য প্রয়োজনীয় উপাদান সরবরাহ করে অথবা একে রক্ষা করে: অক্সিজেন উত্তপ্ত লোহার সাথে বিক্রিয়া করে কার্বন স্টিলের মোট কাটিং শক্তির প্রায় ৩০ থেকে ৪০ শতাংশ যোগান দেয়, অন্যদিকে নাইট্রোজেন নিষ্ক্রিয় থাকে এবং কাটার পৃষ্ঠকে ঠিক তেমনই রাখে যেমনটি বিমটি তৈরি করেছিল। বাতাসে ৭৮ শতাংশ নাইট্রোজেন এবং ২১ শতাংশ অক্সিজেন থাকায়, এটি একই সাথে উভয়েরই একটি লঘু সংস্করণ তৈরি করে। প্রতিটি নির্বাচনের সিদ্ধান্তই হলো এই রাসায়নিক উপাদানগুলো এবং তাদের অত্যন্ত ভিন্ন খরচের মধ্যে একটি আপস।
তুলনা: প্রান্তের গুণমান, গতি, চাপ এবং খরচ
নিচের সারণিতে প্রকৃত ক্রয় ও মূল্য নির্ধারণকারী উপাদানগুলোর ভিত্তিতে ৩টি গ্যাসের তুলনা করা হয়েছে। ‘পরিমাপ’ সারিতে ভিত্তি উল্লেখ করা হয়েছে, ফলে সংখ্যাগুলো ব্রোশারের মতো অস্পষ্ট না হয়ে তুলনীয় হয়।
| গুণক | নাইট্রোজেন | অক্সিজেন | কম্প্রেস এয়ার |
|---|---|---|---|
| মাপা | সাধারণ ১ থেকে ৬ কিলোওয়াট ফাইবার, ১ থেকে ১২ মিমি শিট, উৎপাদন সেটিংস | একই ভিত্তিতে, কার্বন স্টিলের উপর মনোযোগ | একই ভিত্তিতে, তেলমুক্ত শুষ্ক বাতাস |
| কাটিয়া প্রক্রিয়া | শুধুমাত্র নিষ্ক্রিয় গলিত পদার্থ নির্গমন | তাপোৎপাদী বিক্রিয়ায় ৩০ যোগ হয় 40% শক্তি কমানোর | উভয়ই লঘু করা হয়েছে (৭৮% N2, ২১% O2) |
| অপারেটিং চাপ | 12 থেকে 20 বার | 0.3 থেকে 2 বার | ৮ থেকে ১২ বার (বুস্ট করে প্রায় ১৭ পর্যন্ত) |
| গ্যাস প্রবাহ | ৩০০ থেকে ৫০০+ লিটার/মিনিট | 20 থেকে 60 এল / মিনিট | কম্প্রেসার-সরবরাহকৃত, উচ্চ ভলিউম |
| প্রতি কাটিং মিনিটের খরচ | ০.২০ থেকে ০.৪০ মার্কিন ডলার (উচ্চচাপের ক্ষেত্রে ০.৬০+) | $0.05 থেকে 0.15 তে | ০.০১ থেকে ০.০৩ মার্কিন ডলার (বিদ্যুৎ) |
| মৃদু ইস্পাতের প্রান্ত | উজ্জ্বল, অক্সাইড-মুক্ত, ঝালাইয়ের জন্য প্রস্তুত | দ্রুত কাটা, গাঢ় অক্সাইড স্তর | হালকা অক্সাইড আভা, দাম অনুযায়ী ভালো। |
| স্টেইনলেস স্টিলের প্রান্ত | উজ্জ্বল, রঙ ও ঝালাইয়ের জন্য প্রস্তুত (মানদণ্ড) | দূষিত ক্রোমিয়াম অক্সাইড প্রান্ত; এড়িয়ে চলুন | সামান্য হলদে ভাব; গ্রহণযোগ্য, প্রসাধনীগত নয়। |
| অ্যালুমিনিয়ামের প্রান্ত | পরিষ্কার, অ্যানোডাইজ করার জন্য প্রস্তুত (মানদণ্ড) | শক্ত অক্সাইড, অমসৃণ প্রান্ত; এড়িয়ে চলুন | ধূসর আভা সহ গ্রহণযোগ্য পাতলা শীট |
| স্পিড ক্যারেক্টার | পাতলা শিটে দ্রুততম, মোটা শিটে শক্তি সীমিত। | পুরু কার্বন স্টিলে দ্রুততম | পাতলা গেজে প্রায়-নাইট্রোজেন |
| জন্য সেরা | স্টেইনলেস, অ্যালুমিনিয়াম, কসমেটিক এবং ওয়েল্ড-প্রস্তুতির কাজ | কার্বন ইস্পাত ৬ মিমি এবং তার বেশি | পাতলা থেকে মাঝারি মৃদু ইস্পাত, উচ্চ-পরিমাণের বাজেট কাজ |
স্টেইনলেস স্টিলের ক্ষেত্রে একটি আলাদা সতর্কবার্তার প্রয়োজন আছে। কাটার তাপমাত্রায়, সামান্যতম অক্সিজেনও স্টেইনলেস স্টিলের ক্রোমিয়ামের সাথে বিক্রিয়া করে একটি দূষিত অক্সাইডের স্তর তৈরি করে, যা রংকে বাধা দেয় এবং ঝালাইকে দুর্বল করে দেয়। এই কারণেই স্টেইনলেস স্টিলের ক্ষেত্রে নাইট্রোজেন ব্যবহার কোনো পছন্দের বিষয় নয়, বরং এটিই আদর্শ, এবং এই কারণেই খরচের সৎ তুলনার মধ্যে পুনরায় কাজ করার খরচও অন্তর্ভুক্ত থাকে: কারণ কারিগররা যখন হাজার হাজার ব্র্যাকেট থেকে অক্সিডেশন ঘষে তুলে ফেলেন, তার তুলনায় দামী নাইট্রোজেনও সস্তা।
প্রতি-অংশ খরচের গণিত
একটি সুনির্দিষ্ট বিষয়ের হিসাব করুন: ২ মিমি শিট থেকে ৬০ সেকেন্ডে কাটা যায় এমন একটি ব্র্যাকেট, যার উৎপাদনের পরিমাণ ১,০০০ পিস।
✓ অক্সিজেনপ্রতি কাটিং মিনিটে ০.০৫ থেকে ০.১৫ মার্কিন ডলার খরচ হওয়ায়, গ্যাসের জন্য প্রতি পার্টে প্রায় ০.০৫ থেকে ০.১৫ মার্কিন ডলার, বা পুরো প্রক্রিয়ায় ৫০ থেকে ১৫০ মার্কিন ডলার খরচ হয়। এর কিনারায় একটি অক্সাইড স্তর থাকে যা ওয়েল্ডিং বা পাউডার কোট করার আগে অবশ্যই পরিষ্কার করতে হবে।
✓ নাইট্রোজেনপ্রতি মিনিটে ০.২০ থেকে ০.৪০ মার্কিন ডলার হিসাবে, গ্যাসের জন্য প্রতিটি অংশে ০.২০ থেকে ০.৪০ মার্কিন ডলার এবং প্রতি রানে ২০০ থেকে ৪০০ মার্কিন ডলার খরচ হয়। কাটার সাথে সাথেই প্রান্তের কাজ শেষ হয়ে যায়: কোনো ডিবারিং এবং ডিগ্রিজিং ধাপের প্রয়োজন হয় না, সরাসরি ওয়েল্ড বা কোটিং করা হয়। যদি অক্সাইড অপসারণ করতে প্রতিটি অংশের জন্য ২০ সেকেন্ডের শ্রমও খরচ হয়, তবে গ্যাসের খরচ বেশি হওয়া সত্ত্বেও সামগ্রিক হিসাবে নাইট্রোজেনই লাভজনক।
✓ সংকুচিত হাওয়াএকটি তেল-মুক্ত কম্প্রেসার, ড্রায়ার এবং ফিল্টারেশন ট্রেনের জন্য এককালীন ৫,০০০ থেকে ২০,০০০ মার্কিন ডলার বিনিয়োগের পর, গ্যাসের জন্য প্রতি মিনিটে কম্প্রেসারের বিদ্যুৎ খরচ ০.০১ থেকে ০.০৩ মার্কিন ডলার এবং প্রতি রানে ১০ থেকে ৩০ মার্কিন ডলার যোগ হয়। মাইল্ড স্টিলের যন্ত্রাংশ, যেগুলোতে এমনিতেও রঙ করা হয়, সেগুলোর জন্য এটাই এই শিল্পের সর্বনিম্ন খরচ।
কাজের পরিধি আবার উত্তর বদলে দেয়। নাইট্রোজেন-নির্ভর কাজ করার জন্য দুই শিফটে বোতলজাত বা বাল্ক গ্যাস বাবদ বছরে লক্ষাধিক টাকা খরচ হতে পারে, যা একটি অন-সাইট নাইট্রোজেন জেনারেটরের জন্য একটি চিরাচরিত যুক্তি; এই হারে খরচ উঠলে সাধারণত ১ থেকে ৩ বছরের মধ্যেই বিনিয়োগ উঠে আসে। আর এই সুযোগে বিশুদ্ধতার ফাঁদটিও এড়িয়ে চলুন: মাইল্ড স্টিলের কাজের জন্য অ্যাসিস্ট গ্যাসের ল্যাবরেটরির মতো ৫-নাইনস বিশুদ্ধতার প্রয়োজন হয় না, এবং এর জন্য অর্থ ব্যয় করা মানে নজলের মাধ্যমে সেই অর্থ নষ্ট হওয়া।
বেধ দ্বারা সহায়ক গ্যাস চাপ
চাপের সেটিং উপাদান এবং গ্যাসের উপর নির্ভর করে; নাইট্রোজেনের ক্ষেত্রে এটি পুরুত্বের সাথে বাড়ে এবং অক্সিজেনের ক্ষেত্রে পুরুত্বের সাথে কমে। ফাইবার লেজার কাজের জন্য শুরুর সময়সীমা:
| উপাদান এবং বেধ | গ্যাস | শুরুর চাপ |
|---|---|---|
| মৃদু ইস্পাত ৬ থেকে ২০ মিমি | বায়ু বা নাইট্রোজেন | ৮ থেকে ১২ বার (বায়ু) / ১০ থেকে ১৪ বার (নাইট্রোজেন) |
| মৃদু ইস্পাত ৬ থেকে ২০ মিমি | অক্সিজেন | ০.৫ থেকে ২ বার, যা পুরুত্ব বাড়ার সাথে সাথে কমতে থাকে |
| স্টেইনলেস ৬ থেকে ১২ মিমি | নাইট্রোজেন | 10 থেকে 16 বার |
| স্টেইনলেস ৬ থেকে ১২ মিমি | নাইট্রোজেন | ১৬ থেকে ২০ বার, বড় নজল |
| অ্যালুমিনিয়াম ৬ থেকে ১২ মিমি | নাইট্রোজেন (বা পাতলা বাতাস) | 12 থেকে 16 বার |
| অ্যালুমিনিয়াম ৬ থেকে ১২ মিমি | নাইট্রোজেন | ১৬ থেকে ২০ বার, নেগেটিভ ফোকাস |
দুটি ব্যবহারের অভ্যাস বাজেট রক্ষা করে। এমন সর্বনিম্ন চাপ ব্যবহার করুন যা প্রান্তের গুণমান বজায় রাখে, কারণ চাপ এবং নজলের ব্যাস বাড়ার সাথে সাথে প্রবাহ এবং খরচ দ্রুত বৃদ্ধি পায়। এবং নজলগুলিকে কেন্দ্রে রাখুন এবং পুরুত্বের সাথে মিলিয়ে নিন: একটি ভুলভাবে বসানো বা অতিরিক্ত বড় নজল কাটার মানের কোনো উন্নতি না করেই প্রতি ঘন্টায় কয়েক হাজার ডলার খরচ করিয়ে দিতে পারে।
গ্যাস হলো চূড়ান্ত কাটের মান নির্ধারণকারী বিভিন্ন উপাদানের মধ্যে একটি; ফাইবার লেজার কর্মক্ষমতা ফ্যাক্টর নির্দেশিকা চাপ কীভাবে ফোকাস, নজল স্ট্যান্ডঅফ এবং গতির সাথে মিথস্ক্রিয়া করে, তা আলোচনা করে। CO2 লেজার কাটিং প্যারামিটার রেফারেন্স এর জন্য সেটিংস-স্তরের বিশদ বিবরণ বহন করে CO2 প্ল্যাটফর্মগুলো, যেখানে একই ৩টি গ্যাস প্রযোজ্য।
মেশিনের সাথে গ্যাস সিস্টেমের সামঞ্জস্য বিধান
গ্যাস কৌশল একটি কনফিগারেশনগত সিদ্ধান্ত, কোনো পরবর্তী চিন্তা নয়। নাইট্রোজেন-প্রধান স্টেইনলেস স্টিলের কাজের জন্য উচ্চ-চাপের গ্যাস সার্কিট, প্রপোর্শনাল ভালভ এবং নজল লাইব্রেরি প্রয়োজন যা... স্টেইনলেস স্টীল লেজার কাটিয়া মেশিন কনফিগারেশনটি এর উপর ভিত্তি করে তৈরি করা হয়। এয়ার-প্রাইমারি শপগুলোর জন্য কম্প্রেসার, ড্রায়ার এবং ফিল্টারেশন মেশিনের সাথেই নির্দিষ্ট করে দেওয়া প্রয়োজন, পরে আলাদাভাবে লাগিয়ে নেওয়ার প্রয়োজন নেই। বলুন STYLECNC আপনার উপকরণের মিশ্রণ, মাসিক কাটার সময়, গ্যাস সিস্টেম, জেনারেটর বনাম বোতলজাত জ্বালানির সুপারিশ এবং মেশিনের কনফিগারেশন—এই সবকিছু মিলিয়ে একটি সমন্বিত মূল্যতালিকা দেওয়া হবে।
সচরাচর জিজ্ঞাস্য
লেজার কাটিং-এ নাইট্রোজেন এবং অক্সিজেনের মধ্যে পার্থক্য কী?
অক্সিজেন কাটার প্রক্রিয়ায় অংশ নেয়: এটি গরম লোহার সাথে তাপোৎপাদী বিক্রিয়া করে এবং কার্বন স্টিলের কাটিং শক্তির ৩০ থেকে ৪০ শতাংশ যোগান দেয়, যে কারণে এটি মাত্র ০.৩ থেকে ২ বার চাপে পুরু মাইল্ড স্টিল দ্রুত কাটতে পারে। এর ফলে লোহার কিনারায় একটি কালো অক্সাইডের স্তর তৈরি হয়। নাইট্রোজেন নিষ্ক্রিয় এবং এটি ১২ থেকে ২০ বার চাপে শুধুমাত্র গলিত ধাতু বের করে দিয়ে কাজ করে, যার ফলে কয়েকগুণ বেশি গ্যাস খরচেও একটি উজ্জ্বল, অক্সাইড-মুক্ত এবং ঝালাইয়ের জন্য প্রস্তুত কিনারা পাওয়া যায়। কার্বন স্টিলের ক্ষেত্রে অক্সিজেন গতি নিশ্চিত করে; আর নাইট্রোজেন সব ক্ষেত্রেই কিনারার গুণমান নিশ্চিত করে।
সংকুচিত বায়ু দিয়ে কি লেজার কাটিং করা যায়?
হ্যাঁ, এবং আধুনিক কারখানাগুলোতে এটি ক্রমশই বাড়ছে। ৮ থেকে ১২ বার (প্রায়শই ১৭ বার পর্যন্ত বাড়ানো হয়) চাপে শুষ্ক, তেল-মুক্ত সংকুচিত বাতাস দিয়ে পাতলা থেকে মাঝারি মাইল্ড স্টিল, গ্যালভানাইজড এবং পাতলা অ্যালুমিনিয়াম কাটা যায়। এতে প্রতি কাটিং মিনিটে বিদ্যুৎ খরচ হয় প্রায় ০.০১ থেকে ০.০৩ মার্কিন ডলার, যেখানে নাইট্রোজেনের ক্ষেত্রে খরচ হয় ০.২০ থেকে ০.৪০ মার্কিন ডলার। বাতাসে ২১ শতাংশ অক্সিজেন থাকায় এটি একটি হালকা অক্সাইড আভা ফেলে, তাই এটি ওয়েল্ড-প্রস্তুত স্টেইনলেস স্টিলের চেয়ে বরং রঙ করা এবং সৌন্দর্যবর্ধক নয় এমন যন্ত্রাংশের জন্য বেশি উপযুক্ত। এর জন্য প্রয়োজন একটি যথাযথভাবে নির্দিষ্ট কম্প্রেসার, ড্রায়ার এবং ফিল্টারেশন ব্যবস্থা, যার দাম সাধারণত ৫,০০০ থেকে ২০,০০০ মার্কিন ডলার।
স্টেইনলেস স্টিলের জন্য নাইট্রোজেন কেন প্রয়োজন?
কারণ অক্সিজেন রাসায়নিকভাবে প্রান্তকে দূষিত করে। কাটার তাপমাত্রায়, সামান্যতম অক্সিজেনও স্টেইনলেস স্টিলের ক্রোমিয়ামের সাথে বিক্রিয়া করে একটি অক্সাইড স্তর তৈরি করে যা রঙকে বাধা দেয় এবং ঝালাইয়ের অখণ্ডতাকে দুর্বল করে, ফলে প্রতিটি অংশই ঘষামাজার কাজে পরিণত হয়। নাইট্রোজেন কাটা পৃষ্ঠকে নিষ্ক্রিয় ও উজ্জ্বল রাখে, যা কাটার সাথে সাথেই মসৃণ হয়ে যায়। উচ্চতর গ্যাস লাইনটি প্রায় সবসময়ই সেই পুনঃকাজের লাইনের চেয়ে সস্তা হয় যা এটি বাদ দেয়, আর একারণেই স্টেইনলেস স্টিলের ক্ষেত্রে নাইট্রোজেন একটি বিশেষ বিকল্প না হয়ে বরং শিল্পে একটি আদর্শ মান হিসেবে ব্যবহৃত হয়।
আমার কী পরিমাণ অ্যাসিস্ট গ্যাস প্রেশার ব্যবহার করা উচিত?
উপাদান এবং গ্যাস অনুসারে: কার্বন স্টিলের ক্ষেত্রে অক্সিজেনের চাপ কম থাকে, ০.৩ থেকে ২ বার, এবং পুরুত্ব বাড়ার সাথে সাথে তা কমে আসে কারণ বিক্রিয়ার ফলেই কাজটি সম্পন্ন হয়। নাইট্রোজেনের চাপ বেশি থাকে এবং পুরুত্ব বাড়ার সাথে সাথে তাও বাড়ে; পাতলা স্টেইনলেস স্টিল এবং অ্যালুমিনিয়ামের ক্ষেত্রে এটি প্রায় ১০ থেকে ১৬ বার এবং ৬ মিমি বা তার বেশি পুরুত্বের বড় নজলের ক্ষেত্রে ১৬ থেকে ২০ বার পর্যন্ত হতে পারে। হালকা মাইল্ড স্টিলের জন্য বাতাসের চাপ ৮ থেকে ১২ বার থাকে। সর্বনিম্ন চাপের পরিসর থেকে শুরু করুন, তারপর সেই সর্বনিম্ন চাপে সামঞ্জস্য করুন যা প্রান্তের গুণমান বজায় রাখে, কারণ প্রতি অতিরিক্ত বারের জন্য জ্বালানি খরচ এবং ব্যয় দ্রুতগতিতে বাড়তে থাকে।
একটি নাইট্রোজেন জেনারেটরের লাভ কখন হয়?
যখন ব্যবহার স্থিতিশীল এবং বেশি থাকে, তখন বোতলজাত ও বাল্ক নাইট্রোজেনের প্রতি আয়তনের খরচের সাথে ট্যাংকের ভাড়া, সরবরাহ এবং বাষ্পীভবনজনিত ক্ষতি যুক্ত হয়; দুটি শিফটে ভারী নাইট্রোজেন কাটিংয়ের ক্ষেত্রে শুধুমাত্র গ্যাসের খরচই বছরে ছয় অঙ্কের সংখ্যা ছাড়িয়ে যেতে পারে। এর পরিবর্তে, অন-সাইট মেমব্রেন বা পিএসএ জেনারেটরের জন্য মূলধনী ক্রয় এবং বিদ্যুতের প্রয়োজন হয়, এবং যেসব কারখানায় নাইট্রোজেন প্রধান গ্যাস হিসেবে ব্যবহৃত হয়, তাদের ক্ষেত্রে বিনিয়োগ ফেরত আসতে সাধারণত ১ থেকে ৩ বছর সময় লাগে বলে উল্লেখ করা হয়। একক শিফটের বা অক্সিজেন-প্রধান কারখানাগুলো সাধারণত সরবরাহকৃত গ্যাসই ব্যবহার করে।
তলদেশের সরুরেখা
সহায়ক গ্যাস নির্বাচন তিনটি বাক্যে সংক্ষিপ্ত করা যায়। পুরু কার্বন স্টিলের জন্য অক্সিজেন, যেখানে কাটার ক্ষমতা বেশি এবং অক্সাইডযুক্ত প্রান্ত গ্রহণযোগ্য। যেখানে কাটার পর প্রান্তটি নিখুঁত করতে হবে, যেমন—স্টেইনলেস, অ্যালুমিনিয়াম, ওয়েল্ড-প্রস্তুতি এবং বাহ্যিক সৌন্দর্যবর্ধনের কাজে নাইট্রোজেন ব্যবহার করুন। যেখানে যন্ত্রাংশে হালকা অক্সাইডের আভা গ্রহণযোগ্য এবং আয়তনের কারণে দোকানের সবচেয়ে সস্তা গ্যাসটি ব্যবহার করা সুবিধাজনক, সেখানে বাতাস ব্যবহার করুন। শুধু গ্যাসের দাম নয়, বরং পুনঃকাজের দামও বিবেচনা করুন, তাহলে সঠিক সমাধানটি সাধারণত যন্ত্রাংশের তালিকা থেকেই বেরিয়ে আসবে।
STYLECNC কনফিগার করে ফাইবার লেজার কাটার কাজের সাথে সামঞ্জস্যপূর্ণ গ্যাস সার্কিট সহ, এয়ার-প্রাইমারি শিট কাটার থেকে শুরু করে উচ্চ-চাপের নাইট্রোজেন পর্যন্ত। স্টেইনলেস স্টিল কাটিং সিস্টেমউপরোক্ত গণনার উপর ভিত্তি করে মেশিন ও গ্যাসের সুপারিশের জন্য আপনার উপকরণের মিশ্রণ এবং পরিমাণ পাঠান।