স্টেইনলেস স্টিলে কালো দাগের বিষয়ে অনুসন্ধান করলে ফলাফলগুলো পরস্পরবিরোধী আসে, কারণ ৩টি ভিন্ন প্রক্রিয়াই একটি গাঢ় ফলাফল তৈরি করে। এই নির্দেশিকাটি অ্যানিলিং, এচিং এবং এনগ্রেভিংকে আলাদা করে দেখায় এবং তারপর ফাইবারের সেই সেটিংসগুলো তুলে ধরে যা কর্পোরেট ব্যাখ্যাকারীরা এড়িয়ে যায়।
৩ নম্বর, ৩ গভীরতা
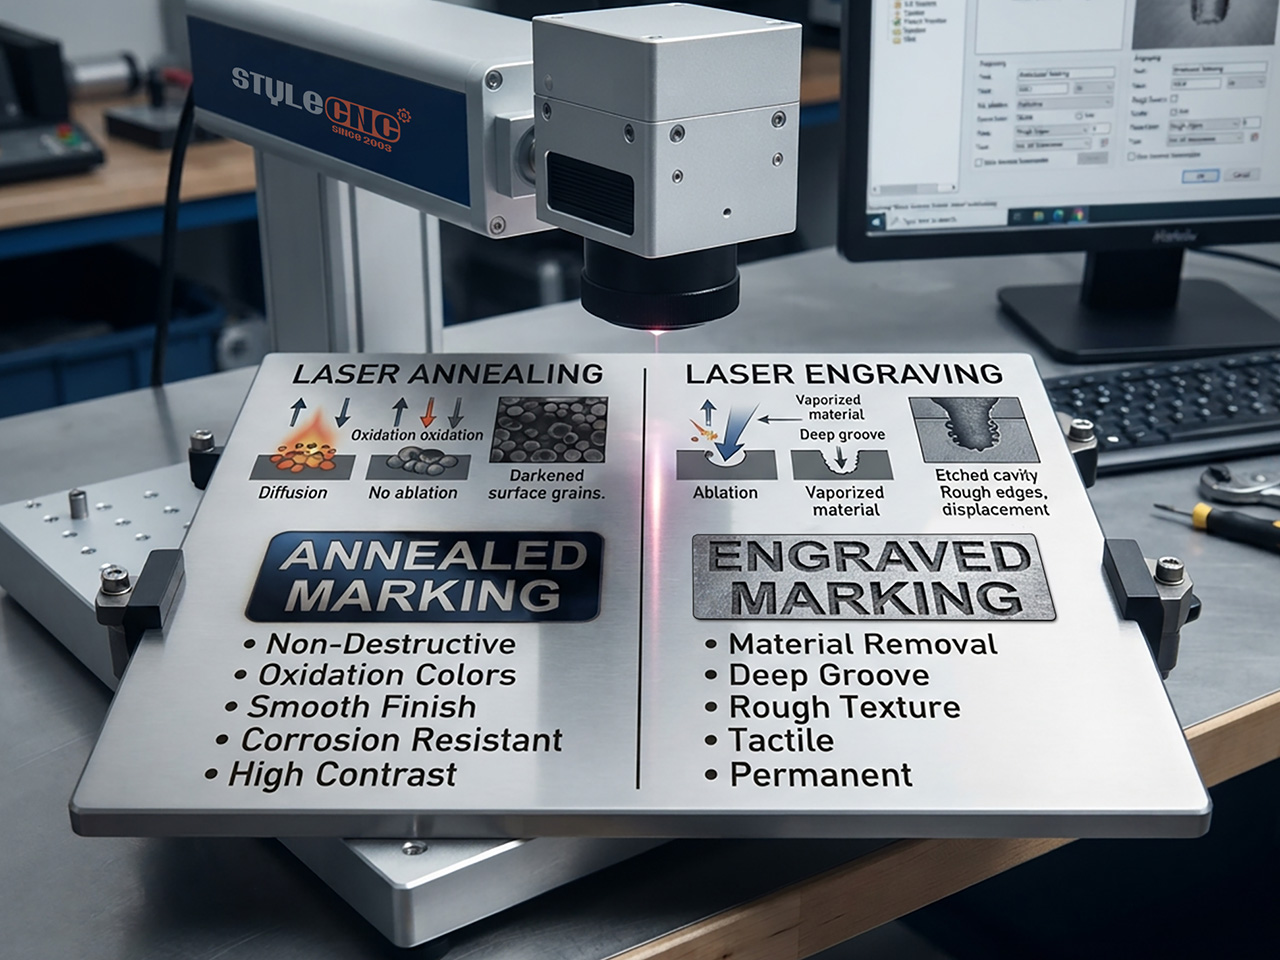
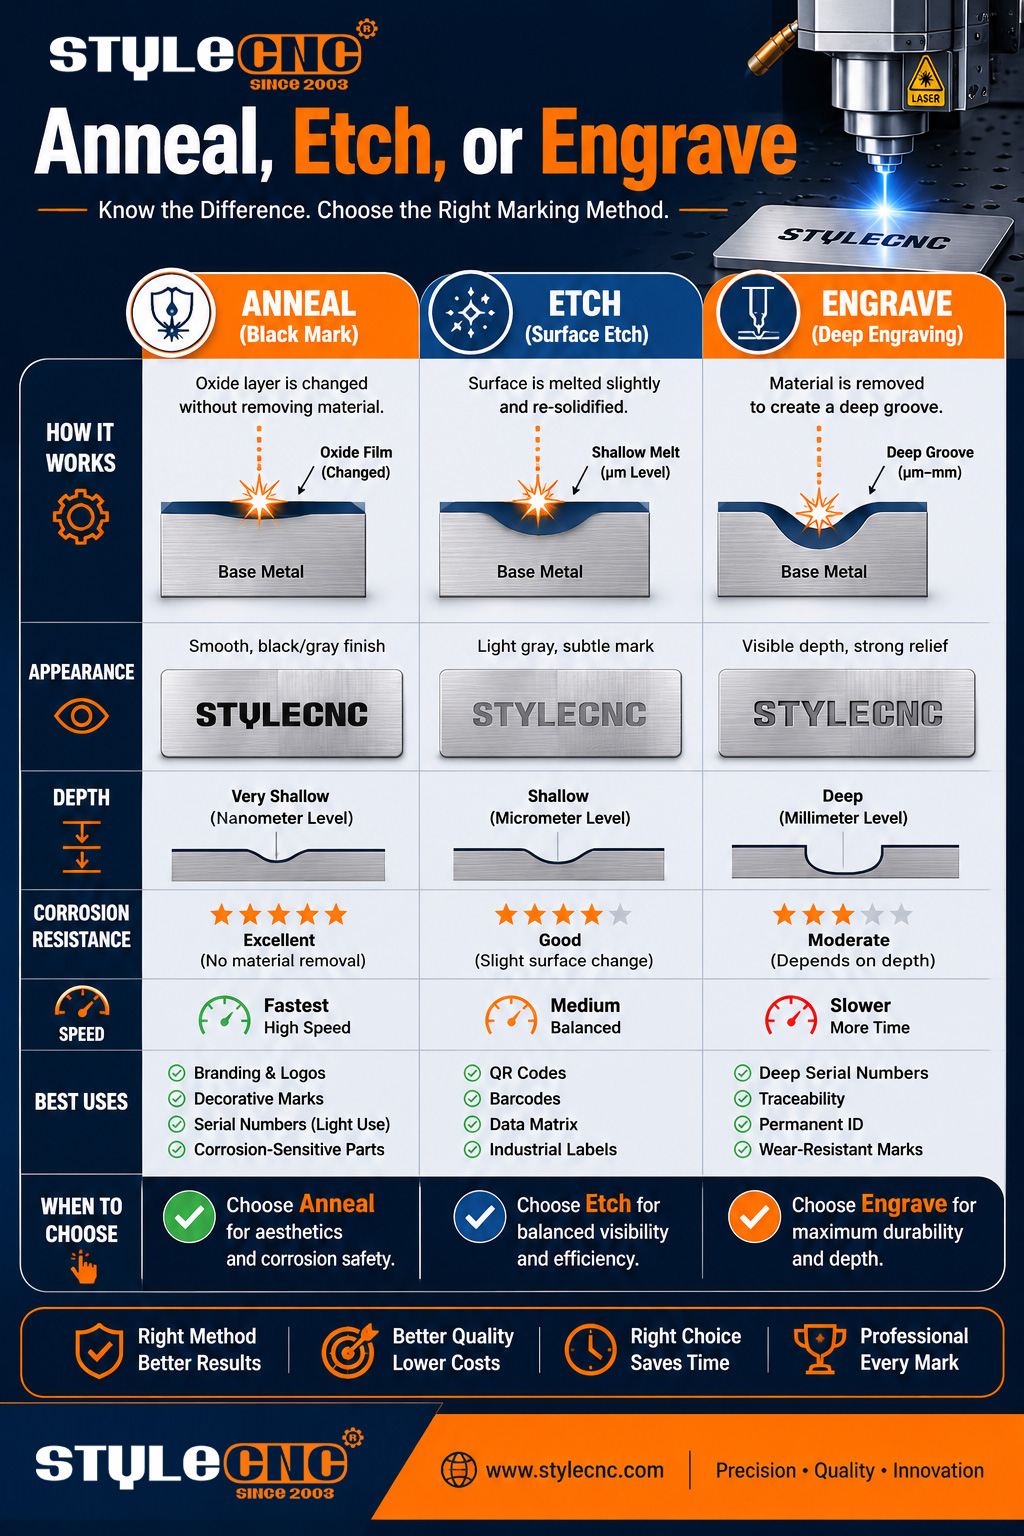
অ্যানিলিং হলো বিশুদ্ধ তাপ। রশ্মিটি পৃষ্ঠতলকে ততক্ষণ পর্যন্ত উত্তপ্ত করে যতক্ষণ না এর ভেতরে একটি নিয়ন্ত্রিত অক্সাইড স্তর তৈরি হয়, যা এক মাইক্রনও অপসারণ না করে রঙ পরিবর্তন করে, ফলে পৃষ্ঠতলটি মসৃণ থাকে।
এচিং প্রক্রিয়ায় একটি অত্যন্ত পাতলা স্তর গলে যায় যা পুনরায় জমাট বাঁধার পর সামান্য অমসৃণতা লাভ করে, এবং এর বিনিময়ে পৃষ্ঠতলে সামান্য পরিবর্তন এনে প্রকৃত গতি পাওয়া যায়। এনগ্রেভিং আরও গভীরে প্রবেশ করে এবং পরিমাপযোগ্য গভীরতা পর্যন্ত খনন করে, যা আগ্নেয়াস্ত্রের জন্য ATF কর্তৃক নির্দিষ্ট করা রেগুলেটর-গ্রেড সিরিয়াল নম্বর পাওয়ার একমাত্র পথ।
তিনটিই একই ব্যাটারিতে চলে। লেজার চিহ্নিতকরণ মেশিন হার্ডওয়্যার; শুধু কার্যপ্রণালীটাই বদলায়। একারণেই কেনার আগে তুলনা করাটা জরুরি, পরে নয়।
ক্ষয় প্রশ্ন
স্টেইনলেস স্টিলে একটি স্ব-মেরামতকারী ক্রোমিয়াম অক্সাইডের আস্তরণ থাকার কারণে এটি মরিচা প্রতিরোধ করে। খোদাই করলে তা সরাসরি সেই আস্তরণ ভেদ করে যায়, এবং ভেজা বা লবণাক্ত পরিবেশে নতুন খাঁজগুলোতেই প্রথমে ক্ষয় ধরে, যদি না যন্ত্রাংশটিকে A-এর মতো সংস্থা দ্বারা প্রকাশিত মান অনুযায়ী পুনরায় প্যাসিভেট করা হয়।STM আন্তর্জাতিক।
অ্যানিলিং ত্বকের বিরুদ্ধে কাজ না করে, বরং এর সাথে কাজ করে। গঠিত অক্সাইড স্তরটি সুরক্ষা স্তরের সাথে অবিচ্ছিন্ন থাকে, যে কারণে দাগগুলো অটোক্লেভ, ডিটারজেন্ট এবং বাইরের পরিবেশেও অপরিবর্তিত থাকে।
সেই একটিমাত্র বৈশিষ্ট্যই চিকিৎসা ও খাদ্য খাতকে অ্যানিলড আইডেন্টিফায়ারের দিকে চালিত করে, যার মধ্যে এফডিএ-র চিকিৎসা সরঞ্জাম বিধিমালা অনুযায়ী ট্র্যাক করা ডিভাইস কোডগুলোও অন্তর্ভুক্ত।
অ্যানিলিং বনাম এচিং বনাম এনগ্রেভিং এক নজরে
| গুণ | পোড়ানো | নকশাকাটা | খোদাই |
| মাপা | অক্সাইড ফিল্ম, কয়েক দশ ন্যানোমিটার | গলিত স্তর, ২৫ মাইক্রনের নিচে | অপসারিত গভীরতা, ১০ থেকে ৫০০ মাইক্রন |
| চিহ্নিত করার পরের পৃষ্ঠতল | মসৃণ, গঠন অপরিবর্তিত | সামান্য উঁচু টেক্সচার | খাঁজ এবং উঁচু অংশ |
| নিষ্ক্রিয় ক্রোমিয়াম স্তর | সংরক্ষিত | বেশিরভাগই সংরক্ষিত | চিহ্নের ভিতরে সরানো হয়েছে |
| ক্ষয় আচরণ | মূল ধাতু থেকে অপরিবর্তিত | প্রায় আসল | ভেজা পরিষেবার জন্য পুনরায় প্যাসিভেশন প্রয়োজন। |
| আপেক্ষিক গতি | ধীরতম | দ্রুততম | ধীর, গভীরতার সাথে বৃদ্ধি পায় |
| সাধারণ ব্যবহার | চিকিৎসা সরঞ্জাম, খাদ্য সামগ্রী, আলংকারিক কালো | লোগো, কোড, ভলিউম আইডি | সিরিয়াল, ছাঁচ, ঘষামাজা পরিষেবা |
গতির তুলনা করার ক্ষেত্রে একই পৃষ্ঠে অভিন্ন শিল্পকর্ম ধরে নেওয়া হয়। 30W ফাইবার উৎস। এচ টেক্সচার ফ্রিকোয়েন্সির সাথে পরিবর্তিত হয় এবং উচ্চ সেটিংসে অ্যানিল মসৃণতার কাছাকাছি পৌঁছাতে পারে।
প্রতিটি মার্কের জন্য ব্যবহারিক ফাইবার সেটিংস
নীচের জানালাগুলো একটির জন্য উপযুক্ত 30W ৩০৪ প্লেটে ফাইবার সোর্স ব্যবহার করে তত্ত্বটিকে প্রথম রানের সংখ্যায় পরিণত করুন। ফাইবার লেজার মার্কিং মেশিন একবার ফোকাস ঠিক করা হলে এই ক্ষমতা শ্রেণীর সবাই একইভাবে আচরণ করে।
| লক্ষ্য ফলাফল | গতি | ক্ষমতা | ফ্রিকোয়েন্সি | কেন্দ্রবিন্দু | পাস |
| মাপা | মিমি / এস | নির্ধারিত উৎপাদনের শতাংশ | ২ kHz | তীক্ষ্ণ ফোকাস থেকে বিচ্যুত | গণনা |
| ডার্ক অ্যানিল | 100-250 | 50-70 | 40-60 | প্লাস ১ থেকে ৩ মিমি | 1 |
| কনট্রাস্ট এচ | 500-800 | 35-50 | 30-50 | তীব্র | 1 |
| গভীর খোদাই | 400-600 | 80-100 | 20-30 | প্রতিটি স্তরে তীক্ষ্ণ ও ধাপে ধাপে অবনমিত | 10-40 |
মানগুলো মিরর বা ম্যাট ৩০৪ ধরে নেওয়া হয়েছে। বিড-ব্লাস্টেড, ব্রাশড এবং ৩১৬ সারফেস প্রতিটি জানালায় ভিন্ন ভিন্ন হয়, তাই উৎপাদনের আগে প্রতিটি ফিনিশ র্যাম্প-টেস্ট করে নিন।
ডিফোকাস হলো সেই অ্যানিলিং লিভার যা বেশিরভাগ স্পেক শিটে উল্লেখ করা থাকে না। শার্প ফোকাসের ১ থেকে ৩ মিমি উপরে হেডটি তুললে স্পটটি ছড়িয়ে পড়ে, ইনটেনসিটি অ্যাবলেশন থ্রেশহোল্ডের নিচে নেমে আসে এবং তাপ শোষিত হতে পারে; পালস কন্ট্রোল, MOPA এবং Q-সুইচড উৎসের মধ্যে পার্থক্যপ্রতিটি স্পন্দন কতটা আলতোভাবে পড়বে, তা নির্ধারণ করে।
গভীর অনুশীলন প্রতিটি অগ্রাধিকারকে পাল্টে দেয়: তীক্ষ্ণ মনোযোগ, সর্বোচ্চ শক্তি, নিম্ন কম্পাঙ্ক এবং ধৈর্য। বিশেষায়িত প্ল্যাটফর্ম যেমন 50W ধাতুর জন্য ফাইবার ডিপ এনগ্রেভিং মেশিন গহ্বরটি বড় হওয়ার সাথে সাথে ফোকাল প্লেনটিকে ধাপে ধাপে নিচে নামান।
মনে রাখার মতো গুরুত্বপূর্ণ সংখ্যা
• অ্যানিল অক্সাইড ফিল্মের পরিমাপ কয়েক দশ ন্যানোমিটার; খোদাইয়ের মাধ্যমে ১০ থেকে ৫০০ মাইক্রন পর্যন্ত অপসারণ করা হয়।
বেশিরভাগ জিনিস সরাতে ১ থেকে ৩ মিমি ডিফোকাসই যথেষ্ট। 20W থেকে 50W অ্যাবলেশন থেকে বিশুদ্ধ উত্তাপের উৎস।
• এচিং সাধারণত অ্যানিলিং-এর চেয়ে কয়েকগুণ দ্রুত একই শিল্পকর্ম সম্পন্ন করে।
• গভীর খোদাই করতে ১০ থেকে ৪০ বার স্তর অতিক্রম করতে হয়, তাই যেখানে একটি এচিং করতে কয়েক সেকেন্ড সময় লাগে, সেখানে এর জন্য কয়েক মিনিট সময় হাতে রাখুন।
• অ্যানিল করা ডেটা ম্যাট্রিক্স কোডগুলো শত শত অটোক্লেভ চক্রের পরেও পাঠযোগ্য থাকে, এ কারণেই হাসপাতালগুলো এগুলো ব্যবহার করতে বলে।
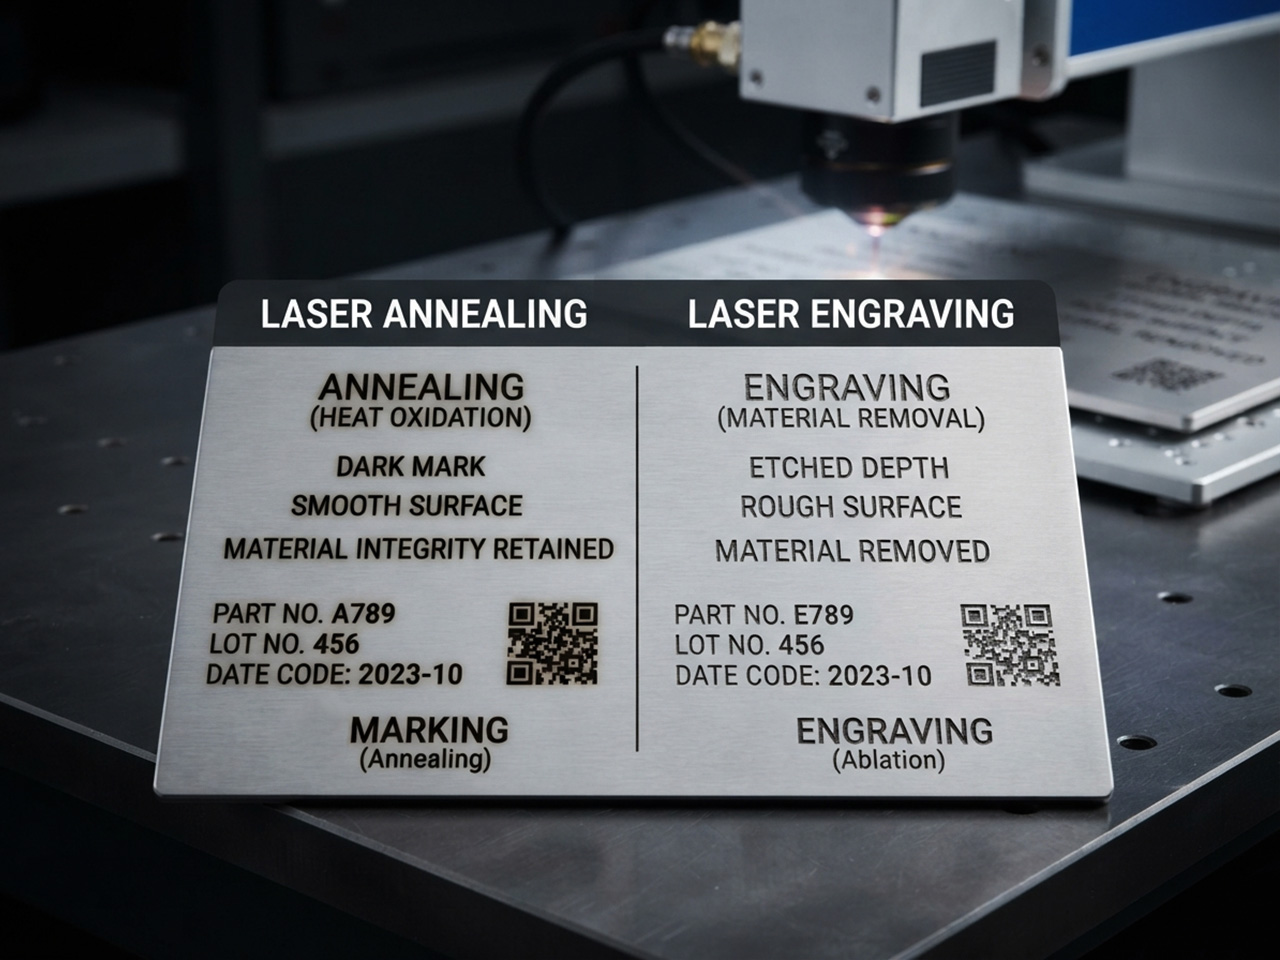
• STYLECNCএর গ্যালারি স্টিলের উপর চিহ্নিতকরণের ফলাফল অ্যানিল করা, এচিং করা এবং খোদাই করা নমুনাগুলো পাশাপাশি দেখানো হয়েছে।
অপারেটররা আসলে যে প্রশ্নগুলো জিজ্ঞাসা করেন
সার্জিক্যাল ক্ল্যাম্পের জন্য কোন প্রক্রিয়ার মূল্য উল্লেখ করব?
প্রায় ব্যতিক্রমহীনভাবে অ্যানিলিং করা হয়। এই চিহ্নটি অটোক্লেভ চক্রেও টিকে থাকে, দূষণের জন্য কোনো ফাটল তৈরি করে না এবং যন্ত্রটির পুরো কার্যকাল জুড়ে শনাক্তকারী চিহ্নটিকে পাঠযোগ্য রাখে।
কনট্রাস্টের চেয়ে ডেপথ বুঝতে এত বেশি সময় লাগে কেন?
খোদাই প্রক্রিয়ায় প্রতিবারে মাত্র কয়েক মাইক্রন ধাতু অপসারিত হয়, তাই একটি ০.২ মিমি সিরিয়াল এনগ্রেভিং প্রক্রিয়ায় কয়েক ডজন বার পুনরাবৃত্তি করা যায়। কনট্রাস্ট হলো একটি থার্মাল পাস; আর ডেপথ হলো এক্সক্যাভেশন।
একটি মেশিন কি সত্যিই তিনটি কাজই করতে পারে?
হ্যাঁ। একটিমাত্র ফাইবার উৎস শুধুমাত্র রেসিপি অনুযায়ী অ্যানিল, এচ এবং এনগ্রেভের মধ্যে পরিবর্তন করে, এবং এর সাথে মোপা রঙের উৎস একই প্ল্যাটফর্ম গোল্ড এবং ব্লু পর্যন্তও পৌঁছায়।
সাধারণ ভুল যা সীমারেখা অস্পষ্ট করে দেয়
• যেকোনো কালো দাগকে অ্যানিল বলা হয়; পৃষ্ঠতলের গঠনই আসল পরিচয়।
• এর পরিবর্তে তীক্ষ্ণ ফোকাসে অ্যানিলিং এবং নীরবে অ্যাবলেশন করা।
• লেন্স বা উৎস পরিবর্তনের পর ডিফোকাস র্যাম্প টেস্ট এড়িয়ে যাওয়া।
• স্টেইনলেস স্টিলে খোদাই করে এবং পুনরায় প্যাসিভেশন না করেই এটিকে আর্দ্র পরিবেশে ব্যবহারের জন্য পাঠানো।
• ব্রাশড বা বিড-ব্লাস্টেড ফিনিশে মিরর-প্লেট রেসিপি পুনরায় ব্যবহার করা।
• প্রত্যাশা করা যে অ্যানিলটি ঘষা বা তীব্র ঘর্ষণ সহ্য করতে পারবে।
• অ্যানিল, এচ এবং এনগ্রেভ—সব কাজের জন্যই একটি ফ্রিকোয়েন্সি ব্যবহার করা।
• ঝালাই বা বাঁকানোর পরে নয়, বরং আগে চিহ্নিত করা।
প্রক্রিয়া নির্বাচন চেকলিস্ট
✓ প্রথমে প্রয়োজনীয়তাটি নিশ্চিত করুন: শুধুমাত্র বৈসাদৃশ্য, নাকি পরিমাপযোগ্য গভীরতা।
✓ সংকর ধাতু যাচাই করুন; অ্যানিলিং প্রক্রিয়ার জন্য লৌহঘটিত বা টাইটানিয়াম পৃষ্ঠতল প্রয়োজন।
✓ বাতিল কাগজের উপর শার্প ফোকাস থেকে প্লাস ৩ মিমি পর্যন্ত একটি ডিফোকাস র্যাম্প চালান।
✓ পরিমাণ জানানোর আগে আসল শিল্পকর্মের উপর উভয় প্রক্রিয়ার সময় পরিমাপ করুন।
✓ অ্যানিল করার কাজটি ধীর গতিতে একক ধাপে করুন; তাপের স্তূপীকরণ পরিহার করুন।
✓ ভেজা ব্যবহারের জন্য বাঁধাই করা যেকোনো খোদাই করা স্টেইনলেস স্টিলকে পুনরায় প্যাসিভেট করুন।
✓ প্রতিটি কাজের সাথে রেসিপি, ফোকাস অফসেট এবং সারফেস ফিনিশ নথিভুক্ত করুন।
সচরাচর জিজ্ঞাস্য
কয়েক সপ্তাহ পর আমার কালো দাগটিতে মরিচা ধরে যায় কেন?
কারণ এটি সম্ভবত একটি এচিং বা হালকা খোদাই ছিল, অ্যানিলিং নয়। এর উপর দিয়ে নখ চালান: যেকোনো ধরনের টেক্সচার বা গঠন বোঝাবে যে পৃষ্ঠ থেকে উপাদান উঠে গেছে এবং তার সাথে প্যাসিভ লেয়ারটিও চলে গেছে। একটি সত্যিকারের অ্যানিলিং করা অংশ স্পর্শে চারপাশের স্টিলের মতোই হয় এবং আবহাওয়ার প্রভাবেও একইভাবে টিকে থাকে।
অ্যানিলিং-এর জন্য কী পরিমাণ ডিফোকাস প্রয়োজন?
স্পষ্ট ফোকাসের ১ মিমি উপর থেকে শুরু করুন এবং ০.৫ মিমি করে বাড়িয়ে প্রায় ৩ মিমি পর্যন্ত যান। বেশি অফসেট শক্তিকে ছড়িয়ে দেয় এবং অক্সাইডের বৃদ্ধিকে ধীর করে; খুব বেশি হলে দাগটি বিবর্ণ হয়ে ধূসর হয়ে যায়। বাতিল কাগজের উপর একটি র্যাম্প টেস্ট করলে কয়েক মিনিটের মধ্যেই সঠিক অবস্থানটি খুঁজে পাওয়া যায়।
একটি করতে পারেন CO2 লেজার অ্যানিল স্টেইনলেস?
না। খালি ধাতু দীর্ঘ প্রতিফলিত করে। CO2 তরঙ্গদৈর্ঘ্য, তাই পৃষ্ঠতলটি অক্সাইড গঠনের জন্য যথেষ্ট তাপ শোষণ করে না। CO2 মেশিনগুলি প্রথমে একটি বন্ডিং যৌগ স্প্রে করার মাধ্যমেই কেবল স্টেইনলেস স্টিলে চিহ্ন তৈরি করে। অ্যানিলিং ১০৬৪ nm-এ ফাইবার উৎসের অন্তর্গত।
অ্যানিল করা দাগগুলো কি অটোক্লেভ এবং ডিশওয়াশারে টিকে থাকে?
হ্যাঁ। এই চিহ্নটি উপরিভাগের কোনো প্রলেপ নয়, বরং এটি পৃষ্ঠের গভীরে তৈরি হওয়া একটি অক্সাইড স্তর। তাই বারবার বাষ্পীয় চক্র, ডিটারজেন্ট এবং জীবাণুনাশক ব্যবহারেও এর কোনো ক্ষতি হয় না। এই স্থায়িত্ব এবং ফাটলহীন মসৃণ পৃষ্ঠের কারণেই চিকিৎসা যন্ত্রের শনাক্তকারীগুলো এই প্রক্রিয়ার ওপর নির্ভর করে।
আমার অ্যানিলিং প্রসেসটি কালো না হয়ে ধূসর হলো কেন?
ধূসর রঙের অর্থ হলো অক্সাইডের স্তরটি পুরোপুরি তৈরি হয়নি। গতি ২০ শতাংশ কমান, ডিফোকাস এক ধাপ টাইট করুন, অথবা পাওয়ার সামান্য বাড়ান; প্রতিবার একটি করে পরিবর্তন করুন। একই স্পিডে ব্রাশড এবং বিড-ব্লাস্টেড ফিনিশও মিরর প্লেটের চেয়ে হালকা দেখায়, তাই আসল ফিনিশ দেখে বিচার করুন।
অ্যানিলিং কি যন্ত্রাংশটিকে বেঁকে দেয় বা দুর্বল করে দেয়?
উত্তপ্ত অঞ্চলটি অগভীর এবং একটি নির্দিষ্ট স্থানে সীমাবদ্ধ থাকে, তাই সাধারণ গেজের ক্ষেত্রে কাঠামোগত পরিবর্তন নগণ্য। পাতলা ফয়েল এর ব্যতিক্রম: যথেষ্ট তাপ এর বিপরীত দিকে হালকা আভা তৈরি করতে পারে বা সামান্য বাঁক সৃষ্টি করতে পারে। ০.৫ মিমি-এর কম পুরুত্বের যেকোনো কিছুর ক্ষেত্রে, চূড়ান্ত সিদ্ধান্ত নেওয়ার আগে শক্তি কমিয়ে গতি বাড়িয়ে নিন।
বারকোড এবং ডেটা ম্যাট্রিক্স কোডের জন্য কোন প্রক্রিয়াটি উপযুক্ত?
বেশিরভাগ ক্ষেত্রেই অ্যানিলিং করা হয়। এর মসৃণ কালো ক্ষেত্রটি পরিষ্কারভাবে স্ক্যান করা যায়, এতে কোনো ব্যাকটেরিয়া লুকিয়ে থাকে না এবং এটি কখনো ময়লা-আবর্জনায় ভরে যায় না। বেশি ব্যবহৃত লাইনগুলোতে গতির জন্য কখনো কখনো এচড কোড গ্রহণ করা হয়, কিন্তু যেখানে স্বাস্থ্যবিধি বা দীর্ঘ পরিষেবা জীবন গুরুত্বপূর্ণ, সেখানে সময়ের সাথে সাথে পাঠযোগ্যতার প্রতিযোগিতায় অ্যানিল করা সংস্করণটিই জয়ী হয়।
একটি নিয়ন্ত্রিত সিরিয়াল নম্বর কতটা গভীরে থাকতে হবে?
গভীরতার নিয়মকানুন শিল্প এবং এখতিয়ার-নির্দিষ্ট, এবং পৃষ্ঠতল অ্যানিলিং এর কোনোটিই পূরণ করতে পারে না। উদাহরণস্বরূপ, মার্কিন যুক্তরাষ্ট্রে আগ্নেয়াস্ত্রের সিরিয়াল নম্বর একটি নির্দিষ্ট ন্যূনতম গভীরতায় খোদাই করতে হয়, যে কারণে সেই বিভাগে গভীর খোদাই বাধ্যতামূলক।
অ্যানিলিং কি কালোর পরিবর্তে রং তৈরি করতে পারে?
হ্যাঁ, যখন উৎসটি পালস-উইডথ নিয়ন্ত্রণের সুযোগ দেয়। পরিবর্তনযোগ্য পালস অক্সাইডকে বিভিন্ন পুরুত্বে বৃদ্ধি করে, এবং প্রতিটি পুরুত্ব সোনালী থেকে বেগুনি হয়ে নীল পর্যন্ত ভিন্ন ভিন্ন আভা প্রতিফলিত করে। নির্দিষ্ট-পালসের উৎসগুলো পদ্ধতি নির্বিশেষে বেশিরভাগ ক্ষেত্রে কালো বা খড়ের মতো রঙ তৈরি করে।