দুটি ড্রাইভ ফ্যামিলির মধ্যে একটি বেছে নেওয়ার পর্যায়েই বেশিরভাগ ক্রেতা আটকে যান, কারণ উভয় পক্ষই বিশ্বাসযোগ্য পরিসংখ্যান প্রকাশ করে। এই নির্দেশিকাটি ধাপে ধাপে সম্পূর্ণ সিদ্ধান্ত গ্রহণের প্রক্রিয়াটি তুলে ধরেছে: কীভাবে... সিএনসি নমন মেশিন ধাতুকে কীভাবে আকার দেওয়া যায়, ড্রাইভের ধরনগুলো কারখানায় আসলে কী পরিবর্তন আনে, আপনার প্রকৃত অর্ডার অনুযায়ী টনেজ ও অ্যাক্সের আকার কীভাবে নির্ধারণ করবেন, এবং মালিকানার খরচগুলো কোথায় লুকিয়ে থাকে—এই সবকিছু নিয়ে আলোচনা করা হয়েছে। এই আলোচনার শেষে, আপনার কাজের জন্য সঠিক মেশিনের শ্রেণিটি বিতর্কের বিষয় না হয়ে বরং সুস্পষ্ট হয়ে উঠবে।
একটি সিএনসি প্রেস ব্রেক কীভাবে কাজ করে
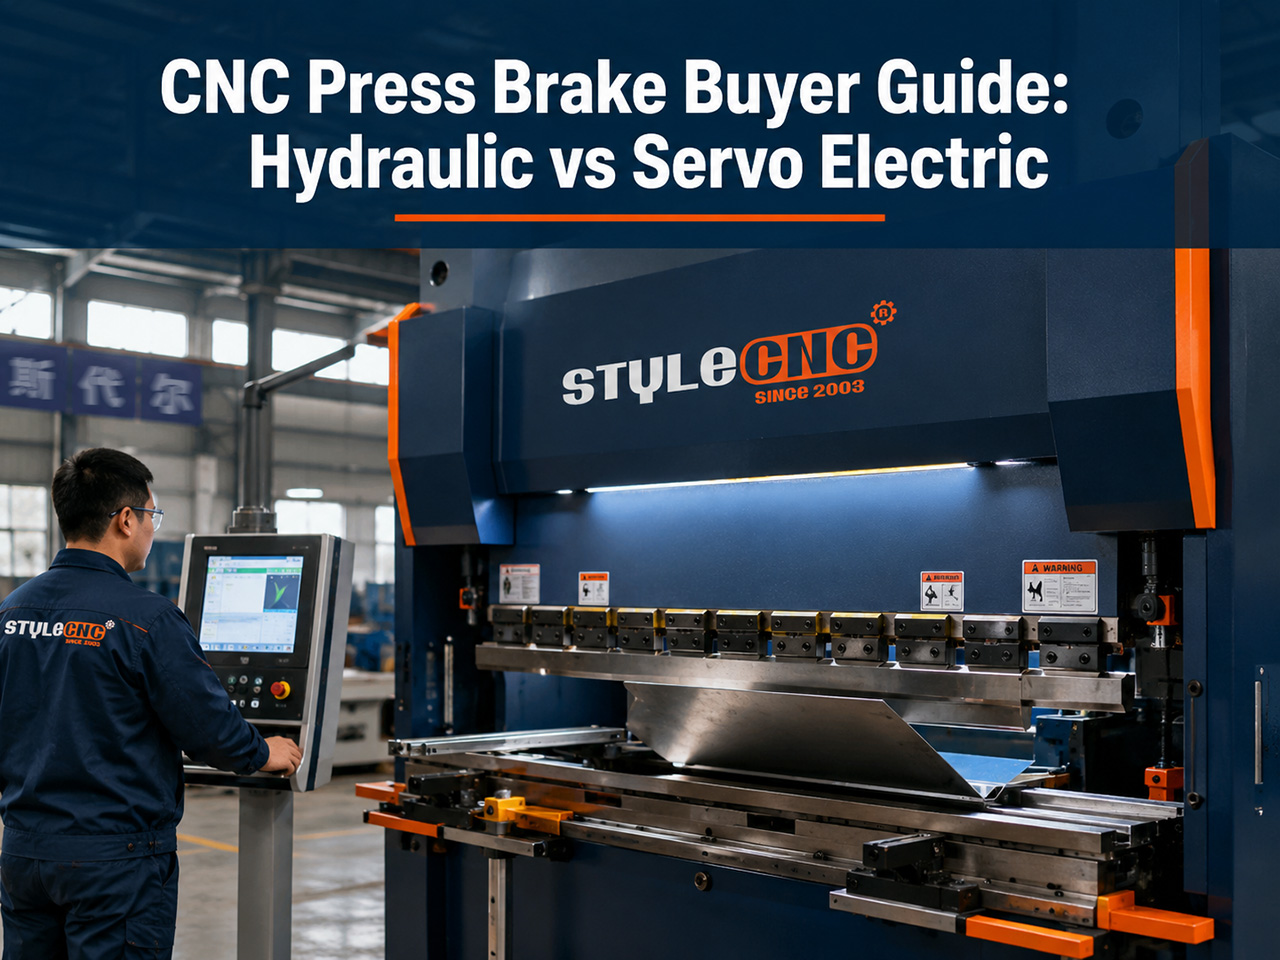
প্রতিটি প্রেস ব্রেক মূলত একই পদ্ধতিতে ধাতুকে আকার দেয়। একটি র্যাম উপরের পাঞ্চকে নিচের ডাইয়ের মধ্যে ঠেলে দেয় এবং শিটটি একটি প্রোগ্রাম করা কোণে পাঞ্চের ডগার চারপাশে ভাঁজ হয়ে যায়। কন্ট্রোলারটি র্যামের গভীরতা, ব্যাক গেজের অবস্থান এবং বাঁকানোর ক্রমকে এমনভাবে সমন্বয় করে, যাতে প্রতিটি ফ্ল্যাঞ্জ ড্রয়িং অনুযায়ী সঠিক স্থানে বসে।
পাঞ্চটি ডাইয়ের কতটা গভীরে প্রবেশ করে, তা গঠন পদ্ধতি নির্ধারণ করে। এয়ার বেন্ডিং পদ্ধতিতে পাঞ্চটি ডাইয়ের তলার কিছুটা আগেই থেমে যায়, এতে সবচেয়ে কম টনেজ ব্যবহৃত হয় এবং একটি টুল সেট দিয়েই বিভিন্ন কোণ তৈরি করা যায়, তবে এর জন্য সামঞ্জস্য করতে গিয়ে বেশি স্প্রিংব্যাক হয়। বটমিং পদ্ধতিতে শিটটিকে পুরোপুরি ডাইয়ের মধ্যে চেপে ধরা হয়, যার ফলে কোণ আরও নিখুঁতভাবে নিয়ন্ত্রণ করা যায়। কয়নিং পদ্ধতি আরও এক ধাপ এগিয়ে যায়, যেখানে কয়েকগুণ বেশি টনেজ ব্যবহার করে পাঞ্চের ডগা দিয়ে উপাদানের উপর স্ট্যাম্পিং করা হয়, যাতে কোণটি প্রায় পুরোপুরি লক হয়ে যায়। বেশিরভাগ আধুনিক কারখানায় সাধারণত এয়ার বেন্ডিং পদ্ধতিই ব্যবহৃত হয় এবং বটমিং পদ্ধতিটি কেবল সেইসব যন্ত্রাংশের জন্য সংরক্ষিত রাখা হয় যেখানে টলারেন্সের কারণে এটি অপরিহার্য।
ব্যাক গেজ হলো এমন একটি অংশ যা ক্রেতারা প্রায়শই অবমূল্যায়ন করে। এটি প্রতিটি স্ট্রোকের আগে শিটটিকে সঠিক অবস্থানে রাখে, তাই এর অ্যাক্সিসের সংখ্যাই নির্ধারণ করে যে ম্যানুয়াল পুনঃস্থাপন ছাড়াই আপনি কতটা জটিল অংশ তৈরি করতে পারবেন। একটি সাধারণ X অ্যাক্সিস গেজের আঙুলগুলোকে সামনে ও পেছনে সরায়, একটি R অ্যাক্সিস ফ্ল্যাঞ্জযুক্ত অংশের জন্য সেগুলোকে উপরে তোলে, এবং Z অ্যাক্সিস অফসেট বেন্ডের জন্য সেগুলোকে পাশে সরায়।
অপারেটররা প্রশ্নটিকে বাস্তবসম্মত দৃষ্টিকোণ থেকে দেখেন: এই মেশিনটি কি ২ মিমি স্টেইনলেস স্টিলে সারাক্ষণ আধা ডিগ্রি কোণ ধরে রাখতে পারে, অথবা একটি ৪-বেন্ড এনক্লোজার তৈরি করতে আসলে কতগুলো স্ট্রোক লাগে? এই দুটি প্রশ্ন—ধারাবাহিকতা এবং সাইকেল কাউন্ট—যেকোনো স্পেসিফিকেশন শিটের চেয়ে দ্রুত মেশিনের শ্রেণিগুলোকে আলাদা করে দেয়। একজন ফ্যাব্রিকেটর যখন একটি মেশিনে ব্ল্যাঙ্ক কাটেন... প্রি-বেন্ড প্রোফাইলিংয়ের জন্য সিএনসি প্লাজমা কাটার এছাড়াও বাঁকানোর দিকটি যেন কাটার দিকের সাথে তাল মিলিয়ে চলে, যা স্ট্রোক রেটকে আরামদায়ক বৈশিষ্ট্যের পরিবর্তে উৎপাদনের প্রশ্নে পরিণত করে।
হাইড্রোলিক বনাম সার্ভো ইলেকট্রিক: মূল সিদ্ধান্ত
ক্রয়ের সিদ্ধান্ত নেওয়ার ক্ষেত্রে ড্রাইভ সিস্টেমই হলো সবচেয়ে বড় বিবেচ্য বিষয়। হাইড্রোলিক মেশিনগুলো অবিরাম চলতে থাকা একটি পাম্পের তেলের চাপে র্যামকে চালিত করে। সার্ভো ইলেকট্রিক মেশিনগুলো মোটরকে বল স্ক্রু বা বেল্টের সাথে যুক্ত করে এবং সরাসরি অবস্থানগত নিয়ন্ত্রণের মাধ্যমে র্যামকে চালিত করে।
পরিমাপযোগ্য পার্থক্যগুলো একটি দোকানের অর্থনীতিকে বদলে দেওয়ার জন্য যথেষ্ট বড়:
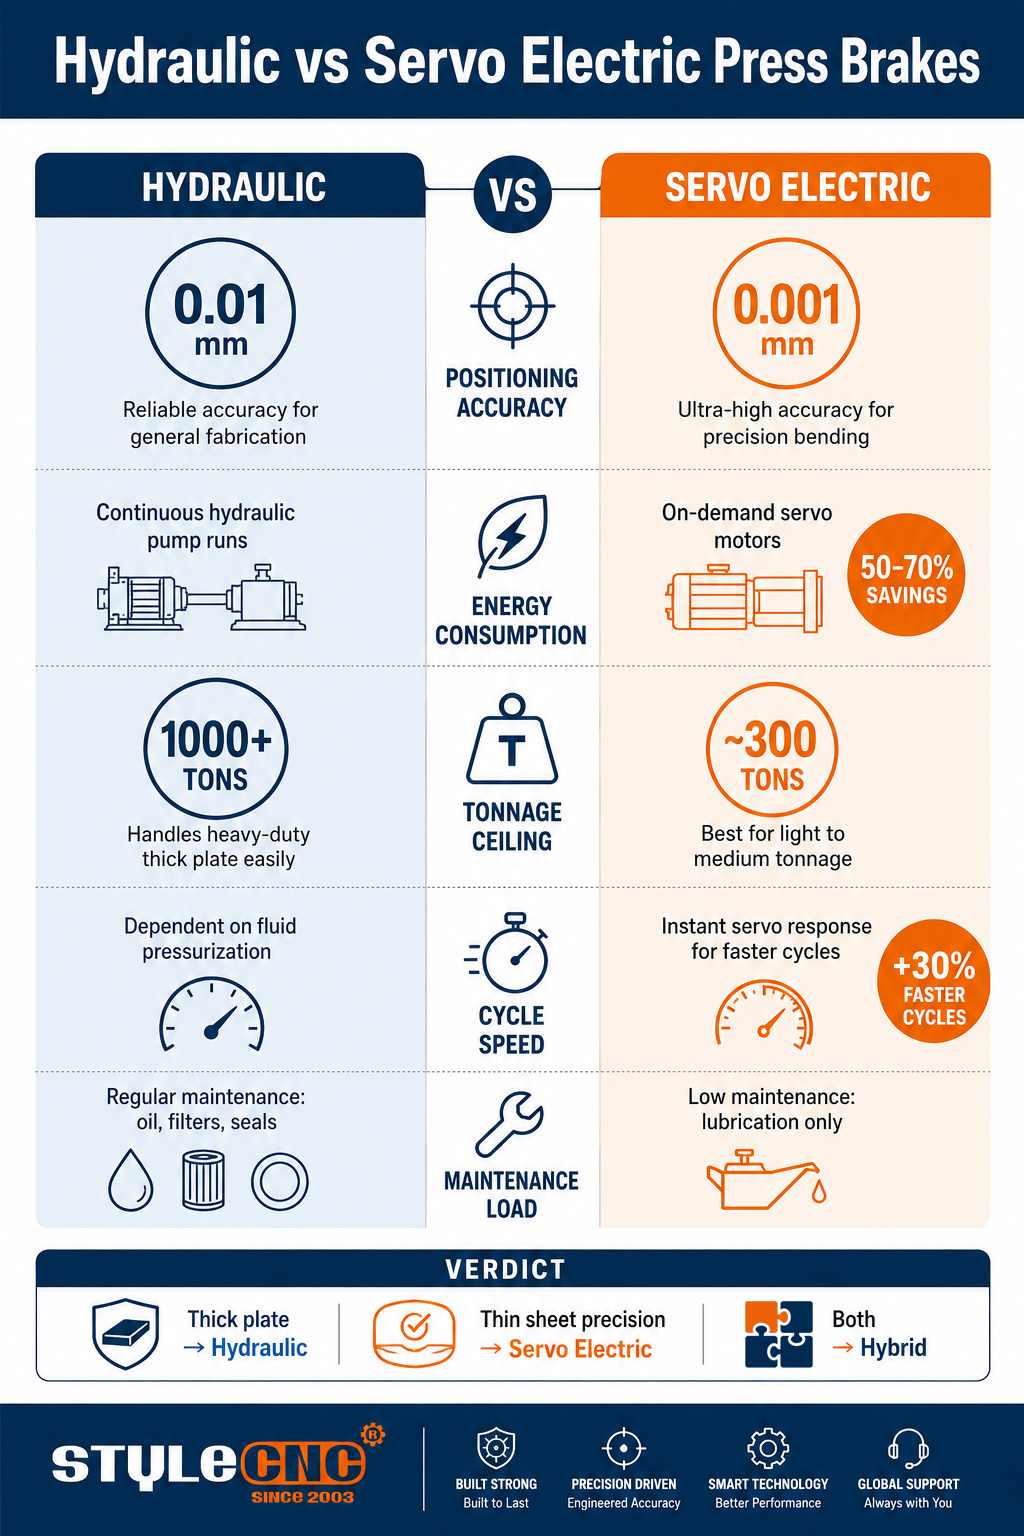
• সার্ভো ইলেকট্রিক ড্রাইভ হাইড্রোলিক ড্রাইভের তুলনায় ৫০ থেকে ৭০ শতাংশ কম শক্তি খরচ করে, কারণ এর মোটরগুলো কেবল র্যাম চলার সময়ই বিদ্যুৎ গ্রহণ করে।
ডাইরেক্ট-ড্রাইভ ইলেকট্রিক মেশিনে পজিশনিং নির্ভুলতা ০.০০১ মিমি পর্যন্ত পৌঁছায়, যেখানে সাধারণ হাইড্রোলিক র্যামের ক্ষেত্রে তা প্রায় ০.০১ মিমি।
ইলেকট্রিক ড্রাইভে সাইকেল টাইম ৩০ শতাংশ পর্যন্ত দ্রুততর হয়, কারণ সার্ভোটি তাৎক্ষণিকভাবে সাড়া দেয় এবং স্ট্রোকের আগে কোনো ফ্লুইড প্রেশারাইজেশনের প্রয়োজন হয় না।
• ভারী যানবাহনের বাজারে এখনও হাইড্রোলিক মেশিনেরই আধিপত্য রয়েছে, যার ওজন ১০০০ টনেরও বেশি, যেখানে বর্তমান বৈদ্যুতিক নকশাগুলোর সর্বোচ্চ ক্ষমতা প্রায় ৩০০ টন।
মাঠ পর্যায়ের গবেষণা থেকে একটি সতর্কবার্তা মনে রাখা প্রয়োজন: বিজ্ঞাপিত বিদ্যুৎ সাশ্রয়ের একটি বড় অংশ ঘটে নিষ্ক্রিয় সময়ে, যখন অপারেটর যন্ত্রাংশ নাড়াচাড়া করার সময় একটি হাইড্রোলিক পাম্প তেল সঞ্চালন করতে থাকে। যদি আপনার মেশিন তার কর্মঘণ্টার বেশিরভাগ সময় পুরু পাত বাঁকানোর মতো কাজে ভার বহন করে, তবে এই ব্যবধান কমে আসে। কোনো ব্রোশারে দেওয়া শতাংশ প্রয়োগ না করে, আপনার নিজস্ব ডিউটি সাইকেলে প্রতিটি প্রতিনিধিত্বমূলক যন্ত্রাংশের জন্য প্রয়োজনীয় শক্তি পরিমাপ করুন।
| গুণক | হাইড্রোলিক সিএনসি প্রেস ব্রেক | সার্ভো ইলেকট্রিক প্রেস ব্রেক | মাপা |
|---|---|---|---|
| পজিশনিং সঠিকতা | প্রায় ০.০১ থেকে ০.০২ মিমি র্যামের পুনরাবৃত্তিযোগ্যতা | বল স্ক্রু ড্রাইভের সাহায্যে ০.০০১ থেকে ০.০০৩ মিমি পর্যন্ত | র্যামের পুনরাবৃত্তিযোগ্যতা মিলিমিটারে; ব্রোশারে নয়, একটি পরীক্ষামূলক বাঁকের মাধ্যমে যাচাই করুন। |
| শক্তি খরচ | পাম্প একটানা চলতে থাকে, এমনকি নিষ্ক্রিয় অবস্থাতেও বিদ্যুৎ খরচ করে। | মোটর শুধুমাত্র স্ট্রোকের সময় শক্তি খরচ করে; এতে শক্তি ব্যবহার ৫০ থেকে ৭০ শতাংশ কম হয়। | পুরো শিফট জুড়ে, নিষ্ক্রিয় সময় সহ, প্রতিটি প্রতিনিধিত্বমূলক যন্ত্রাংশের জন্য kWh |
| টনেজ সিলিং | ভারী প্লেটের ওজন ১০০০ টনের বেশি। | বর্তমান নকশা অনুযায়ী ব্যবহারিক সর্বোচ্চ সীমা প্রায় ৩০০ টন। | বেধ, প্রসার্য শক্তি এবং ডাই খোলার উপর ভিত্তি করে প্রয়োজনীয় টনেজ |
| সাইকেলের গতি | প্রতিটি স্ট্রোকের আগে তরলে চাপ সৃষ্টি করতে হবে। | তাৎক্ষণিক সার্ভো প্রতিক্রিয়া, ৩০ শতাংশ পর্যন্ত দ্রুততর সাইকেল | আপনার প্রকৃত পার্ট মিক্সের উপর ভিত্তি করে প্রতি ঘন্টায় পার্টস |
| রক্ষণাবেক্ষণের ভার | নির্ধারিত সময়সূচী অনুযায়ী তেল, ফিল্টার, সিল, ভালভ এবং কুলারের সার্ভিসিং। | কোনো হাইড্রোলিক সার্কিট নেই; শুধুমাত্র লুব্রিকেশন এবং ড্রাইভ চেক করা হয়। | প্রতি মেশিনের বার্ষিক রক্ষণাবেক্ষণের সময় এবং ব্যবহার্য সামগ্রীর খরচ |
| শ্রেষ্ঠ মিল | পুরু প্লেট, উচ্চ টনেজ, মিশ্র ভারী ফ্যাব্রিকেশন | পাতলা শিট, নির্ভুল ঘের, উচ্চ-পরিমাণে পুনরাবৃত্তিমূলক কাজ | আপনার অর্ডার বুকে ৬ মিমি-এর উপরে এবং নীচের কাজের অনুপাত |
যেসব কারখানার একই সাথে অধিক ওজন বহন ক্ষমতা এবং কার্যকারিতা প্রয়োজন, তাদের জন্য একটি হাইব্রিড সার্ভো হাইড্রোলিক ড্রাইভ একটি ভারসাম্যপূর্ণ সমাধান। এটি সাধারণত একটি নির্দিষ্ট গতির হাইড্রোলিকের তুলনায় ৩০ থেকে ৫০ শতাংশ পর্যন্ত শক্তি ব্যবহার কমায়, এবং একই সাথে এমন উচ্চ-বল ক্ষমতা বজায় রাখে যা ইলেকট্রিক ড্রাইভ এখনও অর্জন করতে পারেনি।
টনেজ, বেডের দৈর্ঘ্য এবং অক্ষ সংখ্যা
উপাদানের সাথে মেশিনের আকার নির্ধারণ করা
প্রয়োজনীয় টনেজ তিনটি উপাদান থেকে আসে: শিটের পুরুত্ব, উপাদানের প্রসার্য শক্তি এবং ডাই খোলার প্রস্থ। ৩ মিটার বেডের উপর দিয়ে ৩ মিমি মাইল্ড স্টিল বাঁকানো এবং ১২ মিমি প্লেটকে আকার দেওয়ার যন্ত্র দুটি সম্পূর্ণ ভিন্ন, যদিও উভয়কেই প্রেস ব্রেক বলা হয়। সমান পুরুত্বে মাইল্ড স্টিলের তুলনায় স্টেইনলেস স্টিলের প্রায় দেড়গুণ বেশি টনেজ প্রয়োজন হয়, অন্যদিকে অ্যালুমিনিয়াম কম বল প্রয়োগে আকার ধারণ করলেও বেশি পরিমাণে আগের অবস্থায় ফিরে আসে, যা যন্ত্র চালনাকারী যে কারো কাছেই একটি পরিচিত বৈশিষ্ট্য। অ্যালুমিনিয়াম ফ্যাব্রিকেশন কাজ অন্যান্য মেশিনের ধরণগুলিতে।
আপনি নিয়মিত যে সবচেয়ে পুরু উপাদানটি দিয়ে কাজ করেন, তার জন্য প্রয়োজনীয় পরিমাণ মেশিন কিনুন, তারপর প্রায় ২০ শতাংশ অতিরিক্ত যোগ করুন, যাতে মেশিনটি কখনোই তার সর্বোচ্চ ক্ষমতায় না চলে। সিএনসি প্রেস ব্রেক সর্বোচ্চ ক্ষমতায় জীবনযাপন করলে তা দ্রুত ক্ষয় হয় এবং কোণ খারাপভাবে ধরে রাখে।
স্প্রিংব্যাক হলো সাইজিং-এর অপর অংশ। পাঞ্চ উঠে যাওয়ার পর প্রতিটি ধাতু স্থিতিস্থাপকভাবে পূর্বাবস্থায় ফিরে আসে, যা সংকর ধাতু এবং পুরুত্বের উপর নির্ভর করে বাঁকটিকে এক ডিগ্রি বা তার বেশি খুলে দেয়। কন্ট্রোলারগুলো একটি হিসাব করা পরিমাণ অতিরিক্ত বাঁকিয়ে এর ক্ষতিপূরণ করে, কিন্তু এই হিসাবটি কেবল তখনই কার্যকর হয় যখন মেশিনটি উপাদানটিকে সঠিকভাবে চেনে। মেশিনের দাম যাই হোক না কেন, যে সমস্ত কারখানা ব্রেক মেশিনে সামঞ্জস্যপূর্ণ ও প্রত্যয়িত কাঁচামাল সরবরাহ করে, তারা মিশ্র উৎসের শিট বাঁকানো কারখানাগুলোর তুলনায় অনেক বেশি নিখুঁত কোণের পুনরাবৃত্তিযোগ্যতা দেখতে পায়। আপনি যে নির্ভুলতার গ্রেডের জন্য অর্থ প্রদান করেন, তাতে আপনার উপাদান সরবরাহের সামঞ্জস্যকে বিবেচনা করুন।
অক্ষ সংখ্যা আপনাকে যা দেয়
অ্যাক্সিস ডেজিগনেশনগুলো বর্ণনা করে যে কন্ট্রোলার কোন গতিবিধিগুলো স্বয়ংক্রিয় করে। Y1 এবং Y2 র্যামের দুটি প্রান্তকে স্বাধীনভাবে নিয়ন্ত্রণ করে, যা অফ-সেন্টার লোডের নিচেও এটিকে সমান্তরাল রাখে। X ব্যাক গেজের গভীরতা নির্ধারণ করে, R গেজ ফিঙ্গারগুলোকে উপরে তোলে এবং Z অ্যাক্সিস সেগুলোকে বেড বরাবর চালিত করে। একটি ৪-অ্যাক্সিস মেশিন বেশিরভাগ সাধারণ ফ্যাব্রিকেশনের কাজ সামলাতে পারে; ৬ বা ৮-অ্যাক্সিসের মেশিন তখনই লাভজনক হয়, যখন যন্ত্রাংশের জ্যামিতিক গঠনের কারণে গেজকে ক্রমাগত নতুন অবস্থানে স্থাপন করতে হয়।
যেসব কারখানায় স্ট্রাকচারাল এবং শিট ওয়ার্ক পাশাপাশি করা হয়, তারা প্রায়শই প্রেস ব্রেকের সাথে অন্যান্য সরঞ্জামও ব্যবহার করে। ফ্যাব্রিকেশনের জন্য মেটাল সিএনসি মেশিন তাই কাটিং, বেন্ডিং এবং মেশিনিংয়ের কাজ অভ্যন্তরীণভাবেই করা হয়। যখন কাঁচামালের ফাঁকা অংশগুলো নির্ভুলভাবে আসে, তখনই প্রেস ব্রেকের কার্যকারিতা সবচেয়ে দ্রুত উসুল হয়, আর একারণেই বেন্ডিংয়ের নির্ভুলতা নিয়ে আলোচনা প্রায়শই কাটিং টেবিলের প্রসঙ্গে ফিরে আসে।
কন্ট্রোলার, টুলিং এবং মালিকানার খরচ
কন্ট্রোলার হলো মেশিনের সাথে অপারেটরের সম্পূর্ণ ইন্টারফেস। আধুনিক সিএনসি কন্ট্রোলারগুলো গ্রাফিকভাবে বেন্ড সিকোয়েন্স অনুকরণ করে, সংঘর্ষ ঘটার আগেই তা চিহ্নিত করে এবং অফলাইনে লেখা প্রোগ্রাম গ্রহণ করে, ফলে পরবর্তী কাজের প্রোগ্রাম লেখার সময়ও মেশিন বেন্ডিং চালিয়ে যেতে পারে। মেশিনগুলোর তুলনা করার সময়, প্রতিটি কন্ট্রোলারের সামনে একজন অপারেটরকে এক ঘণ্টার জন্য বসান; দেখা যায়, ইন্টারফেসগুলোর মধ্যে সেটআপ সময়ের পার্থক্য প্রায়শই র্যামের গতির পার্থক্যের চেয়ে বেশি হয়।
টুলিংয়ের জন্য একটি আলাদা বাজেট লাইন থাকা উচিত। কুইক-চেঞ্জ সিস্টেমে ব্যবহৃত প্রিসিশন-গ্রাউন্ড পাঞ্চ এবং ডাইয়ের প্রাথমিক খরচ বেশি হলেও, এটি পরিবর্তনের সময় ৩০ মিনিট থেকে কমিয়ে মিনিটে নিয়ে আসে। এক বছর ধরে বিভিন্ন ধরনের স্বল্প পরিসরের উৎপাদন চালানোর ফলে, পরিবর্তনের সময় পুঞ্জীভূত হয়ে যে পরিমাণ উৎপাদন ক্ষমতা নষ্ট করে, তা যেকোনো একক মেশিনের স্পেসিফিকেশনের চেয়েও বেশি।
ক্রাউনিং হলো সেই নীরব বৈশিষ্ট্য যা লং-বেড মেশিনগুলোকে আলাদা করে। লোডের নিচে, একটি র্যাম তার কেন্দ্রে সামান্য বেঁকে যায়, যার ফলে কোনো সংশোধন না করা হলে একটি দীর্ঘ বাঁকের মাঝের অংশটি অসম্পূর্ণ থেকে যায়। মেকানিক্যাল বা হাইড্রোলিক ক্রাউনিং সিস্টেম এই বিচ্যুতিকে বাতিল করার জন্য বেডটিকে আগে থেকেই বাঁকিয়ে নেয়, এবং সিএনসি-নিয়ন্ত্রিত ক্রাউনিং প্রতিটি কাজের জন্য স্বয়ংক্রিয়ভাবে এই সংশোধন করে। ৩ মিটার বা তার বেশি লম্বা বেডের ক্ষেত্রে, নির্ভুলতা সম্পর্কে অন্য কিছু জিজ্ঞাসা করার আগে ক্রাউনিং কীভাবে করা হয় তা জেনে নিন, কারণ একটি অসংশোধিত র্যাম পুরো বাঁকের দৈর্ঘ্য জুড়ে নির্ভুলতার অন্য সমস্ত সংখ্যাকে অপ্রাসঙ্গিক করে তোলে।
মালিকানার খরচ চালানের পরেও বিস্তৃত থাকে:
• হাইড্রোলিক সার্কিটে প্রতি বছর তেল, ফিল্টার, সিল এবং কুলারের রক্ষণাবেক্ষণের প্রয়োজন হয়; ইলেকট্রিক ড্রাইভে এই তালিকার পরিবর্তে নিয়মিত লুব্রিকেশনই যথেষ্ট।
• প্রতি শিফট ও বছর জুড়ে কয়েক কিলোওয়াট প্রতি ঘণ্টার বিদ্যুৎ ব্যবহারের পার্থক্য চক্রবৃদ্ধি হারে বাড়তে থাকে।
• কন্ট্রোলার এবং বেন্ড অ্যালাউন্সের মূলনীতি সম্পর্কে অপারেটরের প্রশিক্ষণ সেই স্ক্র্যাপ প্রতিরোধ করে যা নীরবে মুনাফা কমিয়ে দেয়।
ব্রেকের উভয় পাশের মালামাল পরিচালনাও গুরুত্বপূর্ণ। যে দোকানগুলো বাঁকায় কাঠামোগত এবং শিট অ্যাপ্লিকেশন জুড়ে স্টিলের যন্ত্রাংশ সাধারণত দেখা যায়, বেন্ডিং সেলের আসল থ্রুপুট নির্ভর করে কত দ্রুত নির্ভুল ব্ল্যাঙ্কগুলো এর কাছে পৌঁছায় তার উপর, আর একারণেই অনেকে ব্রেকের সাথে একটি ফাইবার লেজার কাটিং মেশিন বেন্ডিং লাইনকে ফিড করছে দুটি ক্রয়কে আলাদাভাবে বিবেচনা না করে।
সিএনসি প্রেস ব্রেক কেনার সময় সাধারণ ভুলগুলো
• এমন নির্ভুলতা কেনা যা উপাদান ব্যবহার করতে পারে না: ০.০১ মিমি পর্যন্ত নির্ভুল একটি র্যাম ০.১ মিমি পুরুত্বের তারতম্যযুক্ত শিটকে ঠিক করতে পারে না।
• সবচেয়ে ভারী ও পুনরাবৃত্তিমূলক কাজের পরিবর্তে গড় কাজের সাথে সামঞ্জস্য রেখে টনেজের পরিমাণ নির্ধারণ করা।
• ব্যাক গেজ অ্যাক্সিস কাউন্ট উপেক্ষা করার ফলে প্রতিটি জটিল পার্ট ম্যানুয়ালি পুনঃস্থাপন করতে হয়।
• বাস্তবসম্মত ডিউটি সাইকেলে প্রতি পার্টের জন্য kWh পরিমাপ করার পরিবর্তে ব্রোশারে দেওয়া শক্তির শতাংশ প্রয়োগ করা।
• মেশিন আসার আগ পর্যন্ত টুলিং এবং কুইক-চেঞ্জ সিস্টেমকে বাজেটের বাইরে রাখা।
প্রতিশ্রুতিবদ্ধ হওয়ার আগে সিদ্ধান্ত যাচাইয়ের তালিকা
• আপনার সবচেয়ে বেশি ব্যবহৃত ৫টি যন্ত্রাংশের তালিকা করুন, যেখানে সেগুলোর পুরুত্ব, উপাদান, টলারেন্স এবং টনেজ উল্লেখ থাকবে। তালিকাটি ভারী থেকে শুরু করে ক্রমানুসারে সাজান।
• ডিউটি সাইকেল অনুযায়ী ড্রাইভ বেছে নিন: পাতলা শিট ও সূক্ষ্ম কাজের জন্য সার্ভো ইলেকট্রিক, পুরু প্লেটের জন্য হাইড্রোলিক, এবং যখন উভয়ের প্রয়োজন তখন হাইব্রিড।
• নিশ্চিত করুন যে ব্যাক গেজ অক্ষগুলো আপনার সবচেয়ে জটিল ও পুনরাবৃত্তিমূলক অংশটিকে ম্যানুয়াল পুনঃস্থাপন ছাড়াই আবৃত করে।
• আপনার নিজের উপাদানের উপর একটি পরীক্ষামূলক বাঁক দিন এবং দশটি ধাপে এর পুনরাবৃত্তিযোগ্যতা পরিমাপ করুন।
• মেশিনের দামের সাথেই সাশ্রয়ী মূল্যের টুলিং, প্রশিক্ষণ এবং ইনস্টলেশন অন্তর্ভুক্ত, পরে নয়।
আপনার সম্পূর্ণ মেটাল ফ্যাব্রিকেশন সেল তৈরি করুন
একটি প্রেস ব্রেক সবচেয়ে ভালো কাজ করে সেই মেশিনগুলোর পাশে থাকলে যা এটিকে ফিড দেয়। সম্পূর্ণ পরিসরটি অন্বেষণ করুন। সিএনসি প্রেস ব্রেক এবং টিউব বেন্ডার এবং আপনার উপকরণের তালিকা ও দৈনিক পরিমাণের সাথে মিলিয়ে একটি বিনামূল্যে মূল্য উদ্ধৃতি পান।