কয়েক দশক ধরে বিতর্কটিকে একটি প্রতিযোগিতা হিসেবে তুলে ধরা হয়েছে: 3D প্রিন্টিং বনাম সিএনসি মেশিনিং, যোগ বনাম বিয়োগ, স্তর-স্তর বনাম চিপ-চিপ। মহাকাশ, শক্তি এবং চিকিৎসা সহ যে শিল্পগুলো সবচেয়ে বেশি উপকরণ ব্যবহার করে, তারা মূলত উভয় প্রক্রিয়াকে একত্রিত করে এই বিতর্কের নিষ্পত্তি করেছে। হাইব্রিড ম্যানুফ্যাকচারিং মানে হলো অ্যাডিটিভ এবং সাবট্র্যাকটিভ প্রক্রিয়া একসাথে ব্যবহার করা, কখনও কখনও একটিমাত্র মেশিনের ভেতরে, এমন যন্ত্রাংশ তৈরি করার জন্য যা কোনো একটি প্রক্রিয়া একা তৈরি করতে পারত না। এই নির্দেশিকায় আলোচনা করা হয়েছে হাইব্রিড ম্যানুফ্যাকচারিং আসলে কী, বিশুদ্ধ অ্যাডিটিভ এবং বিশুদ্ধ সাবট্র্যাকটিভ ওয়ার্কফ্লোর সাথে এর তুলনা, কোন ক্ষেত্রগুলোতে এটি সবচেয়ে শক্তিশালী অবস্থান অর্জন করেছে এবং কোথায়। STYLECNC ছাঁচ-মিলিং ক্ষমতা খাপ খায়। অন্তর্নিহিত কারণের জন্য। 3D প্রিন্টিং বনাম সিএনসি কার্ভিং-এর প্রাথমিক ধারণা, দেখুন 3D প্রিন্টার বনাম 3D সিএনসি রাউটার তুলনা.
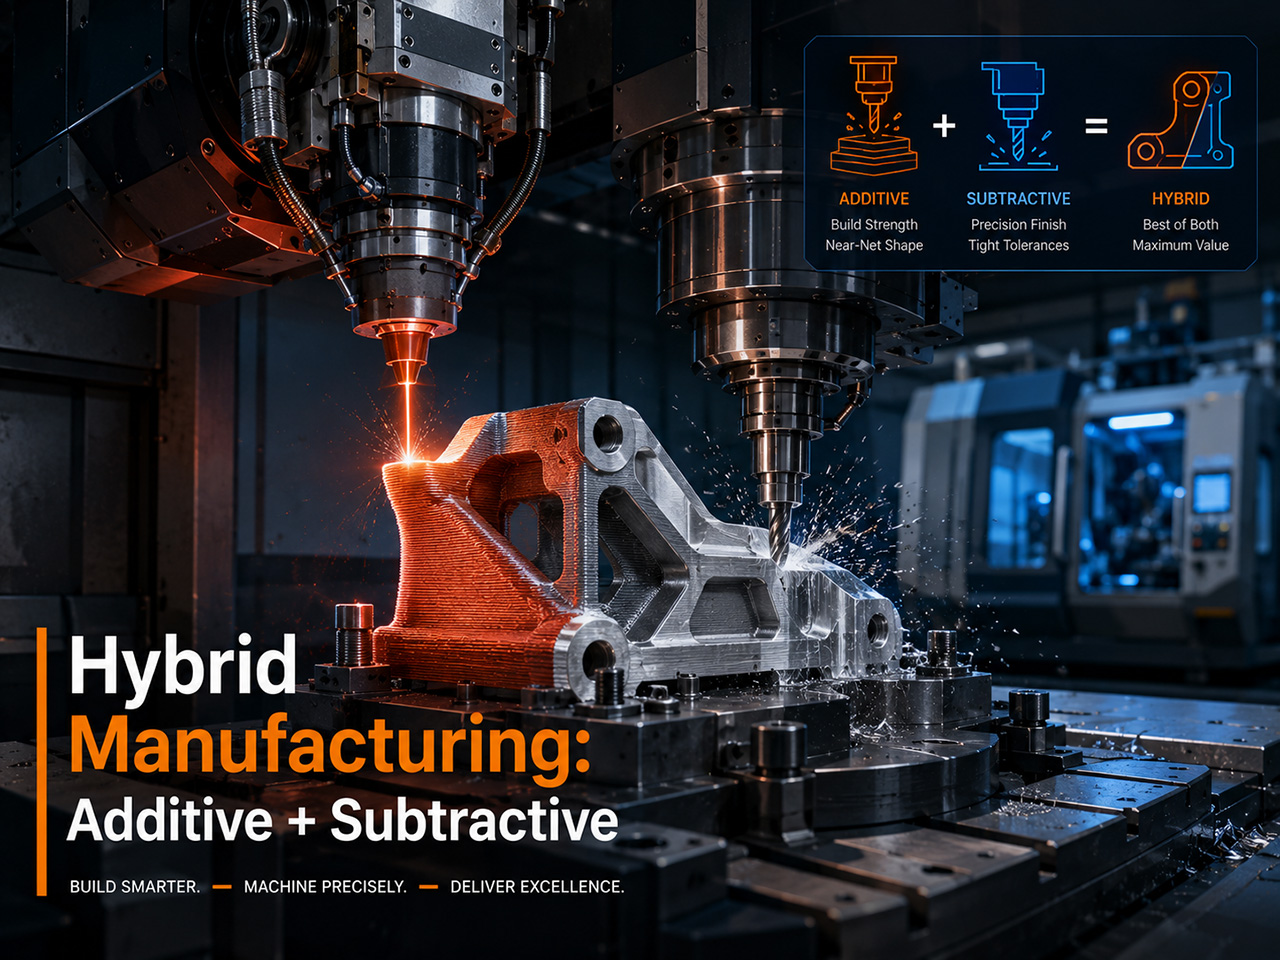
হাইব্রিড ম্যানুফ্যাকচারিং কী?
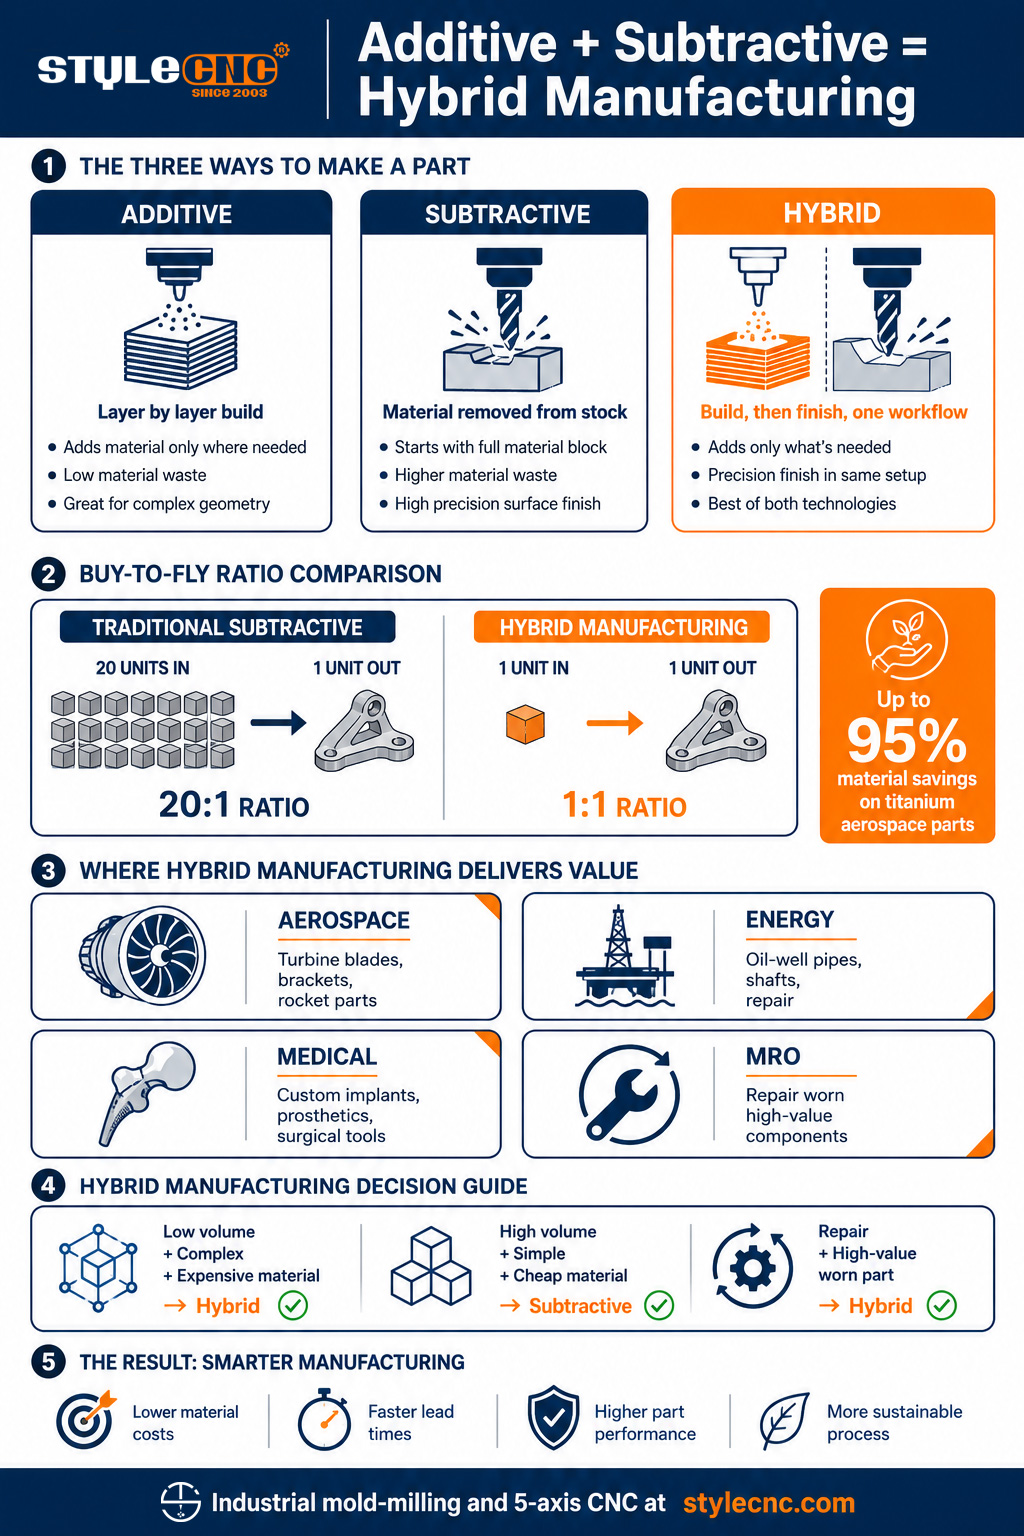
হাইব্রিড উৎপাদন সংযোজনী (3D অ্যাডিটিভ (প্রিন্টিং বা মেটাল ডিপোজিশন) এবং সাবট্র্যাক্টিভ (সিএনসি মেশিনিং) প্রক্রিয়াগুলোকে একটি একক ওয়ার্কফ্লো বা একক মেশিনে একত্রিত করে। অ্যাডিটিভ ধাপে মেটাল পাউডার বা তার থেকে নিয়ার-নেট-শেপ জ্যামিতি তৈরি করা হয় এবং সাবট্র্যাক্টিভ ধাপে একই সেটআপে গুরুত্বপূর্ণ পৃষ্ঠতল, অভ্যন্তরীণ বৈশিষ্ট্য এবং টাইট-টলারেন্স ডাইমেনশনগুলোর কাজ সম্পন্ন করা হয়।
হাইব্রিড ম্যানুফ্যাকচারিং প্রধানত দুটি রূপে বিদ্যমান। প্রথমটি হলো সিঙ্গেল-মেশিন হাইব্রিড, যেখানে অ্যাডিটিভ ডিপোজিশন হেড এবং সিএনসি মিলিং স্পিন্ডল একই এনক্লোজার, একই অ্যাক্সিস এবং একই ওয়ার্ক এনভেলপ ব্যবহার করে। ডিএমজি মোরি লেজারটেক ৬৫ 3DMazak Integrex i-400AM এবং Okuma LASER EX হলো সর্বাধিক উদ্ধৃত উদাহরণ। দ্বিতীয়টি হলো ওয়ার্কফ্লো হাইব্রিড, যেখানে একটি 3D প্রিন্টার যন্ত্রাংশটি তৈরি করে এবং একটি পৃথক সিএনসি মেশিন সেটিকে চূড়ান্ত রূপ দেয়, যেখানে উভয় প্রক্রিয়া একটি অবিচ্ছিন্ন পাইপলাইন হিসেবে পরিচালিত হয়। শিল্প পরিভাষায় এই উভয় পদ্ধতিই হাইব্রিড ম্যানুফ্যাকচারিং হিসেবে গণ্য হয়।
পার্থক্যকারী বৈশিষ্ট্যটি হলো উদ্দেশ্য। একটি দোকান যা চালাচ্ছে একটি 3D এক কোণে প্রিন্টার এবং অন্য কোণে মিল থাকলেই যে হাইব্রিড ম্যানুফ্যাকচারিং হচ্ছে, তা কিন্তু নয়। একটি কারখানা যদি এই জেনে যন্ত্রাংশ ডিজাইন করে যে এর কিছু বৈশিষ্ট্য নিয়ার-নেট-শেপে প্রিন্ট করা হবে এবং অন্যগুলো টলারেন্স অনুযায়ী মেশিনিং করা হবে, তাহলেও সেটি হাইব্রিড ম্যানুফ্যাকচারিং করছে; এই দুটি প্রক্রিয়া একটিমাত্র মেশিন ব্যবহার করুক বা না করুক।
যোগমূলক বনাম বিয়োগমূলক বনাম সংকর: চূড়ান্ত তুলনা
নিচের সারণিতে উৎপাদন পরিবেশে প্রক্রিয়া নির্বাচনের চালিকাশক্তিগুলোর ভিত্তিতে ৩টি পদ্ধতির তুলনা করা হয়েছে। এই তুলনাটি এমন ক্রেতাদের জন্য একটি বিশেষ সংক্ষিপ্তসার হিসেবে তৈরি করা হয়েছে, যারা তাদের বিকল্পগুলো নিয়ে গবেষণা করছেন।
| গুণক | সংযোজন (3D মুদ্রণ) | বিয়োগাত্মক (সিএনসি) | অকুলীন |
|---|---|---|---|
| পদ্ধতি তৈরি করুন | ধাতু বা পলিমারের স্তর-স্তর জমা | একটি নিরেট স্টক ব্লক থেকে উপাদান অপসারণ | নিকট-নেট-আকৃতি জমা এবং ফিনিশ মেশিনিং |
| জ্যামিতিক স্বাধীনতা | সর্বোচ্চ, অভ্যন্তরীণ জালিকা এবং চ্যানেল সহ | টুলের প্রবেশাধিকার এবং স্টকের জ্যামিতি দ্বারা সীমাবদ্ধ | জমা করার স্বাধীনতা এবং যন্ত্রের নির্ভুলতার সমন্বয় করে |
| বস্তুগত বর্জ্য (উড়ানের জন্য ক্রয়) | বেশিরভাগ ক্ষেত্রে প্রায় ১:১ | জটিল মহাকাশযান যন্ত্রাংশের জন্য ২০:১ পর্যন্ত | মহাকাশযান শিল্পের সংকর ধাতুগুলির ক্ষেত্রেও প্রায় ১:১ অনুপাতের কাছাকাছি |
| সারফেস ফিনিস | সাধারণত পোস্ট-প্রসেসিং প্রয়োজন | সরাসরি মেশিন থেকে Ra ১.৬ থেকে ৩.২ | গুরুত্বপূর্ণ পৃষ্ঠতলগুলিতে যান্ত্রিক ফিনিশ |
| উৎপাদন পরিমাণের আদর্শ মাত্রা | প্রতি ডিজাইনে ১ থেকে ৫০টি অংশ | ১০০টিরও বেশি যন্ত্রাংশ যেখানে টুলিংয়ের ব্যয় হ্রাস পায় | স্বল্প পরিমাণে, জটিল, উচ্চ মূল্যের যন্ত্রাংশ |
| টুলিং খরচ | না | ফিক্সচার এবং সরঞ্জামের জন্য শুরুতে উচ্চ মূল্য দিতে হয়। | মাঝারি, ফিক্সচার এখনও প্রয়োজন |
| প্রতি অংশের জন্য চক্রের সময় | ধাতুর জন্য সাধারণত ৫ থেকে ১৫ ঘণ্টা | ধাতুর জন্য সাধারণত ৩০ থেকে ৯০ মিনিট | তৈরি যন্ত্রাংশে বিশুদ্ধ অ্যাডিটিভের চেয়ে দ্রুততর |
| মূলধন বিনিয়োগ | প্রযুক্তির উপর নির্ভর করে ১০ হাজার থেকে ১ মিলিয়ন মার্কিন ডলার | শিল্প সিএনসি-র জন্য ৩০ হাজার থেকে ৫ লক্ষ মার্কিন ডলার | একক-মেশিন হাইব্রিড সিস্টেমের জন্য ১ থেকে ২ মিলিয়ন মার্কিন ডলার |
| শ্রেষ্ঠ মিল | প্রোটোটাইপ, জটিল জ্যামিতি, কাস্টম মেডিকেল | উৎপাদন চক্র, সূক্ষ্ম সহনশীলতা, কঠিন ধাতু | মহাকাশ, শক্তি, রক্ষণাবেক্ষণ, মেরামত ও পরিচালনা, মোল্ড কনফর্মাল কুলিং |
সবচেয়ে উল্লেখযোগ্য পার্থক্য হলো ক্রয়-থেকে-ব্যবহার অনুপাত। টাইটানিয়াম অ্যারোস্পেস ব্র্যাকেটের প্রচলিত সাবট্র্যাক্টিভ মেশিনিং পদ্ধতিতে প্রায়শই প্রাথমিক কাঁচামালের ৯৫ শতাংশ চিপস হিসেবে অপসারিত হয়, যার ফলে এই অনুপাত ২০:১ পর্যন্ত হতে পারে। হাইব্রিড ম্যানুফ্যাকচারিং পদ্ধতিতে প্রথমে নিয়ার-নেট-শেপ ফর্ম তৈরি করা হয়, তারপর শুধুমাত্র গুরুত্বপূর্ণ পৃষ্ঠতলগুলো মেশিনিং করা হয়, যা এই অনুপাতকে প্রায় ১:১-এর কাছাকাছি নিয়ে আসে। নিকেল সুপারঅ্যালয় এবং টাইটানিয়ামের ক্ষেত্রে, যেগুলোর প্রতি কিলোগ্রামের দাম শত শত ডলার, শুধুমাত্র এই কাঁচামালের সাশ্রয়ই অনেক অ্যারোস্পেস এবং শক্তি উৎপাদনকারী প্রতিষ্ঠানের জন্য মূলধনী বিনিয়োগকে যৌক্তিক প্রমাণ করে।
হাইব্রিড উৎপাদন কীভাবে কাজ করে
হাইব্রিড ম্যানুফ্যাকচারিং তিনটি মূল প্রযুক্তির সমন্বয় করে: একটি ডিপোজিশন সিস্টেম, একটি সিএনসি মেশিনিং সিস্টেম এবং সমন্বিত ক্যাড/ক্যাম সফটওয়্যার, যা একই পার্ট মডেলের ওপর ভিত্তি করে উভয় প্রক্রিয়াকে প্রোগ্রাম করে।
ডিরেক্টেড এনার্জি ডিপোজিশন প্লাস ৫-অক্ষ মিলিং
শিল্পক্ষেত্রে প্রচলিত প্রধান পদ্ধতিটি হলো ডিরেক্টেড এনার্জি ডিপোজিশন (DED) এবং ৫-অক্ষীয় মিলিংয়ের সমন্বয়। একটি লেজার বা ইলেকট্রন রশ্মি কো-অ্যাক্সিয়াল নজলের মধ্য দিয়ে যাওয়ার সময় ধাতব গুঁড়া বা তারকে গলিয়ে দেয় এবং স্তরের পর স্তর ধরে প্রায়-নেট-শেপ বৈশিষ্ট্য তৈরি করে। এরপর একই যন্ত্রটি ডিপোজিশন হেড থেকে মিলিং স্পিন্ডলে রূপান্তরিত হয় এবং গুরুত্বপূর্ণ পৃষ্ঠতলগুলোকে টলারেন্সের মধ্যে রেখে মসৃণ করে। ডিএমজি মোরি লেজারটেক ৬৫ 3D এবং Mazak Integrex i-400AM হলো আদর্শ বাস্তবায়ন। শিল্পক্ষেত্রের পর্যবেক্ষণ অনুযায়ী, Lasertec 65 3D এটি ৫০০ মিমি ব্যাস পর্যন্ত যন্ত্রাংশ পরিচালনা করতে পারে এবং একটি একক আবরণের মধ্যে ৫-অক্ষীয় উপাদান জমা করার ক্ষমতার সাথে পূর্ণ ৫-অক্ষীয় মিলিং-এর সমন্বয় ঘটায়।
পাউডার বেড ফিউশন প্লাস সাবট্র্যাকটিভ ফিনিশিং
দ্বিতীয় একটি প্যাটার্নে পাউডার বেড ফিউশন (PBF) ব্যবহার করে একটি মেশিনে অংশটি প্রিন্ট করা হয়, তারপর সেটিকে অন্য একটি মেশিনে স্থানান্তর করা হয়। সিএনসি মিল ফিনিশিংয়ের জন্য। এই ওয়ার্কফ্লোটি ছোট কারখানায় বেশি প্রচলিত, কারণ এটি একটি ইন্টিগ্রেটেড মেশিনের মূলধনী খরচ এড়াতে সাহায্য করে। এর বিনিময়ে, বিভিন্ন প্রক্রিয়ার মাঝে পার্ট হ্যান্ডলিং এবং রি-ফিক্সচারিংয়ের মতো অসুবিধাগুলো থাকে। মাতসুরা লুমেক্স এবং সোডিক ওপিএম প্ল্যাটফর্মগুলো ছোট ও আরও জটিল পার্টসের জন্য এই ওয়ার্কফ্লোটিকে একটিমাত্র মেশিনে সংকুচিত করে।
ওয়্যার আর্ক অ্যাডিটিভ প্লাস সিএনসি মিলিং
ওয়্যার আর্ক অ্যাডিটিভ ম্যানুফ্যাকচারিং (WAAM) পদ্ধতিতে, পাউডার-ভিত্তিক পদ্ধতির তুলনায় অনেক বেশি হারে উপাদান জমা করার জন্য একটি ওয়েল্ডিং-স্টাইলের হেড ব্যবহার করা হয়, যা প্রায়শই ফিনিশিংয়ের জন্য ৫-অক্ষীয় মিলিংয়ের সাথে মিলিতভাবে ব্যবহৃত হয়। মাজাক ভ্যারিয়াক্সিস j-600AM এই পদ্ধতিটি ব্যবহার করে। মহাকাশ এবং শক্তি খাতে বড় আকারের কাঠামোর জন্য WAAM পদ্ধতিটি বেশি পছন্দের, যেখানে সূক্ষ্ম রেজোলিউশনের চেয়ে উপাদান জমার গতি বেশি গুরুত্বপূর্ণ। প্রতিটি প্যাটার্নের নকশার মূল দর্শন একই: প্রথমে দক্ষতার সাথে প্রায়-নেট-শেপ তৈরি করা, তারপর নিখুঁত নির্ভুলতার জন্য মেশিনিং করা।
এই ৩টি প্যাটার্নের মধ্যে নির্বাচন মূলত যন্ত্রাংশের আকার, উপাদান এবং নির্ভুলতার প্রয়োজনীয়তার উপর নির্ভর করে। ৫-অক্ষ মিলিং সহ ডিইডি (DED) পদ্ধতিটি অ্যারোস্পেস এবং বৃহৎ শক্তি উৎপাদনকারী যন্ত্রাংশের ক্ষেত্রে প্রধান, যেখানে যন্ত্রাংশের ব্যাস ২০০ মিমি-এর বেশি হয় এবং টাইটানিয়াম বা নিকেল সুপারঅ্যালয় ব্যবহৃত হয়। সাবট্র্যাকটিভ ফিনিশিং সহ পিবিএফ (PBF) পদ্ধতিটি ২০০ মিমি-এর কম আকারের ছোট ও জটিল যন্ত্রাংশের জন্য ব্যবহৃত হয়, যেখানে বিল্ড রেটের চেয়ে পৃষ্ঠের সূক্ষ্ম কারুকার্য বেশি গুরুত্বপূর্ণ। সিএনসি মিলিং সহ ডব্লিউএএএম (WAAM) পদ্ধতিটি অত্যন্ত বৃহৎ কাঠামোগত কাজের জন্য ব্যবহৃত হয়, যেখানে ডিপোজিশন স্পিডই মূল নির্ধারক এবং পৃষ্ঠের ফিনিশিংয়ের প্রয়োজনীয়তা মাঝারি মানের হয়। বেশিরভাগ প্রোডাকশন-গ্রেড হাইব্রিড শপ শেষ পর্যন্ত এই প্যাটার্নগুলোর একাধিক ব্যবহার করে, যেখানে প্রতিটি যন্ত্রাংশকে একই মেশিনের মধ্যে দিয়ে জোর করে না চালিয়ে, যন্ত্রাংশ অনুযায়ী প্রক্রিয়াটি নির্বাচন করা হয়।
শিল্পক্ষেত্রে প্রয়োগ: মহাকাশ, শক্তি, চিকিৎসা এবং রক্ষণাবেক্ষণ ও মেরামত (MRO)
হাইব্রিড ম্যানুফ্যাকচারিং ৪টি নির্দিষ্ট খাতে সবচেয়ে শক্তিশালী অবস্থান অর্জন করেছে, যার প্রত্যেকটিরই নিজস্ব অর্থনৈতিক বা প্রযুক্তিগত চালিকাশক্তি রয়েছে।
মহাকাশ
মহাকাশ শিল্পই প্রথম শিল্প যা বৃহৎ পরিসরে হাইব্রিড উৎপাদন পদ্ধতি গ্রহণ করে। ইঞ্জিন ব্র্যাকেট, টারবাইন ব্লেড, স্ট্রাকচারাল ফিটিংস এবং রকেট ইঞ্জিনের যন্ত্রাংশ এর সাধারণ প্রয়োগ, বিশেষ করে টাইটানিয়াম এবং নিকেল সুপারঅ্যালয়ের ক্ষেত্রে। ম্যানুফ্যাকচারিং টেকনোলজি সেন্টারের গবেষণায় দেখা গেছে যে, প্রচলিত সাবট্র্যাক্টিভ পদ্ধতির তুলনায় জটিল মহাকাশ যন্ত্রাংশের উৎপাদন খরচ ২৩ থেকে ৪৭ শতাংশ পর্যন্ত হ্রাস পায়। ডিএমজি মোরি লেজারটেক ৬৬০০ ডিইডি হাইব্রিডটি বিশেষভাবে রকেট ইঞ্জিনের যন্ত্রাংশসহ বড় আকারের ওয়ার্কপিসের জন্য তৈরি করা হয়েছে।
শক্তি
শক্তি উৎপাদনকারীরা তেলকূপের পাইপ, টারবাইন ব্লেড, ভালভ বডি এবং বড় শ্যাফটের জন্য হাইব্রিড উৎপাদন পদ্ধতি ব্যবহার করে, যেখানে কম খরচের মূল উপাদানের উপর ক্ষয়-প্রতিরোধী বৈশিষ্ট্য যুক্ত করে তারপর মেশিনিং করা হয়। পাইপলাইন এবং ডাউনহোল টুলিং মেরামত এর একটি প্রধান ব্যবহার ক্ষেত্র হয়ে উঠেছে: ক্ষয়প্রাপ্ত উচ্চ-মূল্যের যন্ত্রাংশে ডিইডি (DED) পদ্ধতিতে নতুন উপাদান যুক্ত করা হয় এবং তারপর সেগুলোকে মেশিনিং করে মূল স্পেসিফিকেশন অনুযায়ী ফিরিয়ে আনা হয়। এর অর্থনৈতিক দিকটি অত্যন্ত আকর্ষণীয়, যখন একটি প্রতিস্থাপন যন্ত্রাংশের দাম ৫০,০০০ মার্কিন ডলার বা তার বেশি হয় এবং হাইব্রিড পদ্ধতিতে মেরামতের খরচ তার একটি ভগ্নাংশ মাত্র।
মেডিকেল
চিকিৎসা সরঞ্জাম উৎপাদনে রোগী-নির্দিষ্ট ইমপ্লান্ট, অস্ত্রোপচারের সরঞ্জাম এবং ডেন্টাল প্রস্থেটিক্সে হাইব্রিড কর্মপ্রবাহ প্রয়োগ করা হয়। টাইটানিয়ামের তৈরি হিপ ও নি ইমপ্লান্টগুলো ছিদ্রযুক্ত সংযোজনী কাঠামোর জন্য বিশেষভাবে উপকারী, যা হাড়ের সাথে সংযুক্ত হতে সাহায্য করে। এর সাথে যুক্ত থাকে আয়নার মতো মসৃণ ও যন্ত্রনির্মিত সংস্পর্শ পৃষ্ঠ। হাইব্রিড উৎপাদন পদ্ধতি ক্রেনিয়াল (মাথার খুলি) এবং ম্যাক্সিলোফেসিয়াল (মুখমণ্ডল) চিকিৎসায় দ্রুত কাস্টমাইজেশনেও সহায়তা করে, যেখানে প্রতিটি রোগীর অবস্থা স্বতন্ত্র এবং প্রচলিত উৎপাদন পদ্ধতির অর্থনৈতিক সীমাবদ্ধতা এক্ষেত্রে অকার্যকর হয়ে পড়ে।
রক্ষণাবেক্ষণ, মেরামত, এবং ওভারহল (MRO)
MRO হলো দ্রুততম ক্রমবর্ধমান হাইব্রিড অ্যাপ্লিকেশন, কারণ এটি মেরামতের অর্থনৈতিক দিক থেকে একটি দীর্ঘস্থায়ী সমস্যার সমাধান করে। ক্ষয়প্রাপ্ত জেট ইঞ্জিনের ব্লেড, গিয়ারবক্স হাউজিং, মোল্ড ক্যাভিটি এবং পাম্পের যন্ত্রাংশ ক্ষতিগ্রস্ত অংশে নতুন উপাদান জমা করে এবং তারপর মেরামত করা পৃষ্ঠটিকে মেশিনিং করে মূল টলারেন্সে ফিরিয়ে এনে পুনরুদ্ধার করা যায়। মাজাক ভ্যারিয়াক্সিস j-600AM এই কাজের জন্যই তৈরি, যা একটি একক সেটআপে ওয়্যার আর্ক অ্যাডিটিভ এবং ৫-অক্ষ সাবট্র্যাকটিভ পদ্ধতির সমন্বয় ঘটায়, বিশেষত মহাকাশযানের যন্ত্রাংশ, মোল্ড, ডাই এবং তেল-খনন যন্ত্রাংশের জন্য।
চারটি উল্লম্ব খাতের ক্ষেত্রেই একটি সাধারণ প্রবণতা হলো, হাইব্রিড উৎপাদন সেখানেই সফল হয় যেখানে যন্ত্রাংশের মূল্য বেশি এবং প্রচলিত পদ্ধতি ব্যর্থ হয়। মহাকাশ ও জ্বালানি খাতে কাঁচামালের খরচ সবচেয়ে বেশি, চিকিৎসা খাতে কাস্টমাইজেশনের চাহিদা সবচেয়ে বেশি, এবং রক্ষণাবেক্ষণ, মেরামত ও পরিচালনা (MRO)-এর ক্ষেত্রে যন্ত্রাংশ প্রতিস্থাপনের বিকল্পগুলো সবচেয়ে ব্যয়বহুল। যেসব শিল্পে এই বৈশিষ্ট্যগুলো নেই, যেমন—সাধারণ ভোগ্যপণ্য, গাড়ির সাধারণ যন্ত্রাংশ এবং বিপুল পরিমাণে অ্যালুমিনিয়াম উৎপাদন—সেগুলো একই গতিতে হাইব্রিড পদ্ধতি গ্রহণ করেনি। যখন কাঁচামাল সস্তা, উৎপাদনের পরিমাণ বেশি এবং যন্ত্রাংশগুলো বিনিময়যোগ্য হয়, তখন এর অর্থনৈতিক দিকটি অনুকূলে থাকে না।
সিদ্ধান্ত ম্যাট্রিক্স: কখন হাইব্রিড উৎপাদন যুক্তিযুক্ত
কোনো প্রদত্ত অংশ বা উৎপাদন পরিস্থিতি বিশুদ্ধ সংযোজনমূলক বা বিশুদ্ধ বিয়োজনমূলক পদ্ধতির তুলনায় হাইব্রিড উৎপাদন পদ্ধতিকে সমর্থন করে কিনা, তা মূল্যায়ন করার সময় নিচের ম্যাট্রিক্সটিকে একটি প্রাথমিক কাঠামো হিসেবে ব্যবহার করুন।
| উৎপাদন দৃশ্যকল্প | প্রস্তাবিত পদ্ধতি | যুক্তিসহ ব্যাখ্যা |
|---|---|---|
| স্বল্প পরিমাণ, জটিল জ্যামিতি, ব্যয়বহুল উপাদান | অকুলীন | ক্রয়-প্রক্রিয়াজাতকরণ ও অবক্ষেপণের অনুপাত ১:১; গুরুত্বপূর্ণ বৈশিষ্ট্যগুলো সহনশীলতা অনুযায়ী যন্ত্রায়িত করা হয়। |
| উচ্চ পরিমাণ, সরল জ্যামিতি, সাধারণ উপাদান | বিয়োগাত্মক | সিএনসি সাইকেল টাইম ৩০ থেকে ৯০ মিনিট, বিট অ্যাডিটিভ প্রতি পার্টের জন্য ৫ থেকে ১৫ ঘন্টা। |
| প্রোটোটাইপ, জটিল অভ্যন্তরীণ চ্যানেল, পলিমার | বিশেষ উদ্দেশ্যে সংযোজনের বস্তু | 3D প্রিন্টিং হ্যান্ডেল ল্যাটিস এবং কনফর্মাল চ্যানেল মিল করা অসম্ভব। |
| ক্ষয়প্রাপ্ত মূল্যবান যন্ত্রাংশের মেরামত | অকুলীন | জমাটবদ্ধকরণ উপাদানকে তার পূর্বাবস্থায় ফিরিয়ে আনে; মেশিনিং একে মূল সহনশীলতায় ফিরিয়ে আনে। |
| কাস্টম মেডিকেল ইমপ্লান্ট, টাইটানিয়াম | অকুলীন | সংযোজন প্রক্রিয়ার মাধ্যমে রোগী-নির্দিষ্ট জ্যামিতি; মেশিনিং প্রক্রিয়ার মাধ্যমে মসৃণ পৃষ্ঠতল |
| কনফর্মাল কুলিং চ্যানেল সহ মোল্ড ক্যাভিটি | অকুলীন | ভিতরে শীতলীকরণ চ্যানেল প্রিন্ট করা; টুল স্টিলের পৃষ্ঠটি আয়নার মতো মসৃণ করে মেশিনিং করা। |
| ৫০০টিরও বেশি অ্যালুমিনিয়াম যন্ত্রাংশের উৎপাদন | বিয়োগাত্মক | টুলিং এবং চক্রীয় খরচ পরিশোধিত হয়; হাইব্রিড মূলধনী ব্যয় যুক্তিযুক্ত নয়। |
| একক-ব্যাচ জিগ এবং ফিক্সচার | বিশেষ উদ্দেশ্যে সংযোজনের বস্তু | 3D প্রিন্ট করা নরম চোয়াল এবং ফিক্সচারের দাম মেশিনে তৈরি সমতুল্য যন্ত্রাংশের তুলনায় অনেক কম। |
এই ম্যাট্রিক্সটি একটি প্রাথমিক কাঠামো, কোনো চূড়ান্ত সমাধান নয়। প্রতিটি যন্ত্রাংশের অর্থনৈতিক দিক নির্ভর করে মেশিনের প্রাপ্যতা, প্রোগ্রামারের দক্ষতা, ক্রয়ের সময়কার কাঁচামালের খরচ এবং গ্রাহক-নির্দিষ্ট গুণগত চাহিদার উপর। সব ক্ষেত্রেই যে বিষয়টি লক্ষণীয় তা হলো, যখন কাঁচামাল ব্যয়বহুল, জ্যামিতিক গঠন জটিল এবং উৎপাদনের পরিমাণ কম থেকে মাঝারি হয়, তখন হাইব্রিড পদ্ধতিই সেরা প্রমাণিত হয়।
ছাঁচ ও ডাই উৎপাদন: যেখানে হাইব্রিডের মিলন ঘটে STYLECNC সামর্থ্য
ছাঁচ ও ডাই উৎপাদন প্রতিটি হাইব্রিড উৎপাদন পদ্ধতির সংযোগস্থলে অবস্থিত। ছাঁচের গহ্বরগুলো জ্যামিতিকভাবে জটিল, ব্যবহৃত উপকরণগুলো হলো দামী টুল স্টিল, উৎপাদনের পরিমাণ কম (প্রতিটি ডিজাইনের জন্য এক থেকে কয়েকটি ছাঁচ), এবং গ্রাহকরা এমন পৃষ্ঠতল ফিনিশ চান যা কেবল মেশিনিংয়ের মাধ্যমেই দেওয়া সম্ভব। কনফরমাল কুলিং চ্যানেল, যা ইনজেকশনের সময় তাপীয় আচরণ নিয়ন্ত্রণের জন্য ছাঁচের ভেতর দিয়ে বিস্তৃত থাকে, তা হলো একটি আদর্শ হাইব্রিড প্রয়োগ: প্রচলিত পদ্ধতিতে এটি ড্রিল করা অসম্ভব, অ্যাডিটিভ পদ্ধতিতে প্রিন্ট করা সহজ, এবং এর ফিনিশ কেবল প্রিসিশন মিলিংয়ের মাধ্যমেই সম্ভব।
STYLECNC শিল্পক্ষেত্রে ছাঁচ তৈরির সক্ষমতা এই সমীকরণের বিয়োগাত্মক অর্ধাংশকে কেন্দ্র করে গড়ে উঠেছে। সিএনসি ছাঁচ তৈরির মেশিনের বিভাগ এর মধ্যে রয়েছে শক্ত টুল স্টিল, অ্যালুমিনিয়াম মোল্ড টুলিং এবং বড় মাল্টি-ক্যাভিটি প্রোডাকশন মোল্ডের জন্য সম্পূর্ণ স্বয়ংক্রিয় মোল্ড মিলিং মেশিন। যেসব প্রতিষ্ঠান ইতিমধ্যেই ঐতিহ্যগতভাবে মোল্ড তৈরি করছে এবং হাইব্রিড ওয়ার্কফ্লো নিয়ে পরীক্ষা-নিরীক্ষা করছে, তাদের জন্য এটি উপযুক্ত। STYLECNC ছাঁচ তৈরির জন্য সম্পূর্ণ স্বয়ংক্রিয় সিএনসি মিলিং মেশিন বাহ্যিক অ্যাডিটিভ সিস্টেম দ্বারা উৎপাদিত নিয়ার-নেট-শেপ মোল্ড ক্যাভিটির ফিনিশিং পাস পরিচালনা করে।
সার্জারির ৫-অক্ষ সিএনসি মেশিন বিভাগ এই সক্ষমতাটি হাইব্রিড মোল্ড ফিনিশিংয়ের জন্য প্রয়োজনীয় বহু-অক্ষীয় পৃষ্ঠতলের কাজের জন্য প্রসারিত করে, বিশেষত কনফর্মাল কুলিং টুল ফেস এবং জটিল ক্যাভিটি জ্যামিতির ক্ষেত্রে। STYLECNC স্বয়ংক্রিয় টুল চেঞ্জার সহ সিএনসি মোল্ডিং মেশিন এমন উৎপাদন পরিবেশের জন্য এটি একটি পূর্ণাঙ্গ চিত্র প্রদান করে, যেখানে একাধিক টুল ও অপারেশন একটিমাত্র সেটআপের মাধ্যমে পর্যায়ক্রমে সম্পন্ন হয় এবং এর ফলে প্রথাগতভাবে সংযোজনমূলক ও বিয়োজনমূলক প্রক্রিয়াকরণের ধাপগুলোকে পৃথককারী ব্যবস্থাপনার প্রয়োজনীয়তা হ্রাস পায়।
এরোস্পেস, এনার্জি, মেডিকেল এবং এমআরও (MRO) শপগুলোর জন্য, যারা সম্পূর্ণ সাবট্র্যাক্টিভ থেকে হাইব্রিড ওয়ার্কফ্লোতে যেতে চায়, তাদের জন্য সবচেয়ে বাস্তবসম্মত উপায় হলো প্রথমে সাবট্র্যাক্টিভ অংশটি আপগ্রেড করা। অটোমেটিক টুল চেঞ্জার এবং পরীক্ষিত পোস্ট-প্রসেসরসহ সক্ষম ৫-অ্যাক্সিস মেশিনিং সেন্টারগুলো থার্ড-পার্টি ভেন্ডরদের অ্যাডিটিভ সিস্টেমের সাথে সহজে ইন্টিগ্রেট হয়। এর ফলে, কোনো শপকে প্রথম দিনেই একটিমাত্র মেশিনের ইন্টিগ্রেটেড সিস্টেমের জন্য ১ থেকে ২ মিলিয়ন মার্কিন ডলার বিনিয়োগ না করেই হাইব্রিড ওয়ার্কফ্লো পরীক্ষা করার সুযোগ দেয়।
পর্যায়ক্রমিক গ্রহণের পথটি সাধারণত ৩টি ধাপের মধ্য দিয়ে যায়। প্রথম ধাপে পরিচয় করিয়ে দেওয়া হয় 3Dপ্রচলিত সিএনসি মোল্ড মিলিংয়ের পাশাপাশি প্রিন্টেড জিগ, ফিক্সচার এবং সফট জ ব্যবহার করে, যন্ত্রাংশ তৈরির প্রক্রিয়া পরিবর্তন না করেই টুলিংয়ের ক্ষেত্রে সময় ও খরচ সাশ্রয় করা হয়। দ্বিতীয় ধাপে প্রোটোটাইপ এবং স্বল্প-পরিমাণে উৎপাদিত যন্ত্রাংশের জন্য একটি স্বতন্ত্র মেটাল অ্যাডিটিভ সিস্টেম যুক্ত করা হয়েছে, যা বিদ্যমান সিস্টেমের সাথে কাজ করে। সিএনসি মেশিন ম্যানুয়াল ট্রান্সফারের মাধ্যমে ফিনিশিং অপারেশনগুলো সম্পন্ন করা হয়। ফেজ ৩-এ হয় একটি সমন্বিত একক-মেশিন হাইব্রিড সিস্টেম গ্রহণ করা হয়, অথবা দুটি মেশিনের ওয়ার্কফ্লোকে একটি প্রোডাকশন পাইপলাইনে আনুষ্ঠানিক রূপ দেওয়া হয়, যেখানে প্রোগ্রামিং, শিডিউলিং এবং কোয়ালিটি কন্ট্রোল যৌথভাবে কাজ করে। প্রতিটি ফেজেরই পরিমাপযোগ্য সুফল রয়েছে, এবং যে সমস্ত প্রতিষ্ঠান এই পথ অনুসরণ করে, তারা সাধারণত সেইসব প্রতিষ্ঠানের চেয়ে ভালো হাইব্রিড বিনিয়োগের সিদ্ধান্ত নেয়, যারা কোন যন্ত্রাংশের জন্য এটি আসলে প্রয়োজন তা না বুঝেই একটি একক-মেশিন হাইব্রিড সিস্টেম কিনে ফেলে।
শব্দকোষ: হাইব্রিড উৎপাদন সম্পর্কিত পরিভাষা
হাইব্রিড মেশিন তুলনা করার সময়, বিক্রেতাদের সাথে কথা বলার সময়, বা শিল্প খাতের প্রযুক্তিগত নথি পর্যালোচনা করার সময় এই রেফারেন্সটি ব্যবহার করুন।
| শব্দ | সংজ্ঞা |
|---|---|
| হাইব্রিড উত্পাদন | একটি একক মেশিনে বা একটি অবিচ্ছিন্ন কর্মপ্রবাহে সংযোজন এবং বিয়োজন প্রক্রিয়ার সমন্বয়ে গঠিত উৎপাদন পদ্ধতি। |
| নির্দেশিত শক্তি জমা (DED) | একটি সংযোজন প্রক্রিয়া যা লেজার, ইলেকট্রন রশ্মি বা আর্কের সাহায্যে ধাতব গুঁড়া বা তারকে গলিয়ে জমা করে। |
| পাউডার বেড ফিউশন (PBF) | সংযোজন প্রক্রিয়া যা লেজার বা ইলেকট্রন রশ্মি ব্যবহার করে বেছে বেছে ধাতব গুঁড়োর স্তরগুলোকে গলিয়ে দেয়। |
| ওয়্যার আর্ক অ্যাডিটিভ ম্যানুফ্যাকচারিং (WAAM) | ওয়েল্ডিং-এর মতো হেড ব্যবহার করে উচ্চ হারে ধাতব তার জমা করার একটি সংযোজনমূলক প্রক্রিয়া, যা বড় কাঠামোর জন্য বেশি উপযোগী। |
| নিকটবর্তী নেট-আকৃতি | যন্ত্রাংশটির জ্যামিতি চূড়ান্ত রূপের কাছাকাছি, কিন্তু গুরুত্বপূর্ণ পৃষ্ঠতল ও টলারেন্সের জন্য ফিনিশ মেশিনিং প্রয়োজন। |
| ক্রয়-থেকে-উড়ান অনুপাত | ক্রয়কৃত কাঁচামাল এবং তৈরি পণ্যের উপাদানের অনুপাত। এই অনুপাত যত কম হবে, তত ভালো; হাইব্রিড অনুপাত ১:১ এর কাছাকাছি হয়। |
| কনফর্মাল কুলিং | ক্যাভিটির রূপরেখা অনুসরণকারী মোল্ড কুলিং চ্যানেল, যা সাধারণত অ্যাডিটিভ ডিপোজিশনের মাধ্যমে তৈরি করা হয় এবং সিল করার জন্য মেশিনিং করা হয়। |
| ক্ল্যাডিং হেড | অ্যাডিটিভ ডিপোজিশন নজল যা উপাদান জমা করার জন্য লেজার রশ্মির সাথে সমাক্ষীয়ভাবে ধাতব পাউডার সরবরাহ করে। |
| বন্ধ লুপ নিয়ন্ত্রণ | গুণগত মানের ধারাবাহিকতা বজায় রাখার জন্য অ্যাডিটিভ বিল্ড চলাকালীন ডিপোজিশন প্যারামিটারগুলোর রিয়েল-টাইম পর্যবেক্ষণ ও সমন্বয়। |
| মাল্টি-টাস্কিং মেশিন | সিএনসি প্ল্যাটফর্ম যা একটি একক সেটআপে টার্নিং, মিলিং, ড্রিলিং এবং প্রায়শই অ্যাডিটিভ অপারেশনগুলিকে একত্রিত করে। |
সচরাচর জিজ্ঞাস্য
হাইব্রিড ম্যানুফ্যাকচারিং কি প্রচলিত সিএনসি মেশিনিংকে প্রতিস্থাপন করবে?
না। ‘প্র্যাকটিক্যাল মেশিনিস্ট’-এর ‘অ্যাডিটিভ ম্যানুফ্যাকচারিং-এর সাবট্র্যাকটিভ ম্যানুফ্যাকচারিং-এর উপর প্রভাব’ থ্রেডের আলোচনাগুলো বৃহত্তর শিল্প ঐকমত্যকেই প্রতিফলিত করে: সাধারণ উপকরণের উচ্চ-পরিমাণ উৎপাদনের জন্য হাইব্রিড পদ্ধতি সাবট্র্যাকটিভ মেশিনিং-এর বিকল্প নয়। এটি এমন সব যন্ত্রাংশ তৈরি করার মাধ্যমে সাবট্র্যাকটিভ পদ্ধতির পরিপূরক হিসেবে কাজ করে, যা বিশুদ্ধ মেশিনিং পদ্ধতিতে অর্থনৈতিকভাবে তৈরি করা যায় না; এর মধ্যে রয়েছে জটিল জ্যামিতিক গঠন, দামী সংকর ধাতু এবং উচ্চ-মূল্যের যন্ত্রাংশের মেরামত। বেশিরভাগ উৎপাদনকারী প্রতিষ্ঠান তাদের যুক্ত করা যেকোনো হাইব্রিড সক্ষমতার পাশাপাশি নিজস্ব সিএনসি মেশিন চালানো অব্যাহত রাখবে।
একটি হাইব্রিড ম্যানুফ্যাকচারিং মেশিনের দাম কত?
ডিএমজি মোরি লেজারটেক ৬৫-এর মতো একক-মেশিন হাইব্রিড সিস্টেম 3D VoxelMatters এবং Modern Machine Shop-এর শিল্প সমীক্ষা অনুযায়ী, Mazak Integrex i-400AM-এর প্রতিটি মেশিনের দাম ১ থেকে ২ মিলিয়ন মার্কিন ডলার। ওয়ার্কফ্লো হাইব্রিড সেটআপ, যেখানে একটি পৃথক অ্যাডিটিভ সিস্টেম একটি পৃথক সিএনসি মেশিনকে ফিড করে, তা পর্যায়ক্রমে তৈরি করা উল্লেখযোগ্যভাবে সস্তা, কিন্তু মেশিনগুলোর মধ্যে পার্ট হস্তান্তর ব্যবস্থাপনার জন্য সতর্ক প্রক্রিয়া পরিকল্পনার প্রয়োজন হয়।
হাইব্রিড উৎপাদনের জন্য কোন উপকরণগুলো সবচেয়ে ভালো কাজ করে?
হাইব্রিড ম্যানুফ্যাকচারিং সংক্রান্ত গবেষণাপত্রে টাইটানিয়াম, নিকেল সুপারঅ্যালয় (ইনকোনেল ৬২৫ এবং ৭১৮), টুল স্টিল (এইচ১৩, পি২০) এবং স্টেইনলেস স্টিলের ব্যবহারই সবচেয়ে বেশি নথিভুক্ত। অর্থনৈতিক দিক থেকে দামী উপকরণই সুবিধাজনক, কারণ যখন প্রতি কিলোগ্রামের দাম শত শত ডলার হয়, তখন নিয়ার-নেট-শেপ অ্যাডিটিভ ডিপোজিশন পদ্ধতির মাধ্যমে প্রাপ্ত তাৎক্ষণিক কার্যকারিতার উন্নতি সবচেয়ে বেশি মূল্যবান হয়ে ওঠে। অ্যালুমিনিয়ামের হাইব্রিড কাজ তুলনামূলকভাবে কম প্রচলিত, কারণ অ্যালুমিনিয়াম যথেষ্ট সস্তা হওয়ায় প্রচলিত মেশিনিং পদ্ধতিই লাভজনক থাকে।
হাইব্রিড উৎপাদন কি জীর্ণ যন্ত্রাংশ মেরামত করতে পারে?
হ্যাঁ, এবং রক্ষণাবেক্ষণ, মেরামত ও ওভারহল (MRO) হলো সবচেয়ে দ্রুত বর্ধনশীল হাইব্রিড ব্যবহারগুলোর মধ্যে অন্যতম। এসএমই (SME) এবং মডার্ন মেশিন শপ (Modern Machine Shop)-এর শিল্প-সম্পর্কিত প্রতিবেদন থেকে জানা যায় যে, মাজাক ভ্যারিয়াক্সিস (Mazak Variaxis) প্ল্যাটফর্মগুলো ক্ষয়প্রাপ্ত জেট ইঞ্জিনের ব্লেড, মোল্ড ক্যাভিটি এবং তেল-খনন যন্ত্রাংশের উপর নতুন উপাদান জমা করতে এবং তারপর মেরামত করা পৃষ্ঠটিকে মেশিনিং করে মূল টলারেন্সে ফিরিয়ে আনতে ব্যবহৃত হয়। এর অর্থনৈতিক দিকটি কার্যকর, কারণ হাইব্রিড পদ্ধতিতে মেরামতের খরচ সাধারণত মূল যন্ত্রাংশটি প্রতিস্থাপন করার খরচের একটি ভগ্নাংশ মাত্র।
হাইব্রিড ম্যানুফ্যাকচারিংয়ের জন্য আমার কী সফটওয়্যার প্রয়োজন?
এমন CAD/CAM প্ল্যাটফর্ম প্রয়োজন যা একই মডেলে অ্যাডিটিভ এবং সাবট্র্যাকটিভ উভয় প্রোগ্রামিং পরিচালনা করতে পারে। সিমেন্স এনএক্স হাইব্রিড CAD/CAM, অ্যাডিটিভ মডিউলসহ অটোডেস্ক পাওয়ারমিল এবং ডিএমজি মোরি সেলস-এর মতো মেশিন নির্মাতাদের মালিকানাধীন সফটওয়্যার বাজারে আধিপত্য বিস্তার করে আছে। হাইব্রিড মেশিন প্রোগ্রামিং করার জন্য অ্যাডিটিভ ডিপোজিশন প্যারামিটার এবং প্রচলিত CAM উভয় ক্ষেত্রেই দক্ষতার প্রয়োজন হয়, যা শিল্পক্ষেত্রে এর ব্যবহার সংক্রান্ত সমীক্ষায় চিহ্নিত অন্যতম প্রধান কর্মশক্তিগত চ্যালেঞ্জ।
একটি জব শপের জন্য হাইব্রিড ম্যানুফ্যাকচারিং কি লাভজনক?
এটি কাজের ধরনের উপর নির্ভর করে। এসএমই এবং অ্যাডিটিভ ম্যানুফ্যাকচারিং ট্রেড পাবলিকেশন সহ শিল্প সূত্রগুলো থেকে জানা যায় যে, যেসব প্রতিষ্ঠান কম থেকে মাঝারি পরিমাণে ব্যয়বহুল উপকরণ নিয়ে অ্যারোস্পেস, জ্বালানি, চিকিৎসা বা এমআরও (MRO) এর কাজ করে, তাদের জন্য হাইব্রিড পদ্ধতি সবচেয়ে দ্রুত লাভজনক হয়। অ্যালুমিনিয়াম এবং মাইল্ড স্টিলের মতো সাধারণ ধাতুর উচ্চ-পরিমাণ উৎপাদনে মনোনিবেশকারী প্রতিষ্ঠানগুলো খুব কমই এই মূলধনী ব্যয়ের যৌক্তিকতা প্রমাণ করতে পারে। একটি সাধারণ প্রবেশ কৌশল হলো ব্যবহার করা... 3Dপ্রচলিতের পাশাপাশি মুদ্রিত ফিক্সচার এবং নরম চোয়াল সিএনসি ইন্টিগ্রেটেড হাইব্রিড হার্ডওয়্যারে বিনিয়োগ করার আগে