ফাইবার লেজার চালানোর ক্ষেত্রে অ্যাসিস্ট গ্যাস অন্যতম প্রধান একটি খরচ, এবং অনেক প্রতিষ্ঠানের জন্য এটি নীরবে বিম চালনার জন্য ব্যবহৃত বিদ্যুতের চেয়েও বেশি ব্যয়বহুল হয়ে ওঠে। এ কারণেই প্রশ্নটি ‘এয়ার কাটিং’ কাজ করে কি না, তা থেকে সরে এসে এখন এটিকে কীভাবে সঠিকভাবে সেট আপ করতে হয়, সেদিকে ঝুঁকেছে। এই নির্দেশিকাটি সিদ্ধান্তের বায়ু-সম্পর্কিত দিকটির উপরই আলোকপাত করে: কার্ফে এয়ার অ্যাসিস্ট কীভাবে কাজ করে, সংকুচিত বায়ুর পরিমাণ ও প্রক্রিয়াকরণ কীভাবে করতে হয়, এটি প্রান্তের গুণমানের উপর কী প্রভাব ফেলে, এবং প্রতি ঘণ্টায় এর প্রকৃত খরচ কত।

কার্ফে এয়ার অ্যাসিস্ট কীভাবে কাজ করে
প্রতিটি ফাইবার লেজার কাটের জন্য একটি গ্যাস জেটের প্রয়োজন হয়। এই রশ্মিটি শিটের মধ্য দিয়ে একটি সরু পথ গলিয়ে দেয় এবং নজল থেকে নির্গত সমাক্ষীয় গ্যাসের ধারাটি গলিত ধাতুকে পুনরায় কঠিন হওয়ার আগেই কাটার নিচের অংশ দিয়ে বের করে দেয়। এই জেটটি ছাড়া, কাটা অংশটি রশ্মির পেছনের অংশ দিয়ে ভরে যায়।
বাতাসে প্রায় ৭৮ শতাংশ নাইট্রোজেন এবং ২১ শতাংশ অক্সিজেন থাকে, তাই এটি এই দুটি চিরায়ত গ্যাসের মিশ্রণ হিসেবে কাজ করে। নাইট্রোজেন অংশটি যান্ত্রিকভাবে গ্যাস নির্গমনের বেশিরভাগ কাজ করে, আর অক্সিজেনের সামান্য অংশ কিছুটা তাপোৎপাদী শক্তি যোগ করে এবং কাটা পৃষ্ঠে একটি হালকা অক্সাইডের স্তর তৈরি করে। মাইল্ড স্টিল এবং গ্যালভানাইজড শিটের ক্ষেত্রে এই অক্সাইড সাধারণত বাহ্যিক সৌন্দর্যের জন্য উপযুক্ত এবং রং করার উপযোগী; স্টেইনলেস স্টিলের ক্ষেত্রে এটি একটি হালকা আভা হিসেবে দেখা যায়।
দুটি জিনিস উৎপাদন পর্যায়ে বাতাসকে ব্যবহারিক করে তুলেছে। উচ্চ-ক্ষমতাসম্পন্ন উৎসগুলো কম প্রতিক্রিয়াশীল গ্যাস ব্যবহার করে দ্রুত কাটার জন্য খাঁজে যথেষ্ট শক্তি সরবরাহ করে, এবং কারখানাগুলো আবিষ্কার করেছে যে তাদের ইনস্টল করা কম্প্রেসারটি মাসিক বিলের পরিবর্তে এককালীন ক্রয়ের বিষয়। যেসব কারিগর এই পরিবর্তনটি করেছেন... উচ্চ-ক্ষমতাসম্পন্ন ফাইবার লেজার ধাতু কাটার মেশিন প্রায়শই সবচেয়ে উল্লেখযোগ্য গ্যাস সাশ্রয়ের কথা জানা যায়, কারণ বেশি ক্ষমতার অর্থ হলো দ্রুত কাটা এবং প্রতি মিটারে কম গ্যাস খরচ।
কোন উপকরণগুলো বাতাস দিয়ে ভালোভাবে কাটা যায়
মৃদু ইস্পাত, প্রায় ১ থেকে ৬ মিমি: একটি সাধারণ এয়ার উইন্ডো, যা সাধারণত ৮ থেকে ১২ বার চাপ থেকে শুরু করে এমন সর্বনিম্ন চাপে সামঞ্জস্য করা হয় যা এর কিনারাকে ধরে রাখে।
গ্যালভানাইজড শিট: এটি বাতাসে সহজে ও পরিষ্কারভাবে কাটা যায় এবং HVAC ও এনক্লোজার সংক্রান্ত কাজের জন্য এটি অন্যতম সেরা একটি উপকরণ।
⦿ পাতলা অ্যালুমিনিয়াম: এক্ষেত্রে বাতাস প্রায়শই নাইট্রোজেনের মতোই ভালো কাজ করে, এবং বেশ কিছু প্রতিষ্ঠান জানিয়েছে যে বাতাস ব্যবহারের ফলে অ্যালুমিনিয়ামের ধারগুলো আরও বেশি পরিষ্কার হয়।
স্টেইনলেস স্টিল: বাতাসে দ্রুত কাটা যায়, কিন্তু এতে অক্সাইডের আভা পড়তে পারে; এটি লুকানো বা রঙ করা অংশের জন্য উপযুক্ত, কিন্তু দৃশ্যমান ব্রাশ করা ফিনিশের জন্য নয়।
অপারেটররা প্রায়শই সরাসরি জিজ্ঞাসা করেন: আমার ৩ মিমি গ্যালভানাইজড প্যানেলগুলো কি নাইট্রোজেনের মতো বাতাসেও ততটাই পরিষ্কারভাবে ঝালাই হবে? বেশিরভাগ এনক্লোজার এবং ডাক্টওয়ার্কের যন্ত্রাংশের জন্য উত্তরটি হলো হ্যাঁ। যে যন্ত্রাংশগুলোর জন্য নাইট্রোজেন ব্যবহার করা যুক্তিযুক্ত, সেগুলো হলো যেগুলো গ্রাহক দেখবেন, কোনো প্রস্তুতি ছাড়াই ঝালাই করবেন, অথবা উজ্জ্বল আলোর নিচে পরীক্ষা করবেন। পাওয়ার সোর্স অনুযায়ী সাধারণ পুরুত্ব এবং গতির পরিসীমা ম্যাপ করা আছে। ফাইবার লেজার ধাতু কাটার পুরুত্ব, গতি এবং শক্তি নির্দেশিকাযা বায়ুর প্যারামিটার সামঞ্জস্য করার আগে বাস্তবসম্মত প্রত্যাশা নির্ধারণ করতে সাহায্য করে।
কম্প্রেসার সাইজিং: চাপ, প্রবাহ এবং শুকানো
এয়ার কাটিং সফল হবে কিনা তা কম্প্রেসার প্যাকেজের উপর নির্ভর করে। ৭ থেকে ৮ বার চাপে চালিত একটি সাধারণ শপ কম্প্রেসার টুলসের জন্য তৈরি, কাটিং নজলের জন্য নয়, এবং এয়ার সাপ্লাই নিয়ে কেউ সন্দেহ করার অনেক আগেই একটি ছোট আকারের সিস্টেমের কারণে সৃষ্ট ময়লা ও অমসৃণ প্রান্ত দেখা যায়।
| প্রয়োজন | সাধারণ লক্ষ্য | কেন এটি গুরুত্বপূর্ণ | মাপা |
|---|---|---|---|
| ডেলিভারির চাপ | মেশিনে ১৬ বার ক্লাস পর্যন্ত চাপ, পাতলা মাইল্ড স্টিলের জন্য নজলে সাধারণত ৮ থেকে ১২ বার চাপ প্রয়োজন হয়। | চাপের ফলে খাঁজ থেকে গলিত ধাতু অপসারিত হয়; ফোঁটা পড়ার কারণে ময়লা জমে। | সম্পূর্ণ নজল ব্লাস্টের সময় কাটিং হেডে গেজ চাপ |
| বিনামূল্যে বিমান ডেলিভারি | নজল এবং পাওয়ারের সাথে সামঞ্জস্যপূর্ণ; মাঝারি পাওয়ারে কাজ করার সময় আনুমানিক ০.৫ ঘনমিটার/মিনিট শক্তি খরচ হয়। | অপর্যাপ্ত প্রবাহ দীর্ঘ কাট এবং বড় নজলকে পুষ্টিহীন করে তোলে। | কার্যকরী চাপে নির্ধারিত সরবরাহের বিপরীতে পরিমাপকৃত ব্যবহার |
| শোষ | মাইনাস ৪০ থেকে মাইনাস ৬০ ডিগ্রি সেলসিয়াস চাপীয় শিশির বিন্দু | আর্দ্রতার কারণে সুরক্ষামূলক লেন্সটি ঘোলা হয়ে যায় এবং ফেটে যায়। | ড্রায়ারের পরবর্তী ধাপে শিশির বিন্দুর পাঠ |
| তেল এবং কণা | একত্রীকরণ এবং কার্বন পরিস্রাবণের মাধ্যমে তেলমুক্ত অথবা তেল অপসারিত। | তেলের বাষ্প অপটিক্সে লেগে পুড়ে যায় এবং এর প্রান্তগুলিকে দূষিত করে। | ফিল্টার ডিফারেনশিয়াল চাপ এবং লেন্স পরিদর্শন ব্যবধান |
| বাফার স্টোরেজ | চাহিদার আকস্মিক বৃদ্ধি সামাল দেওয়ার জন্য রিসিভার ট্যাঙ্কের আকার নির্ধারণ করা হয়েছে | লেজার কন্ট্রোলার চাপের ওঠানামা অপছন্দ করে। | ছিদ্র করার সময় চাপের পরিবর্তন এবং আকৃতির দ্রুত পরিবর্তন |
চাপ এবং প্রবাহ
নজলের প্রয়োজনীয় চাপ এবং ড্রায়ার, ফিল্টার ও পাইপিংয়ের মাধ্যমে হওয়া অপচয়সহ কম্প্রেসারটি নির্দিষ্ট করুন। প্রবাহের হার নজলের ব্যাস এবং প্রতি ঘণ্টায় বিমটি কত মিনিট চালু থাকে তার উপর নির্ভর করে। একটি তুলনামূলক উদাহরণ হিসেবে, একটি প্রকাশিত সেটআপে একটি ১৬-বার কম্প্রেসার ব্যবহার করা হয়েছে যা ১৩.৪ কিলোওয়াট ইনপুট পাওয়ার থেকে প্রায় ১.২৭ ঘনমিটার/মিনিট প্রবাহ সরবরাহ করে এবং এর প্রকৃত কাটিং খরচ প্রায় ০.৫ ঘনমিটার/মিনিট, যা পিয়ার্সিং এবং বড় নজলের জন্য অতিরিক্ত জায়গা রাখে।
শুকানো এবং পরিস্রাবণ
এটি সেই ধাপ যা দোকানগুলো এড়িয়ে যায় এবং পরে অনুশোচনা করে। সংকুচিত বায়ু আর্দ্রতা এবং তেলের বাষ্প বহন করে, এবং উভয়ই কাটিং হেডের সুরক্ষামূলক লেন্সে জমা হয়। একটি কুয়াশাচ্ছন্ন বা দূষিত লেন্স রশ্মিকে বিক্ষিপ্ত করে, কাটিংকে দুর্বল করে দেয় এবং তাপে ফেটে যেতে পারে। বায়ু পরিশোধন সরবরাহকারীরা সাধারণত মাইনাস ৪০ থেকে মাইনাস ৬০ ডিগ্রি সেলসিয়াসের মধ্যে একটি প্রেসার ডিউ পয়েন্ট নির্দিষ্ট করে দেয়, যার অর্থ হলো কম্প্রেসরের পরে একটি ডেসিক্যান্ট বা উচ্চ-ক্ষমতাসম্পন্ন ড্রায়ার, এবং তারপরে কোয়ালেসিং ও অ্যাক্টিভেটেড কার্বন ফিল্টার। হেডের মধ্যে সুরক্ষামূলক লেন্সটি কোথায় থাকে, তা বোঝা প্রয়োজন, যা গাইডে আলোচনা করা হয়েছে। ফাইবার লেজার কাটিং মেশিনের প্রধান অংশগুলিএর ফলে এটা স্পষ্ট হয়ে যায় যে, কেন বায়ুর গুণমান সিস্টেমের সবচেয়ে দামী ব্যবহার্য জিনিসটিকে সুরক্ষা দেয়।
পাইপিং, স্থাপন এবং রক্ষণাবেক্ষণ
কম্প্রেসারটিকে লেজারের কাছাকাছি রাখুন যাতে উচ্চ-চাপের লাইনটি ছোট হয়, এবং সাধারণ শপ লাইনের পরিবর্তে সম্পূর্ণ কার্যকরী চাপের জন্য উপযুক্ত পাইপিং ব্যবহার করুন। প্রতিটি এলবো, কুইক কাপলার এবং লম্বা হোস লাইনের কারণে নজলে চাপ কমে যায়, যে কারণে অনেক ইনস্টলেশনে কাটিং হেডের জন্য একটি আলাদা উচ্চ-চাপের লাইন রাখা হয়, এবং একটি রেগুলেটরের মাধ্যমে ওয়ার্কশপের বাকি অংশে কম-চাপের বাতাস সরবরাহ করা হয়।
এয়ার প্যাকেজটিকে লেজারের অংশ হিসেবে বিবেচনা করুন, বিল্ডিং পরিষেবা হিসেবে নয়। প্রতিদিন রিসিভার থেকে জল নিষ্কাশন করুন এবং অটো ড্রেনগুলি পরীক্ষা করুন, সাপ্তাহিক শিশিরবিন্দু রেকর্ড করুন এবং আন্দাজের উপর ভিত্তি করে নয়, বরং চাপের পার্থক্যের উপর ভিত্তি করে ফিল্টার এলিমেন্ট পরিবর্তন করুন। জল নিষ্কাশন বাদ দেওয়ার পর একটি মাত্র ভেজা সকালের কারণে সুরক্ষামূলক লেন্সের পেছনে যে খরচ হতে পারে, তা এক বছরের ফিল্টার এলিমেন্টের খরচের চেয়েও বেশি।
প্রান্তের গুণমানের মধ্যে আপস
এয়ার কাটিং কোনো বিনামূল্যের বিকল্প নয়; এটি গ্যাসের খরচ এবং প্রান্তের চেহারার মধ্যে একটি সুচিন্তিত আপস। শিল্পক্ষেত্রের কেস রিপোর্টগুলো অনেক যন্ত্রাংশের ক্ষেত্রে এয়ার-কাট প্রান্তের গুণমানকে অক্সিজেন বা নাইট্রোজেনের কাছাকাছি বলে উল্লেখ করে, কিন্তু যে পার্থক্যটি থেকে যায় তা অনুমেয়:
মৃদু ইস্পাত: কাটা পৃষ্ঠে হালকা অক্সাইড থাকে, যা সাধারণ প্রাক-প্রক্রিয়াকরণের পর সাধারণত রঙ করা এবং পাউডার কোটিং করার জন্য উপযুক্ত।
⦿ স্টেইনলেস: হালকা হলুদ থেকে ধূসর আভা এবং নাইট্রোজেনের তুলনায় কম উজ্জ্বল পৃষ্ঠ; ঝালাই বা পালিশ করার আগে পরিষ্কার করার প্রয়োজন হতে পারে।
অ্যালুমিনিয়াম: পাতলা শিটের ক্ষেত্রে প্রায়শই নাইট্রোজেনের সমান বা তার চেয়ে ভালো, এবং চাপ সামঞ্জস্য করা হলে এতে ড্রোসের পরিমাণ কম থাকে।
⦿ পুরু অংশ: পুরুত্ব বাড়ার সাথে সাথে ড্রোসের ঝুঁকিও বাড়ে, আর তখনই সাধারণত কার্যক্রমে নাইট্রোজেন বা অক্সিজেন পুনরায় যুক্ত করা হয়।
পিয়ার্সিং বা ছিদ্র করার প্রক্রিয়াটি আলাদাভাবে উল্লেখ করার যোগ্য। অনেক এয়ার সেটআপ প্রথমে কম চাপে ছিদ্র করে এবং তারপর কাটার জন্য চাপ বাড়ায়, কারণ ছিদ্র করার সময় পূর্ণ-চাপের একটি ঝাপটা গলিত ধাতুকে নজলের দিকে ছিটকে দিতে পারে। পুরো কনট্যুর জুড়ে একটি নির্দিষ্ট মান প্রয়োগ না করে, কন্ট্রোলারকেই এই চাপের পরিবর্তনটি নিয়ন্ত্রণ করতে দিন।
ব্যবহারিক নিয়ম হলো গ্রাহক যা দেখছেন, সেই অনুযায়ী অর্ডার বুক সাজানো। লুকানো ব্র্যাকেট, রঙ করা প্যানেল, এবং ইস্পাত ফ্যাব্রিকেশন যন্ত্রাংশ লেপনের জন্য নির্ধারিত অংশগুলো বায়ুর জন্য আদর্শ। স্থাপত্যগত স্টেইনলেস এবং খাদ্য-উপযোগী অংশগুলো সাধারণত নাইট্রোজেনে থাকে, এবং উভয় গ্যাসকে পাইপের মাধ্যমে সরবরাহ করা হয়। লেজার কাটার মেশিন কাটিং প্রোগ্রামকে প্রতিটি কাজের জন্য আলাদাভাবে বেছে নেওয়ার সুযোগ দেয়।
সুইচিং বলতে সাধারণত রিটিউনিং বোঝায়, শুধু গ্যাস লাইন বদলানো নয়। প্রতিটি উপাদান এবং পুরুত্বের জন্য নজলের আকার, ফোকাস পজিশন এবং চাপ সামঞ্জস্য করার কথা ভাবুন, তারপর এয়ার প্যারামিটারগুলোকে তাদের নিজস্ব কাটিং লাইব্রেরি হিসাবে সংরক্ষণ করুন। বেশিরভাগ ওয়ার্কশপ আসল কাজে লাগানোর আগে এক সপ্তাহ ধরে বাতিল কাঠের উপর টেস্ট কুপন চালায়, এবং সেই এক সপ্তাহ যেকোনো স্পেক শিটের চেয়ে প্রান্তের গুণমান সম্পর্কিত প্রশ্নের ভালো উত্তর দেয়।
নাইট্রোজেনের তুলনায় প্রতি ঘণ্টার খরচ
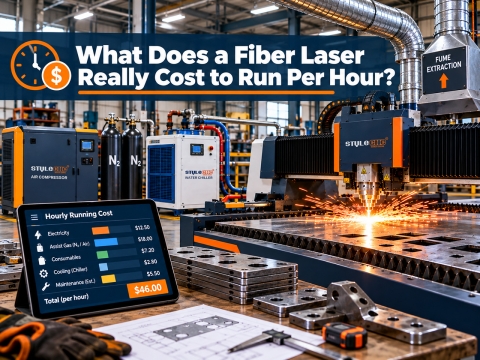
গ্যাসের খরচ বিম-অন টাইম, নজলের আকার এবং চাপের সাথে বাড়ে, এবং প্রতি অতিরিক্ত বারের জন্য নাইট্রোজেনের খরচ দ্রুতগতিতে বৃদ্ধি পায়। বাতাসের ক্ষেত্রে বিলের কাঠামো বদলে যায়: প্রতি ঘনমিটার সরবরাহের জন্য অর্থ প্রদানের পরিবর্তে, কারখানাকে প্রথমে কম্প্রেসরের জন্য একবার এবং তারপর প্রধানত এটি চালানোর বিদ্যুতের জন্য অর্থ প্রদান করতে হয়। দুই শিফটের কার্যক্রমে এই পার্থক্য দ্রুত বাড়তে থাকে।
| গুণক | কম্প্রেস এয়ার | নাইট্রোজেন | মাপা |
|---|---|---|---|
| প্রতি কাটিং মিনিটে গ্যাসের খরচ | প্রায় ০.০১ থেকে ০.০৩ ডলার, যার বেশিরভাগই বিদ্যুৎ। | প্রায় ০.২০ থেকে ০.৪০ ডলার, উচ্চ চাপে আরও বেশি। | গ্যাস খরচকে বিম-অন মিনিট দিয়ে ভাগ করা হয়েছে |
| প্রতি ঘনমিটারের খরচ | বেসলাইন | বাতাসের চেয়ে অন্তত ৩ গুণ, কিছু অঞ্চলে দশ গুণেরও বেশি। | ভাড়া এবং ডেলিভারি সহ প্রতি ঘনমিটারের সরবরাহকৃত মূল্য |
| সরবরাহ লজিস্টিকস | সাইটে, চাহিদা অনুযায়ী তৈরি। | বোতল, ডিওয়ার, বা বাল্ক ট্যাঙ্ক যেখানে বাষ্পীভবনের ফলে ক্ষতি হয় | গ্যাস সরবরাহের জন্য অপেক্ষারত অবস্থায় কর্মবিরতির সময় |
| আগাম বিনিয়োগ | উচ্চ-চাপ কম্প্রেসার, ড্রায়ার, ফিল্টার, রিসিভার | ট্যাঙ্ক ভাড়া বা জেনারেটর, সাথে চলমান গ্যাসের খরচ | এয়ার প্যাকেজে পরিশোধের মাস |
| স্টেইনলেস স্টিলের উপর প্রান্তের ফলাফল | প্রান্তে হালকা অক্সাইড আভা | উজ্জ্বল, অক্সাইড-মুক্ত প্রান্ত | অংশটি কাটার পরে পরিষ্কার করার প্রয়োজন আছে কিনা |
কেস স্টাডিগুলো সংখ্যাগুলোকে সুনির্দিষ্ট করে তোলে:
⦿ একজন অস্ট্রেলিয়ান ফ্যাব্রিকেটর খরচ করছেন $9বোতলজাত নাইট্রোজেনে প্রতি মাসে ১,০০০ ডলার খরচ, একটি ২২ কিলোওয়াট, ১৬ বার কম্প্রেসার প্যাকেজ স্থাপন এবং প্রায় $9পরিচালনা ও রক্ষণাবেক্ষণ খরচ বাদ দেওয়ার পরেও বছরে ৬,০০০ টাকা সাশ্রয়।
⦿ একটি ট্রে প্রস্তুতকারক মোটামুটিভাবে রিপোর্ট করেছে $4বছরে ২,০০০ সাশ্রয়, এবং সংকুচিত বায়ু সিস্টেমটি এক বছরের মধ্যেই এর খরচ তুলে নেয়।
⦿ একজন মার্কিন চুক্তিভিত্তিক উৎপাদক ফাইবার লেজারের পরিচালন ব্যয় কমিয়ে এনেছে $4 প্রতি ঘন্টায়, এর নাইট্রোজেন বেসলাইনের তুলনায় প্রায় ৯০ শতাংশ সাশ্রয়ী, এবং একই সাথে এর বেশিরভাগ স্টেইনলেস স্টিলের কাজ শপ এয়ারে সম্পন্ন করে।
আপনার নিজের পে-ব্যাক গণনার জন্য ৩টি সংখ্যা প্রয়োজন: বর্তমান মাসিক নাইট্রোজেন খরচ, প্রতি মাসে চালু থাকা ঘণ্টার সংখ্যা, এবং সঠিক আকারের কম্প্রেসার ও ট্রিটমেন্ট প্যাকেজের ইনস্টলেশন মূল্য। নাইট্রোজেন বিল থেকে কম্প্রেসারের বিদ্যুৎ এবং সার্ভিস খরচ বাদ দিন, এবং অবশিষ্ট সংখ্যাটি আপনাকে বলে দেবে প্যাকেজটির খরচ উঠে আসতে কত মাস সময় লাগবে। যেসব কারখানায় প্রধানত প্রলেপযুক্ত মাইল্ড স্টিল কাটা হয় এবং অ্যালুমিনিয়াম অংশ তারা দ্রুততম প্রতিদান পেতে থাকে, কারণ অক্সাইড বিনিময়ে তাদের কোনো খরচ হয় না।

সুইচ করার পূর্ববর্তী চেকলিস্ট
✔ ট্যাংক ভাড়া এবং ডেলিভারি চার্জ সহ বিগত বারো মাসের নাইট্রোজেনের ইনভয়েস সংগ্রহ করুন।
✔ যন্ত্রাংশের মিশ্রণটিকে দৃশ্যমান স্টেইনলেস, প্রলেপযুক্ত ইস্পাত, গ্যালভানাইজড এবং অ্যালুমিনিয়ামে ভাগ করুন এবং বাতাস কতটা জায়গা নিতে পারে তার একটি অনুমান করুন।
✔ নজল প্রেশার ও লাইন লস বিবেচনা করে কম্প্রেসারটি নির্দিষ্ট করুন, এবং এর ফ্লো আপনার সবচেয়ে বড় নজলের সাথে সামঞ্জস্যপূর্ণ হতে হবে।
✔ ড্রায়ার, কোয়েলেসিং ও কার্বন ফিল্টার এবং রিসিভার ট্যাঙ্ককে প্যাকেজের অংশ হিসেবে বাজেট করুন, অতিরিক্ত হিসেবে নয়।
✔ দৃশ্যমান স্টেইনলেস স্টিল এবং পুরু অংশগুলোর জন্য নাইট্রোজেন প্রস্তুত রাখুন, এবং কাটিং প্রোগ্রামকে প্রতিটি কাজের জন্য গ্যাস নির্বাচন করতে দিন।
এয়ার কাটিংয়ের জন্য আপনার ফাইবার লেজার কনফিগার করুন
সম্পূর্ণ পরিসর জুড়ে পাওয়ার লেভেল এবং বেডের আকারের তুলনা করুন। ফাইবার লেজার কাটার মেশিনএবং আপনার উপকরণগুলির জন্য একটি উপযুক্ত উচ্চ-চাপের কম্প্রেসার ও বায়ু পরিশোধন প্যাকেজ সহ একটি বিনামূল্যে মূল্য উদ্ধৃতির জন্য অনুরোধ করুন।