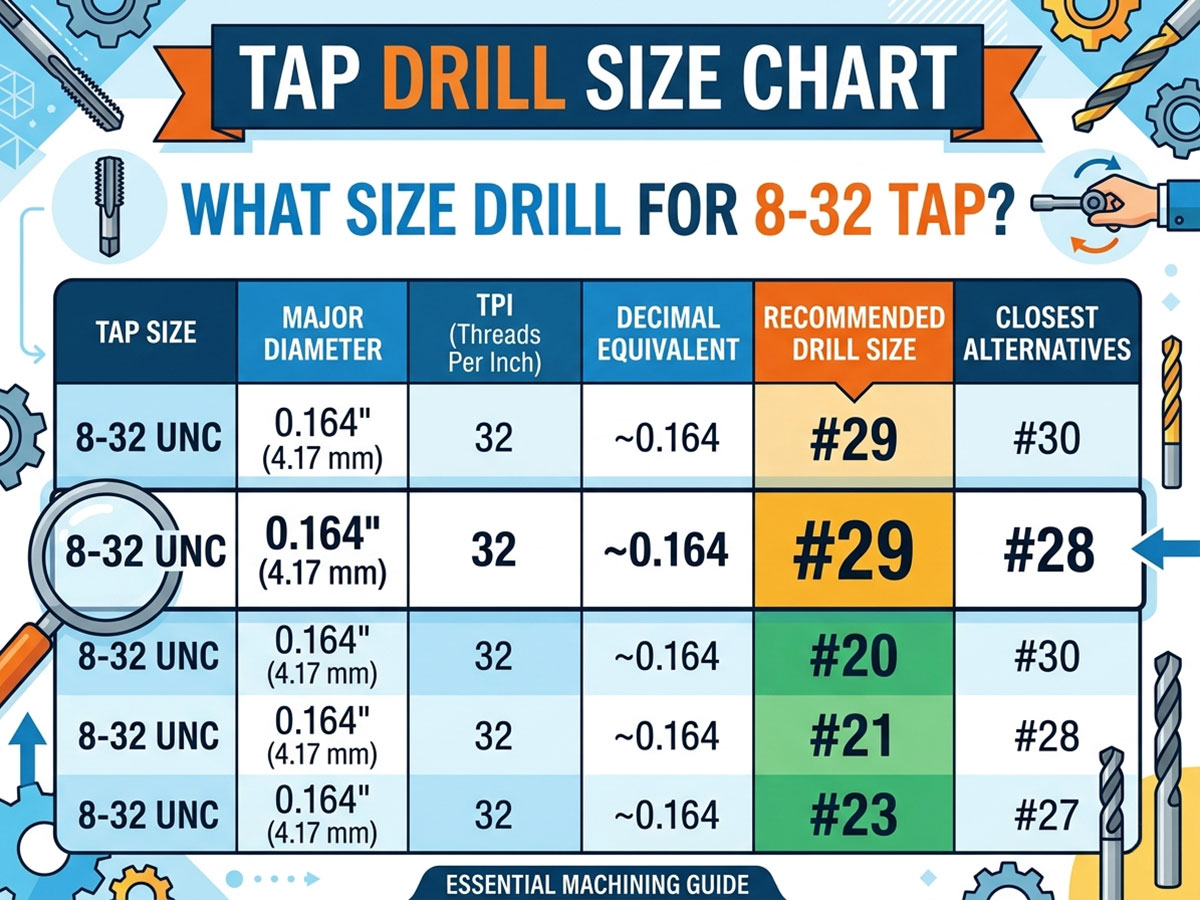
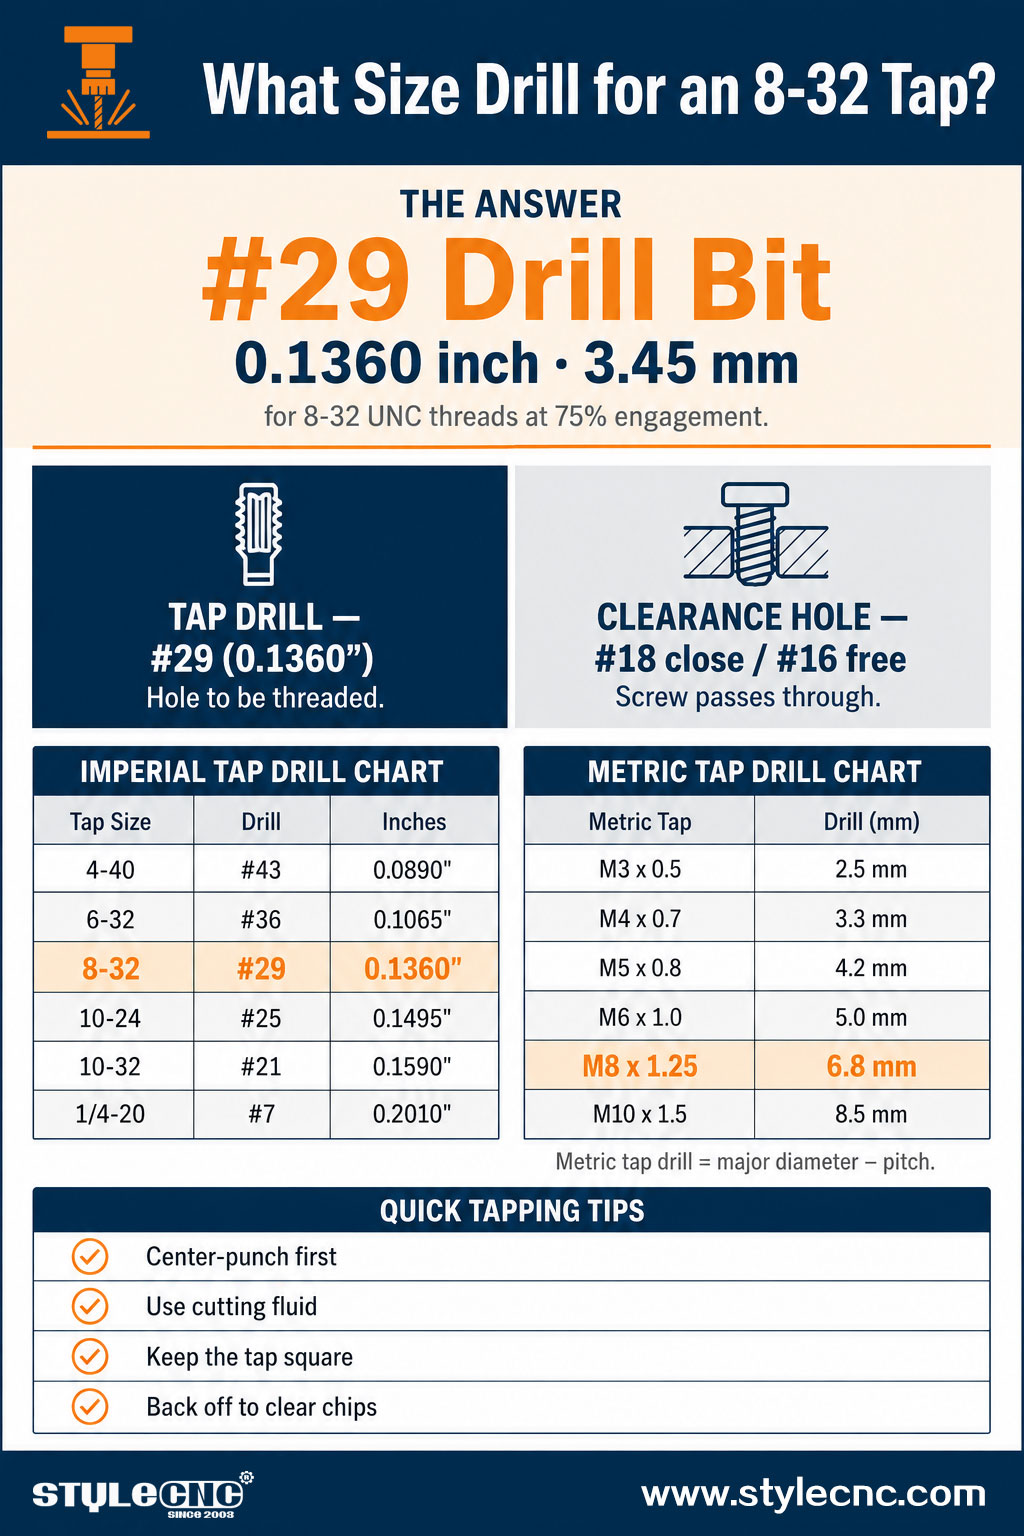
সংক্ষিপ্ত উত্তর: ৮-৩২ ট্যাপ ড্রিল সাইজ
| মাপা | ট্যাপ ড্রিল (থ্রেডিং) | ক্লিয়ারেন্স হোল |
| ড্রিল বিট নম্বর | #29 | #১৮ (বন্ধ) / #১৬ (ফ্রি) |
| ব্যাস (ইঞ্চি) | 0.1360 " | 0.1695" / 0.1770" |
| ব্যাসার্ধ (মিমি) | 3.45 মিমি | 4.31 মিমি / 4.50 মিমি |
| উদ্দেশ্য | থ্রেড দিয়ে ছিদ্র করতে হবে | স্ক্রু পার করার জন্য ছিদ্র |
আপনার কাছে যদি #২৯ বিট না থাকে, তবে ৯/৬৪" (০.১৪০৬") ড্রিল এর একটি কাছাকাছি বিকল্প, যদিও এটি দিয়ে কিছুটা কম গভীর প্যাঁচ তৈরি হয়। নরম ধাতুতে সর্বোচ্চ শক্তির জন্য, #২৯ বিটই সর্বোত্তম পছন্দ হিসেবে বিবেচিত হয়।
"8-32" বলতে আসলে কী বোঝায়?
সংখ্যায়ন বুঝতে পারলে আপনি যেকোনো ট্যাপ ড্রিল চার্ট আত্মবিশ্বাসের সাথে পড়তে পারবেন।
• "8" হল স্ক্রু গেজ (একটি #8 মেশিন স্ক্রুটির প্রধান ব্যাস প্রায় ০.১৬৪ ইঞ্চি।
• "৩২" হলো প্রতি ইঞ্চিতে সুতার সংখ্যা (TPI)।
• একত্রে, ৮-৩২ একটি বর্ণনা করে #8 ইউএনসি (মোটা) থ্রেড স্ট্যান্ডার্ড অনুযায়ী প্রতি ইঞ্চিতে ৩২টি প্যাঁচযুক্ত স্ক্রু।
ট্যাপ ড্রিলটি স্ক্রু-এর মাইনর ডায়ামিটারের চেয়ে সামান্য বড় কিন্তু মেজর ডায়ামিটারের চেয়ে ছোট হতে হবে। এর ফলে ট্যাপটি আটকে না গিয়ে থ্রেড কাটার জন্য ঠিক ততটুকুই উপাদান অবশিষ্ট থাকে।
ট্যাপ ড্রিল বনাম ক্লিয়ারেন্স হোল: পার্থক্যটি জানুন
ভুল ধরনের ছিদ্র বেছে নেওয়া হলো ট্যাপ করার সবচেয়ে সাধারণ ভুল। দুই ধরনের সম্পূর্ণ ভিন্ন ছিদ্র রয়েছে:
| গর্তের ধরন | উদ্দেশ্য | ৮-৩২ ড্রিল সাইজ |
| ট্যাপ ড্রিল | ড্রিলটি ছোট করে করা হয়েছে যাতে ট্যাপ দিয়ে দেওয়ালে প্যাঁচ কাটা যায়। | #২৯ (০.১৩৬০" / ৩.৪৫ মিমি) |
| ক্লিয়ারেন্স হোল | ছিদ্রটি বড় করে করা হয়েছে যাতে স্ক্রুটি প্যাঁচ ছাড়াই অবাধে প্রবেশ করতে পারে। | #১৮ আঁটসাঁট ফিট, #১৬ ঢিলেঢালা ফিট |
সাধারণ নিয়ম হলো: ছোট ছিদ্রটিতে ট্যাপ করুন, এবং বড় ছিদ্রটির মধ্যে দিয়ে স্ক্রুটি প্রবেশ করান। একটি থ্রু-হোল অ্যাসেম্বলিতে উপরের অংশে একটি ক্লিয়ারেন্স হোল এবং নিচের অংশে একটি ট্যাপ করা ছিদ্র থাকে।
থ্রেড এনগেজমেন্ট পার্সেন্টেজ কেন গুরুত্বপূর্ণ
আপনি হয়তো লক্ষ্য করবেন, ট্যাপ চার্টে একটি থ্রেড পার্সেন্টেজ উল্লেখ করা থাকে, যা সাধারণত ৭৫%। এটি বোঝায় যে থ্রেডগুলো গর্তের দেয়ালে কতটা গভীরভাবে প্রবেশ করে, এবং এটি সরাসরি ট্যাপ করার শক্তি ও সহজতাকে প্রভাবিত করে।
থ্রেড পার্সেন্টেজ বেশি হলে শুনতে শক্তিশালী মনে হলেও, এটি আশ্চর্যজনকভাবে খুব সামান্যই ধারণ ক্ষমতা যোগ করে, অথচ ট্যাপটি ঘোরানোর জন্য প্রয়োজনীয় বল নাটকীয়ভাবে বাড়িয়ে দেয়। ৭৫% থেকে... 100% থ্রেড ট্যাপিং টর্ককে দ্বিগুণেরও বেশি করতে পারে, যে কারণে প্রায় প্রতিটি দোকানই লক্ষ্য করে... 60% ৭৫% পরিসর পর্যন্ত।
• 50-60% সুতাট্যাপ করা সবচেয়ে সহজ, ট্যাপ ভেঙে যাওয়ার ঝুঁকি সবচেয়ে কম, তবুও শক্তির বেশিরভাগ অংশ ধরে রাখে। শক্ত উপকরণের জন্য ভালো।
• ৭৫% থ্রেড (স্ট্যান্ডার্ড)বেশিরভাগ চার্টে ব্যবহৃত আদর্শ স্থান, যার মধ্যে ৮-৩২ এর জন্য #২৯ ড্রিলও অন্তর্ভুক্ত। নিয়ন্ত্রণযোগ্য টর্ক সহ শক্তিশালী থ্রেড।
• 100% সুতাখুব কমই প্রয়োজন হয়। এতে টর্ক খুব বেশি থাকে এবং সামান্য অতিরিক্ত শক্তির জন্য ট্যাপটি ভেঙে যাওয়ার প্রবল সম্ভাবনা থাকে।
ঠিক এই কারণেই ৮-৩২ ট্যাপের জন্য ছোট বিটের পরিবর্তে #২৯ ড্রিল (০.১৩৬০") ব্যবহার করার পরামর্শ দেওয়া হয়। এটি পরিষ্কার ৭৫% থ্রেড তৈরি করে এবং একই সাথে ট্যাপটিকে হাতেও সহজে ঘোরানো যায়।
ড্রিলের আকার এবং আপনার উপকরণ
#২৯ ট্যাপ ড্রিলটি বেশিরভাগ উপাদানের উপর কাজ করে, কিন্তু ওয়ার্কপিস অনুযায়ী ড্রিল ও ট্যাপ করার পদ্ধতি পরিবর্তন করা উচিত।
• অ্যালুমিনিয়াম এবং পিতলনরম এবং সহজে ব্যবহারযোগ্য। #২৯ ড্রিলটি দিয়ে পরিষ্কার থ্রেড তৈরি হয়; ট্যাপ যাতে আটকে না যায়, সেজন্য হালকা কাটিং ফ্লুইড ব্যবহার করুন।
• মৃদু ইস্পাতচিপস পরিষ্কার করতে ও তাপ জমা হওয়া এড়াতে কাটিং অয়েল ব্যবহার করুন এবং ঘন ঘন ট্যাপটি খুলুন।
• মরিচা রোধক স্পাতসহজেই শক্ত হয়ে যায়। সামান্য বড় একটি ড্রিল বিবেচনা করুন (দিকে 60% থ্রেড) এবং প্রচুর লুব্রিকেন্ট সহ একটি ধারালো ট্যাপ ব্যবহার করুন।
• প্লাস্টিক এবং কম্পোজিট২৯ নম্বর ড্রিলটি ভালোভাবে কাজ করে; গলে যাওয়া এড়াতে গতি কমিয়ে দিন এবং ধীরে ও স্থিরভাবে টোকা দেওয়ার ভঙ্গিতে ব্যবহার করুন।
ইম্পেরিয়াল ট্যাপ ড্রিল সাইজ চার্ট (সাধারণ মাপসমূহ)
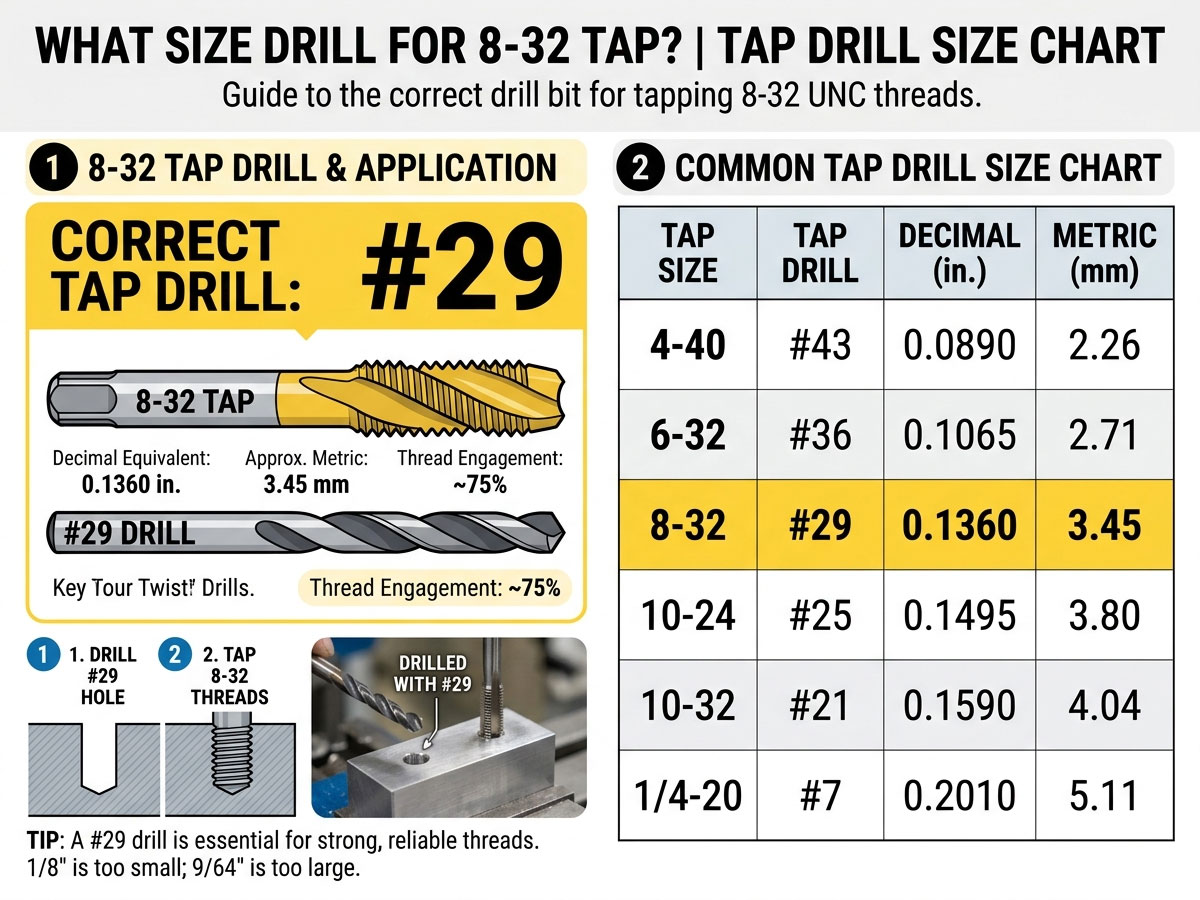
এখানে ৭৫% থ্রেড এনগেজমেন্টে সবচেয়ে প্রচলিত ইম্পেরিয়াল মেশিন স্ক্রুগুলোর জন্য স্ট্যান্ডার্ড ট্যাপ ড্রিলের মাপ দেওয়া হলো। এই চার্টটি আপনার বেঞ্চের কাছে রাখুন।
| আকার ট্যাপ করুন | ট্যাপ ড্রিল | উচ্চতা | mm |
| 4-40 ইউএনসি | #43 | 0.0890 " | 2.26 মিমি |
| 6-32 ইউএনসি | #36 | 0.1065 " | 2.70 মিমি |
| 8-32 ইউএনসি | #29 | 0.1360 " | 3.45 মিমি |
| 10-24 ইউএনসি | #25 | 0.1495 " | 3.80 মিমি |
| ১০-৩২ ইউএনএফ | #21 | 0.1590 " | 4.04 মিমি |
| 1/4-২০ ইউএনসি | #7 | 0.2010 " | 5.11 মিমি |
| 1/4-২৮ ইউএনএফ | #3 | 0.2130" | 5.41 মিমি |
| 3 / 8-16 ইউএনসি | 5 / 16 " | 0.3125 " | 7.94 মিমি |
| 3 / 8-24 ইউএনএফ | Q | 0.3320 " | 8.43 মিমি |
মেট্রিক ট্যাপ ড্রিল সাইজ চার্ট (মিমি)
মেট্রিক ট্যাপের ক্ষেত্রে, ট্যাপ ড্রিলের আকার প্রধান ব্যাস থেকে থ্রেড পিচ বিয়োগ করে গণনা করা হয়। এখানে প্রচলিত মানগুলো দেওয়া হলো, যার মধ্যে বহুল খোঁজা M8 x 1.25 অন্তর্ভুক্ত।
| মেট্রিক ট্যাপ | ট্যাপ ড্রিল (মিমি) | ট্যাপ ড্রিল (ইঞ্চি সমতুল্য) |
| M3 X 0.5 | 2.5 মিমি | ~0.0984" |
| M4 X 0.7 | 3.3 মিমি | ~0.1299" |
| M5 X 0.8 | 4.2 মিমি | ~0.1654" |
| M6 X 1.0 | 5.0 মিমি | ~0.1969" |
| M8 X 1.25 | 6.8 মিমি | ~0.2677" |
| M10 X 1.5 | 8.5 মিমি | ~0.3346" |
| M12 X 1.75 | 10.2 মিমি | ~0.4016" |
জনপ্রিয় ৮ মিমি x ১.২৫ ট্যাপ (M8 x 1.25) ব্যবহার করতে ৬.৮ মিমি ড্রিল লাগে। এটি হলো স্ট্যান্ডার্ড মোটা-পিচ M8 সাইজ, যা বেশিরভাগ সাধারণ ফাস্টেনারে পাওয়া যায়।
কাটিং ট্যাপ বনাম ফর্মিং (রোল) ট্যাপ
বেশিরভাগ চার্টে স্ট্যান্ডার্ড কাটিং ট্যাপের মাপ উল্লেখ করা থাকে, যা উপাদান অপসারণ করে। ফর্মিং ট্যাপ (যাকে রোল ট্যাপও বলা হয়) এর পরিবর্তে উপাদানকে স্থানচ্যুত করে এবং এর জন্য একটি বড় ড্রিলের প্রয়োজন হয়।
• কাটিং ট্যাপ (8-32)#২৯ ড্রিল (০.১৩৬০") ব্যবহার করুন। বেশিরভাগ ওয়ার্কশপের জন্য এটিই আদর্শ পছন্দ।
• ফর্মিং / রোল ট্যাপ (8-32)সামান্য বড়, প্রায় ০.১৪০৫–০.১৪৪০ ইঞ্চি মাপের একটি ড্রিল ব্যবহার করুন, কারণ কোনো অংশ কেটে ফেলা হয় না।
• কেন এটি গুরুত্বপূর্ণফর্মিং ট্যাপের সাথে কাটিং-ট্যাপ ড্রিলের আকার ব্যবহার করলে অতিরিক্ত টর্ক তৈরি হয় এবং এতে ট্যাপটি ভেঙে যেতে পারে।
ফর্মিং ট্যাপ অ্যালুমিনিয়াম এবং মাইল্ড স্টিলের মতো নমনীয় ধাতুতে সবচেয়ে ভালো কাজ করে এবং কোনো ভাঙন ছাড়াই শক্তিশালী থ্রেড তৈরি করে। রোল ট্যাপ ব্যবহার করার সময় সর্বদা ট্যাপ প্রস্তুতকারকের প্রস্তাবিত ড্রিলের আকার পরীক্ষা করে নিন।
৮-৩২ ছিদ্র কীভাবে ড্রিল এবং ট্যাপ করতে হয়
আপনি হাতে কাজ করুন বা সিএনসি মেশিনে, কাজের ক্রম একই:
• ড্রিল যাতে এদিক-ওদিক না যায়, সেজন্য ছিদ্রের স্থান চিহ্নিত করুন এবং মাঝখানে পাঞ্চ করুন।
• আপনার উপাদানের জন্য সঠিক গতিতে #২৯ বিট (০.১৩৬০") দিয়ে ড্রিল করুন।
• ঘর্ষণ কমাতে এবং ট্যাপের আয়ু বাড়াতে কাটিং ফ্লুইড যোগ করুন, বিশেষ করে স্টিলের ক্ষেত্রে।
• ৮-৩২ ট্যাপটি সরাসরি গর্তে চালান, চিপস সরানোর জন্য এটিকে প্রথমে আধা পাক সামনে, তারপর এক-চতুর্থাংশ পাক পিছনে ঘোরান।
• একটি ৮-৩২ স্ক্রু লাগিয়ে পরিষ্কার করুন এবং পরীক্ষা করে দেখুন যে এটি মসৃণভাবে লেগেছে কিনা।
সিএনসি মেশিনে ড্রিলিং এবং ট্যাপিং হলো প্রোগ্রাম করা অপারেশন। ধাতব অংশে সূক্ষ্ম প্যাঁচযুক্ত ছিদ্র করার জন্য, একটি সিএনসি মিলিং মেশিন or সিএনসি যন্ত্র কেন্দ্র একই সেটআপে পুনরাবৃত্তিমূলক নির্ভুলতার সাথে ড্রিলিং এবং ট্যাপিং সম্পাদন করে।
ট্যাপ করার সাধারণ ভুলগুলো এড়িয়ে চলুন
• ট্যাপ করার জন্য ক্লিয়ারেন্স ড্রিল ব্যবহার: খুব বড় ছিদ্র থ্রেড ধরে রাখতে পারে না। ৮-৩২ এর জন্য সর্বদা #২৯ ট্যাপ ড্রিল ব্যবহার করুন, ক্লিয়ারেন্স ড্রিল নয়।
• কাটিং ফ্লুইড ব্যবহার না করা: ধাতুতে শুকনোভাবে টোকা দিলে ট্যাপটি দ্রুত ভোঁতা হয়ে যায় এবং ভেঙে যাওয়ার ঝুঁকি থাকে।
• কোণাকোণিভাবে ট্যাপ করা: বাঁকা ট্যাপ দুর্বল ও অসমান সুতা তৈরি করে। ট্যাপটিকে পৃষ্ঠতলের সাথে লম্বভাবে রাখুন।
• চিপস পরিষ্কার না করা: ট্যাপটি না সরিয়ে জোর করে চালালে চিপস জমে যায় এবং টুলটি ভেঙে যায়।
• উপাদানের পুরুত্বের জন্য ভুল ড্রিল: পুড়ে যাওয়া বা ওয়ার্ক-হার্ডেনিং এড়াতে আপনার উপাদানের সাথে ড্রিলিং এবং ট্যাপিং-এর গতি মেলান।
সঠিক বিট এবং সরঞ্জাম নির্বাচন করাও গুরুত্বপূর্ণ। STYLECNC নির্দেশিকা সিএনসি রাউটার বিট এবং এন্ড মিল অ্যালুমিনিয়াম, স্টিল এবং কম্পোজিটে পরিষ্কার ছিদ্র করার জন্য কাটিং টুল কীভাবে নির্বাচন করতে হয় তা ব্যাখ্যা করে।
সচরাচর জিজ্ঞাস্য
৮-৩২ ট্যাপের জন্য আমি কোন আকারের ড্রিল ব্যবহার করব?
একটি #২৯ ড্রিল বিট ব্যবহার করুন, যার মাপ ০.১৩৬০ ইঞ্চি (৩.৪৫ মিমি)। প্রায় ৭৫% থ্রেড এনগেজমেন্টে ৮-৩২ ইউএনসি থ্রেডের জন্য এটিই আদর্শ ট্যাপ ড্রিল সাইজ।
৮-৩২ স্ক্রু-এর জন্য ক্লিয়ারেন্স হোলের মাপ কত?
আঁটসাঁট ফিটের জন্য #১৮ ড্রিল (০.১৬৯৫") অথবা আলগা ফিটের জন্য #১৬ ড্রিল (০.১৭৭০") ব্যবহার করুন। ক্লিয়ারেন্স হোলটি স্ক্রুকে প্যাঁচ ছাড়াই এর মধ্য দিয়ে যেতে দেয়।
আমি কি 8-32 এর জন্য #29 বিটের পরিবর্তে মেট্রিক ড্রিল ব্যবহার করতে পারি?
হ্যাঁ। একটি ৩.৫ মিমি ড্রিল (০.১৩৭৮") #২৯ এর খুব কাছাকাছি এবং বেশিরভাগ উপাদানে ৮-৩২ এর জন্য ভালোভাবে কাজ করে, যা প্রায় ৭৫% এর সামান্য কম থ্রেড তৈরি করে।
M8 x 1.25 ট্যাপের জন্য কী আকারের ড্রিল প্রয়োজন?
একটি স্ট্যান্ডার্ড M8 x 1.25 কোর্স ট্যাপের জন্য 6.8 মিমি ড্রিল ব্যবহার করুন। এটি হলো এর মেট্রিক সমতুল্য মান, যা সাধারণত 8 মিমি x 1.25 ট্যাপ ড্রিল সাইজ হিসাবে খোঁজা হয়।
আমি যেকোনো মেট্রিক ট্যাপ ড্রিলের সাইজ কীভাবে গণনা করব?
প্রধান ব্যাস থেকে থ্রেড পিচ বিয়োগ করুন। উদাহরণস্বরূপ, M8 x 1.25 = 8 বিয়োগ 1.25 = 6.75 মিমি, যা একটি আদর্শ 6.8 মিমি ড্রিলের সাথে রাউন্ড করা হয়েছে।
৮-৩২ ট্যাপ ড্রিল এবং ৮-৩৬ ট্যাপ ড্রিল কি একই?
হ্যাঁ। ৮-৩২ এবং ৮-৩৬ উভয় ট্যাপেই সাধারণত #২৯ ড্রিল বিট (০.১৩৬০") ব্যবহার করা হয়, কারণ এদের গঠন একই। #8 স্ক্রু গেজ এবং অনুরূপ ক্ষুদ্রতর ব্যাস।
নিখুঁত ছিদ্র সঠিক যন্ত্র দিয়েই শুরু হয়।
বিভিন্ন যন্ত্রাংশে সামঞ্জস্যপূর্ণ ও পুনরাবৃত্তিযোগ্য ড্রিলিং এবং ট্যাপিং করার জন্য, একটি সিএনসি মেশিন অনুমান নির্ভরতা দূর করে। অন্বেষণ করুন STYLECNC ধাতব সিএনসি মেশিন এবং শিখ সিএনসি মিলিং মেশিন কীভাবে ব্যবহার করবেন বৃহৎ পরিসরে ধাতু, অ্যালুমিনিয়াম এবং কম্পোজিটে নির্ভুল প্যাঁচযুক্ত ছিদ্র তৈরি করা।