ফ্যাব্রিকেশন শিল্পে গ্যালভানাইজড স্টিলের ব্যবহার সর্বত্রই রয়েছে: এইচভিএসি ডাক্টিং, এনক্লোজার, কৃষি সরঞ্জাম, অটোমোটিভ প্যানেল। সঠিকভাবে সজ্জিত মেশিনে এটি কাটা একটি নিয়মিত ও নিরাপদ উৎপাদন প্রক্রিয়া, কিন্তু ধোঁয়া ব্যবস্থাপনার ব্যবস্থা নেই এমন মেশিনে এটি একটি প্রকৃত স্বাস্থ্য ঝুঁকি। এই নির্দেশিকায় এর পেছনের পদার্থবিদ্যা, ক্ষয়কারিতা, নিরাপত্তা নির্ধারণকারী নিষ্কাশনের আবশ্যকতা এবং কাটার মান নির্ধারণকারী প্যারামিটার ও প্রান্তের মরিচা সংক্রান্ত বিস্তারিত তথ্য আলোচনা করা হয়েছে।
লেজার জিঙ্কে আঘাত করলে কী ঘটে
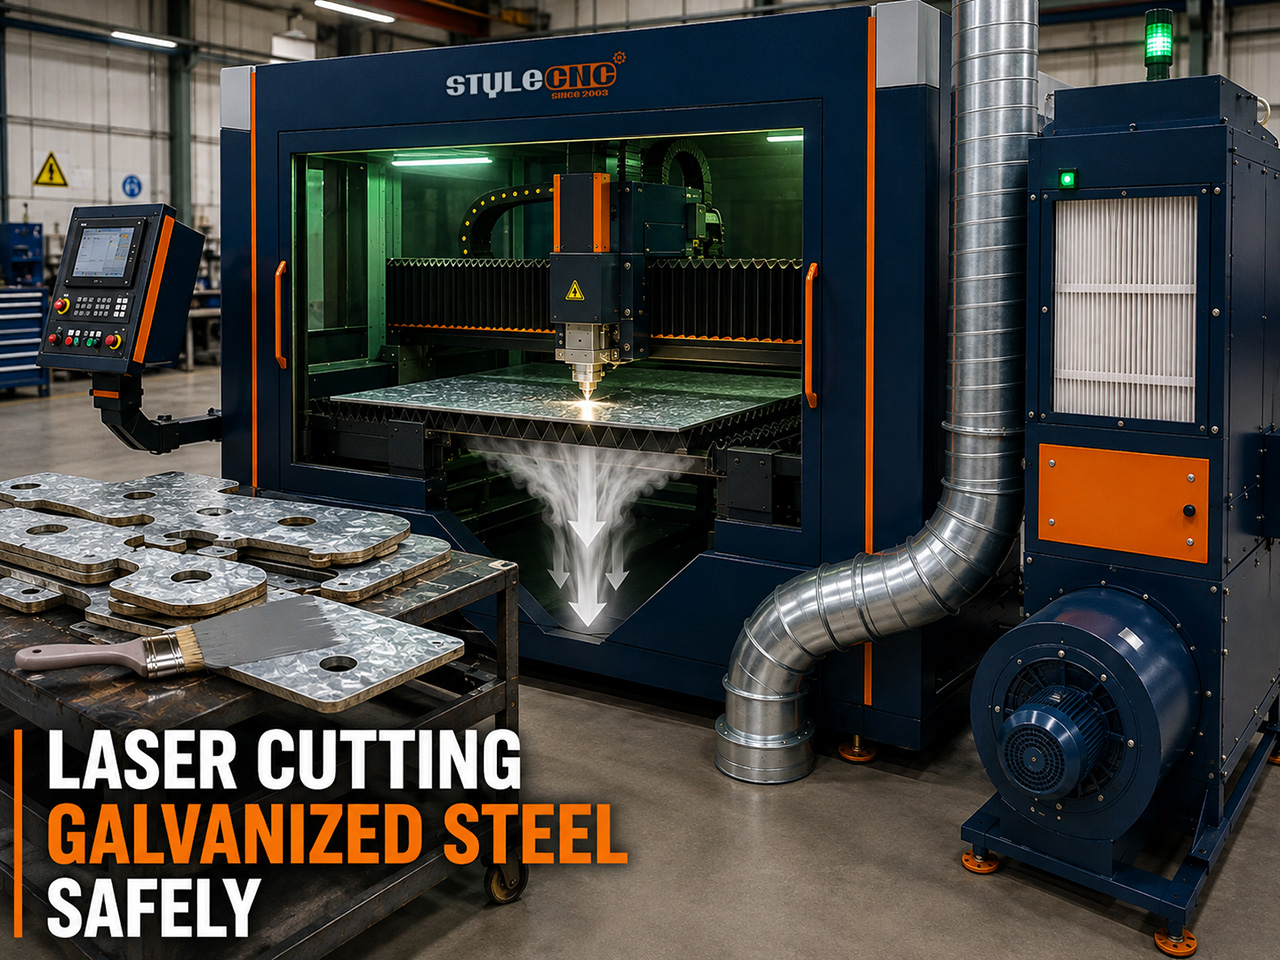
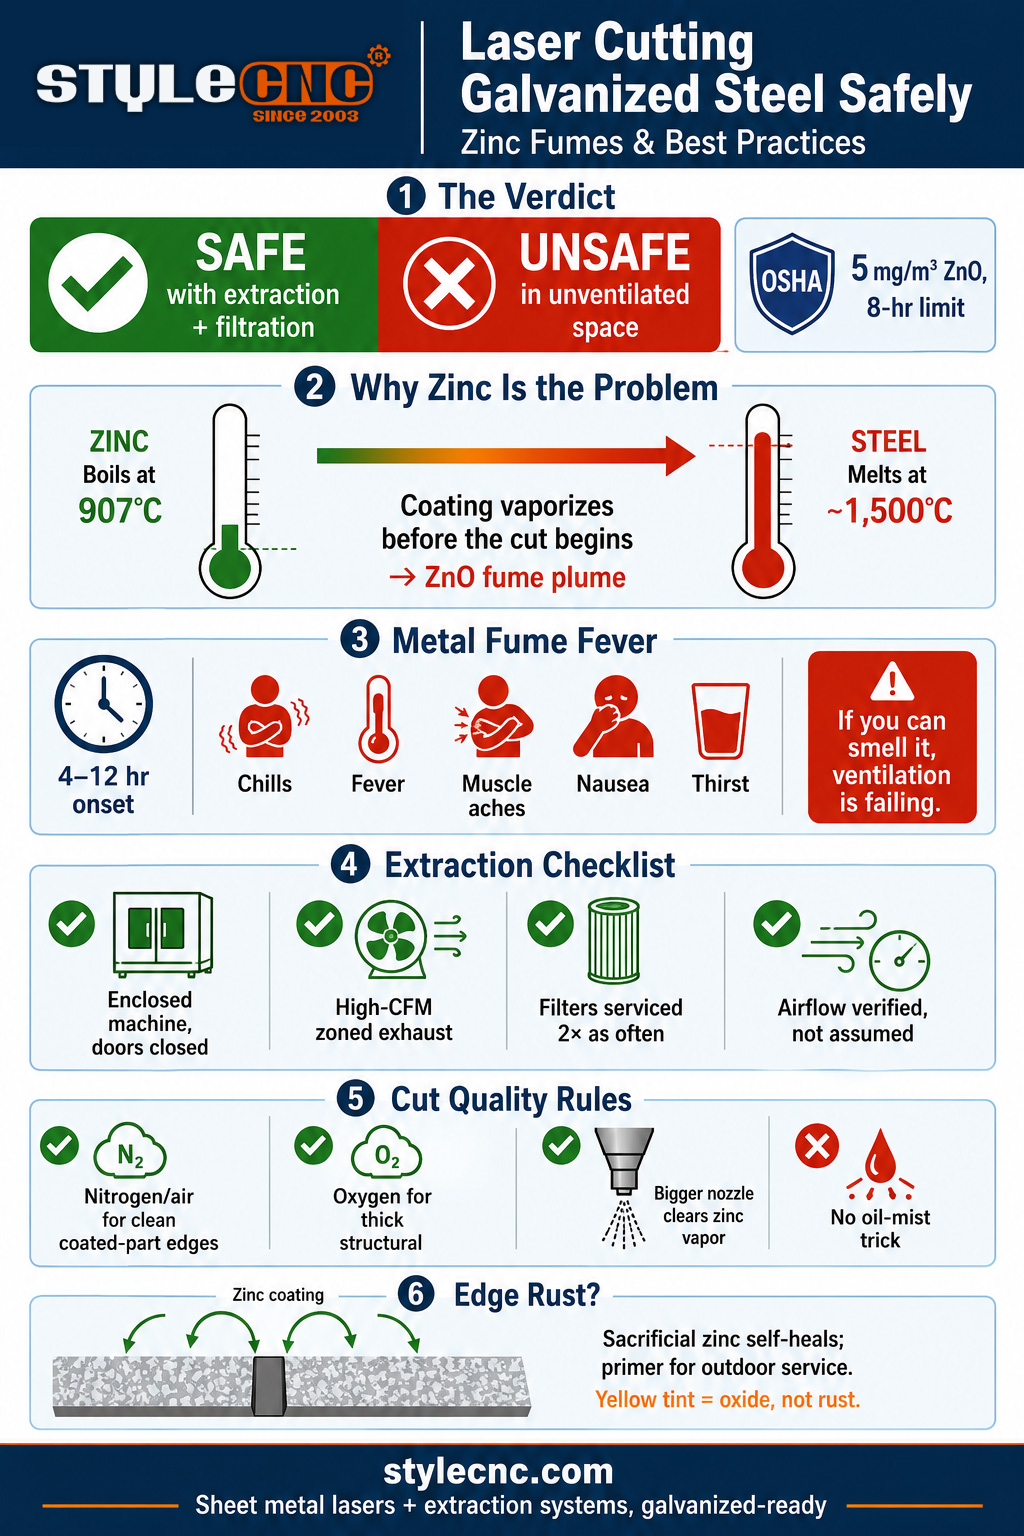
গ্যালভানাইজড স্টিল হলো সাধারণ কার্বন স্টিল যার উপর জিঙ্কের একটি পাতলা আবরণ থাকে, এবং বিমটি পৌঁছানোর সাথে সাথেই এই দুটি ধাতু আলাদা হয়ে যায়। জিঙ্ক প্রায় ৯০৭ ডিগ্রি সেলসিয়াস তাপমাত্রায় ফোটে, যা স্টিলের সম্পূর্ণ গলে যাওয়ার তাপমাত্রার চেয়েও অনেক কম। তাই মূল কাটা শুরু হওয়ার আগেই, কাটার স্থানের চারপাশের আবরণটি বাষ্পে পরিণত হয়, অক্সিজেনের সাথে বিক্রিয়া করে এবং সহায়ক গ্যাসের সাথে ভেসে সূক্ষ্ম সাদা জিঙ্ক অক্সাইড কণার একটি স্তম্ভ হিসেবে কাটার স্থান থেকে বেরিয়ে আসে।
ওই ধোঁয়ার কুণ্ডলীই হলো নিরাপত্তার পুরো বিষয়টি। ইস্পাতটি নিজে যেকোনো মৃদু ইস্পাতের মতোই কাটা যায়; কিন্তু এর বাষ্পীভূত প্রলেপটিই বায়ু চলাচলহীন কারখানাকে সাদা ধোঁয়ায় ভরিয়ে দেয় এবং কর্মীকে ঝুঁকিতে ফেলে। এই ধোঁয়ার সমস্যার সমাধান হলে, গ্যালভানাইজড ইস্পাতের কাজ একটি নিয়মিত ব্যাপার হয়ে দাঁড়াবে।
ধাতব ধোঁয়ার জ্বর: নামেই বিপদ
জিঙ্ক অক্সাইডের ধোঁয়া শ্বাস-প্রশ্বাসের মাধ্যমে গ্রহণ করলে মেটাল ফিউম ফিভার হয়, যে অসুস্থতাকে ওয়েল্ডাররা জিঙ্ক শেকস বা মানডে মর্নিং ফিভার বলে থাকেন। এর সংস্পর্শে আসার ৪ থেকে ১২ ঘণ্টা পর উপসর্গগুলো দেখা দেয়: কাঁপুনি, জ্বর, পেশিতে ব্যথা, বমি বমি ভাব এবং অস্বাভাবিক তৃষ্ণা, যা সাধারণত প্রায় একদিনের মধ্যে সেরে যায়। NIOSH-এর তথ্যমতে, বিচ্ছিন্নভাবে এর সংস্পর্শে এলে কোনো দীর্ঘমেয়াদী প্রভাবের কথা জানা যায়নি, তবে বারবার এর সংস্পর্শে আসা স্থায়ী শ্বাসতন্ত্রের সমস্যার কারণ হতে পারে।
নিয়ন্ত্রক সীমাটি সুনির্দিষ্ট: OSHA-এর মতে, ৮-ঘণ্টার শিফটের গড় হিসাবে জিঙ্ক অক্সাইড ধোঁয়ার অনুমোদিত সংস্পর্শ সীমা হলো প্রতি ঘনমিটারে ৫ মিলিগ্রাম এবং NIOSH-ও একই প্রস্তাবিত সীমা নির্ধারণ করেছে। শিল্পজুড়ে ব্যবহৃত এর বাস্তব প্রয়োগটি স্পষ্ট এবং কার্যকর: যদি আপনি ধোঁয়ার গন্ধ পান বা বাতাসে কুয়াশা দেখতে পান, তাহলে বুঝতে হবে নিষ্কাশন ব্যবস্থা অপর্যাপ্ত এবং সম্ভবত সীমাটি অতিক্রম করা হচ্ছে।
ধোঁয়া নিষ্কাশন: যে আবশ্যকতাটি উত্তর নির্ধারণ করে
পেশাগত স্বাস্থ্য বিষয়ক সাহিত্য থেকে শুরু করে যন্ত্র প্রস্তুতকারক পর্যন্ত, নিরাপত্তা সংক্রান্ত প্রশ্নের প্রতিটি বিশ্বাসযোগ্য উত্তর একই দিকে ইঙ্গিত করে: নিষ্কাশন এবং পরিস্রাবণই হলো নির্ণায়ক বিষয়। কাজের চেকলিস্ট:
✓ আবদ্ধ মেশিন, দরজা বন্ধএকটি আবদ্ধ স্থান ঘরের সমস্যা থেকে সৃষ্ট ধোঁয়ার কুণ্ডলীকে নালীর সমস্যায় পরিণত করে। ঘরের ভেতরে খোলা ফ্রেমে গ্যালভানাইজড পাইপ কাটার ফলেই অপারেটররা অসুস্থ হয়ে পড়ে।
✓ বেডের সাথে সামঞ্জস্যপূর্ণ উচ্চ-প্রবাহের নিষ্কাশন ব্যবস্থাএকটি বিশেষ উচ্চ-সিএফএম (CFM) নিষ্কাশন পাখা এবং ধুলো সংগ্রাহক ধোঁয়ার কুণ্ডলীকে আবদ্ধ স্থান থেকে বাইরে বের করে দেওয়ার আগেই নিচের দিকে টেনে বের করে দেয়। জোনভিত্তিক বা খণ্ডিত নিষ্কাশন ব্যবস্থা, যা হেড যেখানে কাটছে সেখানে সাকশনকে কেন্দ্রীভূত করে, তা ভারী গ্যালভানাইজড কাজের জন্য সবচেয়ে ভালো।
✓ দ্রুততর সময়সূচীতে পরিস্রাবণ পরিষেবা প্রদান করা হয়।জিঙ্ক অক্সাইডের কণা সূক্ষ্ম ও আঠালো এবং এটি মাইল্ড স্টিলের ধূলিকণার তুলনায় প্রায় দ্বিগুণ দ্রুত ফিল্টার নোংরা করে। একটি আটকে যাওয়া ফিল্টার নীরবে একটি নিয়মসম্মত সিস্টেমকে নিয়মবহির্ভূত করে তোলে, তাই গ্যালভানাইজড কাজের জন্য পরিদর্শনের ব্যবধান শুধুমাত্র স্টিলের কাজের সময়সূচির চেয়ে আরও সংক্ষিপ্ত হওয়া উচিত।
✓ বায়ুপ্রবাহ যাচাই করা হয়েছে, অনুমান করা হয়নিগন্ধ ও ধোঁয়াশা পরীক্ষা হলো দৈনন্দিন যাচাই; যেসব কারখানায় বিপুল পরিমাণে গ্যালভানাইজড গ্যাস ব্যবহার করা হয়, সেখানে ৫ মিলিগ্রাম/ঘনমিটার সীমার বিপরীতে পর্যায়ক্রমিক বায়ু পর্যবেক্ষণ হলো আনুষ্ঠানিক ব্যবস্থা।
মেশিনের দিক থেকে, STYLECNC লেজার সিস্টেমগুলি এর সাথে যুক্ত হয় লেজার কাটিং মেশিনের জন্য নিষ্কাশন পাখা এবং ধুলো সংগ্রাহক ঠিক এই কর্তব্যের জন্যই, এবং লেজার কাটার নিরাপত্তা নির্দেশিকা ধোঁয়া ব্যবস্থাপনার সম্পূর্ণ অপারেটিং চেকলিস্টটি এতে অন্তর্ভুক্ত রয়েছে।
নিষ্কাশন যে কারণে লাভজনক, তার আরও একটি কারণ হলো: জিঙ্কের গুঁড়ো বিদ্যুৎ পরিবাহী এবং ক্ষয়কারী। সংগ্রহ না করা হলে, এটি কন্ট্রোল ক্যাবিনেটে জমা হয় এবং সার্কিট বোর্ডের মধ্যে সংযোগ স্থাপন করে, কাটিং লেন্সের উপর একটি আস্তরণ তৈরি করে যা শোষিত তাপে ফেটে যায়, এবং গতিশীল যন্ত্রাংশগুলোকে ক্ষয় করে ফেলে। ধোঁয়া ব্যবস্থাপনা অপারেটরের পাশাপাশি মেশিনকেও সুরক্ষিত রাখে।
গ্যালভানাইজড শিটের জন্য কাটিং প্যারামিটার এবং সহায়ক গ্যাস
গ্যালভানাইজড আবরণের গুণগত সমস্যার মূল কারণ হলো সেই একই নিম্ন-স্ফুটনাঙ্কের জিঙ্ক: যেমন—কার্ফের কাছে ছিটানো প্রলেপ, তলার ময়লা এবং কিনারা বরাবর আবরণের উঠে যাওয়া। এর প্রতিকারমূলক ব্যবস্থাগুলো নির্দিষ্ট মাপকাঠি-স্তরের।
✓ ফলাফলের মাধ্যমে গ্যাসকে সহায়তা করুনযেসব অংশ দেখা যাবে বা পাউডার-কোটেড করা হবে, সেগুলোর জন্য নাইট্রোজেন বা উচ্চ-চাপের বাতাস সবচেয়ে পরিষ্কার এবং ন্যূনতম অক্সাইডযুক্ত প্রান্ত দেয়; কাটা পৃষ্ঠে একটি স্বাভাবিক হলদে-বাদামী আভা আশা করা যায়। অক্সিজেন মোটা শিট দ্রুত এবং সস্তায় কাটে, তবে এর বিনিময়ে প্রান্তে বেশি অক্সাইড জমে। উভয়ই ব্যবহারযোগ্য; অংশটির পরবর্তী প্রক্রিয়া অনুযায়ী নির্বাচন করুন।
✓ বাষ্পের ভারের জন্য বড় নজলপ্রায় ১.৫ থেকে ২.৫ মিমি আকারের, পুরুত্ব অনুযায়ী বড় করা নজলগুলো, কার্তুজের খাঁজ থেকে জিঙ্ক বাষ্প পরিষ্কার করার জন্য প্রয়োজনীয় গ্যাসের পরিমাণ সঞ্চালন করে, যাতে তা স্প্যাটার ও ড্রস হিসেবে পুনরায় জমা না হয়।
✓ গতিই আপনার বন্ধুউচ্চ শক্তিতে দ্রুত কাটলে তাপ ছড়ানোর সুযোগ কম পায়, যা সরাসরি জিঙ্কের খোসা ওঠা এবং প্রান্ত বরাবর পোড়া আবরণের পরিমাণ কমিয়ে দেয়। এই উপাদানের ক্ষেত্রে ধীর ও সতর্ক চালনার চেয়ে দ্রুত ও পরিষ্কার চালনা অনেক বেশি কার্যকর।
✗ তেল-কুয়াশার কৌশলটি এড়িয়ে চলুন।কিছু অপারেটর স্প্যাটার আটকে যাওয়া বন্ধ করতে শিটের উপর তেল স্প্রে করেন। এটি স্প্যাটারের ক্ষেত্রে কাজ করলেও অন্য সব জায়গায় ব্যাকফায়ার ঘটায়, যা ধোঁয়ার পরিমাণ বাড়িয়ে দেয় এবং লেন্সকে দূষিত করে। সঠিক গ্যাস সেটিংস এবং ভালো নজল এই একই সমস্যার পরিষ্কার সমাধান করে।
লেজার-কাট গ্যালভানাইজড প্রান্তগুলিতে কি মরিচা ধরবে?
যেখানে বিমটি আবরণটি সরিয়ে দিয়েছে, সেই কাটা প্রান্তটি তখন খালি ইস্পাত হয়ে যায়, কিন্তু দুটি জিনিস এটিকে রক্ষা করে। জিঙ্ক ক্ষয়প্রাপ্ত হয়ে ক্ষয়প্রাপ্ত হয়, তাই এর চারপাশের অক্ষত আবরণটি তড়িৎ-রাসায়নিকভাবে উন্মুক্ত সরু অংশটিকে রক্ষা করে এবং কাটা রেখাটিকে আংশিকভাবে সারিয়ে তোলে। অভ্যন্তরীণ এবং সুরক্ষিত স্থানে ব্যবহারের জন্য, প্রান্তটি সাধারণত এভাবেই ভালোভাবে কাজ করে এবং এর হলদে-বাদামী অক্সাইডের আভাটি কেবল বাহ্যিক সৌন্দর্যগত, এটি কোনো ত্রুটির লক্ষণ নয়।
বহিরাঙ্গন, সামুদ্রিক বা উচ্চ-আর্দ্রতার পরিবেশে ব্যবহারের জন্য সুরক্ষা স্তরটি পুনরুদ্ধার করুন: কাটা প্রান্তগুলিতে জিঙ্ক-সমৃদ্ধ প্রাইমার ব্রাশ বা স্প্রে করুন, অথবা ফিনিশিং প্রক্রিয়ার অংশ হিসেবে কাটার পরে টাচ-আপ করার নির্দেশ দিন। যে অংশগুলি পাউডার কোট করার জন্য প্রস্তুত, সেগুলি কোটিং সিস্টেম থেকেই সুরক্ষা ফিরে পায়, আর একারণেই কোটিং করা কাজের জন্য আরও পরিষ্কার নাইট্রোজেন বা এয়ার এজ বেছে নেওয়া যুক্তিযুক্ত।
গ্যালভানাইজড কাজের জন্য সঠিক মেশিন সেটআপ
গ্যালভানাইজড শিট হলো মূল ক্ষেত্র। শীট ধাতু লেজার কর্তনকারী শ্রেণী: পাতলা থেকে মাঝারি গেজ পরিসরের আবদ্ধ ফাইবার লেজার প্ল্যাটফর্ম, যেখানে ডাক্টিং, এনক্লোজার এবং প্যানেলের কাজ থাকে, এবং যা এমন নিষ্কাশন ও পরিস্রাবণ সার্কিট দিয়ে কনফিগার করা থাকে যা সুরক্ষার উত্তরকে হ্যাঁ করে তোলে। পাঠান STYLECNC গ্যালভানাইজড উৎপাদনের কাটিংয়ের মান এবং বায়ুর গুণমান উভয় দিকই নিশ্চিত করে এমন একটি কনফিগারেশনের জন্য আপনার গেজ, মাসিক উৎপাদনের পরিমাণ এবং কারখানার বায়ুচলাচল ব্যবস্থাকে সমন্বয় করুন।
সচরাচর জিজ্ঞাস্য
গ্যালভানাইজড স্টিল কি লেজার দিয়ে কাটা যায়?
হ্যাঁ, নিয়মিতভাবেই। এইচভিএসি (HVAC), এনক্লোজার, অটোমোটিভ এবং কৃষি উৎপাদন শিল্পে ফাইবার লেজার দিয়ে গ্যালভানাইজড শিট কাটা হয়। স্টিলের মূল স্তরটি সাধারণ মাইল্ড স্টিলের মতোই কাটা যায়; তবে জিঙ্কের প্রলেপটিই হলো জটিলতার কারণ, যা বাষ্পীভূত হয়ে জিঙ্ক অক্সাইডের ধোঁয়া তৈরি করে এবং এই ধোঁয়া মেশিনের নিষ্কাশন ব্যবস্থার মাধ্যমে অবশ্যই সংগ্রহ করতে হয়। ধোঁয়া নিষ্কাশন ব্যবস্থাযুক্ত একটি আবদ্ধ মেশিনে এটি একটি সাধারণ কাজ। নিষ্কাশন ব্যবস্থা না থাকলে, এটিই একমাত্র সাধারণ উপাদান যা একজন অপারেটরকে সত্যিই অসুস্থ করে তুলতে পারে।
জিঙ্কের ধোঁয়া আপনার কী ক্ষতি করে?
শ্বাসগ্রহণের মাধ্যমে জিঙ্ক অক্সাইড শরীরে প্রবেশ করলে মেটাল ফিউম ফিভার হয়: এর লক্ষণগুলো হলো কাঁপুনি, জ্বর, পেশীতে ব্যথা, বমি বমি ভাব এবং তীব্র তৃষ্ণা। এই লক্ষণগুলো সংস্পর্শে আসার ৪ থেকে ১২ ঘণ্টা পর দেখা দেয় এবং প্রায় একদিনের মধ্যে সেরে যায়। NIOSH-এর তথ্যমতে, একবার এমন ঘটলে দীর্ঘমেয়াদী কোনো ক্ষতির কথা জানা নেই, কিন্তু বারবার এর সংস্পর্শে আসা দীর্ঘস্থায়ী শ্বাসতন্ত্রের সমস্যার কারণ হতে পারে। OSHA-এর নির্ধারিত সংস্পর্শের সীমা হলো ৮ ঘণ্টার গড় হিসাবে প্রতি ঘনমিটারে ৫ মিলিগ্রাম জিঙ্ক অক্সাইডের ধোঁয়া, এবং এক্ষেত্রে ব্যবহারিক নিয়মটি আরও কঠোর: যদি এর গন্ধ পান, তবে বায়ুচলাচল ব্যবস্থা ঠিক করুন।
গ্যালভানাইজড স্টিলের জন্য কোন সহায়ক গ্যাসটি সবচেয়ে ভালো?
যন্ত্রাংশটির গন্তব্য অনুযায়ী নির্বাচন করুন। নাইট্রোজেন বা উচ্চ-চাপের সংকুচিত বায়ু ন্যূনতম অক্সাইড সহ সবচেয়ে পরিষ্কার প্রান্ত দেয়, যা দৃশ্যমান অংশ এবং পাউডার কোট করার জন্য উপযুক্ত; এর ফলে যে হলদে-বাদামী আভা তৈরি হয় তা স্বাভাবিক। অক্সিজেন মোটা গ্যালভানাইজড ধাতু দ্রুত এবং সস্তায় কাটে, তবে এর প্রান্তে বেশি অক্সাইড তৈরি হয়, যা কাঠামোগত কাজের জন্য ভালো। উভয় ক্ষেত্রেই, সাধারণ স্টিলের চেয়ে বড় নজল ব্যবহার করুন, কারণ জিঙ্কের বাষ্প পরিষ্কার করাই স্প্যাটার এবং ড্রস প্রতিরোধ করে।
লেজার কাটিং করে গ্যালভানাইজ করা কিনারাগুলোতে কি মরিচা ধরে?
খালি ইস্পাতের ধার দেখে যতটা মনে হয়, তার চেয়ে ধীর। জিঙ্ক আত্মত্যাগের মাধ্যমে সুরক্ষা দেয়, তাই কাটার পাশের অক্ষত আবরণটি তড়িৎ-রাসায়নিকভাবে উন্মুক্ত সরু অংশটিকে রক্ষা করে, এবং ঘরের ভেতরে বা সুরক্ষিত স্থানে থাকা অংশগুলো সাধারণত এভাবেই ভালোভাবে কাজ করে। বাইরের বা আর্দ্র পরিবেশে ব্যবহারের জন্য, কাটা ধারগুলোতে জিঙ্ক-সমৃদ্ধ প্রাইমার লাগিয়ে নিন অথবা পরবর্তী কোটিং সিস্টেমের ওপর নির্ভর করুন। নাইট্রোজেন বা এয়ার কাটে যে হলুদ বিবর্ণতা দেখা যায়, তা হলো পৃষ্ঠীয় অক্সাইড, মরিচা নয় এবং এটি কোনো ত্রুটিও নয়।
বিশেষ বায়ুচলাচলের প্রয়োজন আছে, নাকি দোকানের বাতাসই যথেষ্ট?
উচ্চ উৎপাদন পরিমাণে গ্যালভানাইজড পণ্যের জন্য সাধারণ শপ ভেন্টিলেশন সাধারণত যথেষ্ট নয়; বিভিন্ন প্রস্তুতকারক এবং নিরাপত্তা সংক্রান্ত নির্দেশিকায় সর্বসম্মত মত হলো, একটি আবদ্ধ মেশিনে একটি বিশেষ নিষ্কাশন ও পরিস্রাবণ ব্যবস্থা থাকা উচিত। জিঙ্ক অক্সাইডের কণা মাইল্ড স্টিলের ধূলিকণার চেয়ে প্রায় দ্বিগুণ দ্রুত ফিল্টার আটকে দেয়, তাই যেসব কারখানায় গ্যালভানাইজড পণ্যের কাজ বেশি হয়, সেখানে ফিল্টার রক্ষণাবেক্ষণের ব্যবধান আরও কম হওয়া প্রয়োজন। আবদ্ধ স্থান বন্ধ, নিষ্কাশন ব্যবস্থা চালু, ফিল্টার পরিষ্কার, কোনো গন্ধ নেই: এটাই হলো পরিচালনার আদর্শ মান।
তলদেশের সরুরেখা
গ্যালভানাইজড স্টিল লেজার কাটিংয়ের নিরাপত্তা উপাদানটির কোনো বৈশিষ্ট্য নয়; এটি মেশিনের বিন্যাসের উপর নির্ভরশীল। প্রতিবারই জিঙ্ক বাষ্পীভূত হয়, ধাতব ধোঁয়ার জ্বর একটি বাস্তব সমস্যা, এবং OSHA-এর নির্ধারিত সীমা সুনির্দিষ্ট। উচ্চ-প্রবাহ নিষ্কাশন, নতুন ফিল্টার এবং গন্ধহীনতার মানসম্পন্ন একটি আবদ্ধ মেশিন গ্যালভানাইজড স্টিলকে একটি নিয়মিত ব্যবহৃত উপাদানে পরিণত করে। এর সাথে সঠিক গ্যাস, একটি বড় নজল, উপযুক্ত গতি এবং যেখানে কাজের পরিবেশের প্রয়োজন সেখানে জিঙ্ক-সমৃদ্ধ প্রাইমার ব্যবহার করলে, অপারেটর এবং যন্ত্রাংশ উভয়ই অক্ষত থাকে।
STYLECNC কনফিগার করে শীট মেটাল ফাইবার লেজার সাথে নিষ্কাশন এবং ধুলো সংগ্রহ ব্যবস্থা গ্যালভানাইজড কাজের জন্য প্রয়োজন। আপনার গেজ এবং পরিমাণের সাথে মিলিয়ে একটি গ্যালভানাইজড-প্রস্তুত কনফিগারেশনের জন্য আমাদের টিমকে জিজ্ঞাসা করুন।