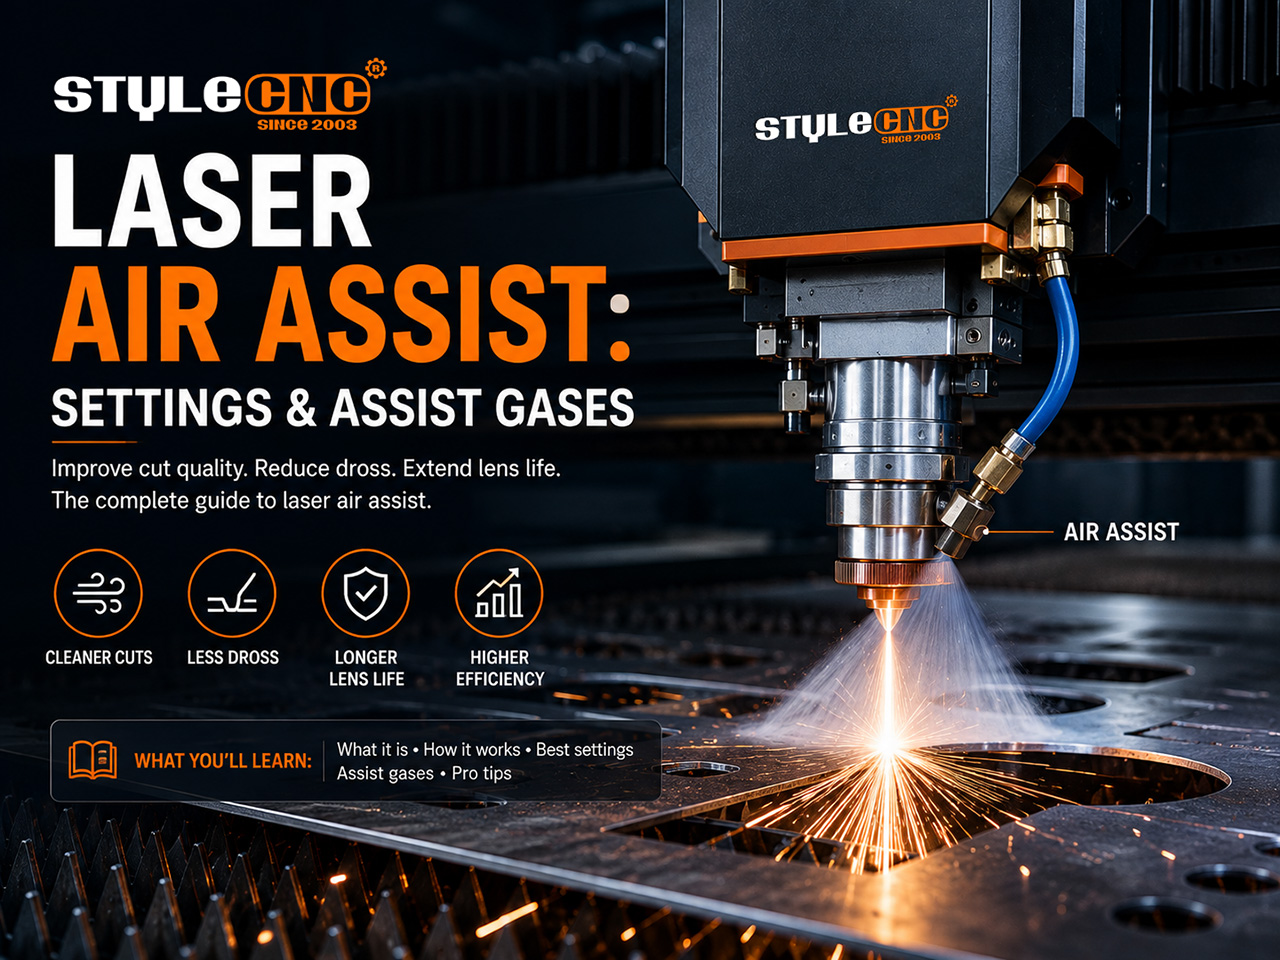
বেশিরভাগ পাওয়ার আপগ্রেডের চেয়ে একটি সাধারণ পাম্প এবং কিছুটা টিউবিং কাটার মান অনেক বেশি উন্নত করে। এই নির্দেশিকাটি ব্যাখ্যা করে যে এয়ারফ্লো কী কাজ করে, কোন গ্যাস কোন উপাদানের জন্য উপযুক্ত এবং কী পরিমাণ চাপ থেকে কাজ শুরু করতে হবে।
এয়ার অ্যাসিস্ট আসলে কী করে
জেটটি একই সাথে ৪টি কাজ করে। এটি কাটা স্থান থেকে ধোঁয়া এবং গলিত ধ্বংসাবশেষ বাইরে বের করে দেয়, যাতে রশ্মিটি মাঝ-আকাশে শোষিত না হয়, এবং ছোট শিখাগুলোকে বড় হওয়ার আগেই নিভিয়ে দেয়।
এটি অপটিক্সের সামনে একটি চলমান ঢালও তৈরি করে। গরম লেন্সে জমে যাওয়া অবশিষ্টাংশ প্রতিহত হয়, আর একারণেই প্রতিটি গুরুত্বপূর্ণ ডিভাইসে অ্যাসিস্ট স্ট্যান্ডার্ড হিসেবে থাকে। CO2 লেজারের কাটিয়া মেশিন.
এমনকি হালকা কাজের জন্যও লেজার খোদাই মেশিন সুবিধা। একটি মৃদু প্রবাহ খোদাই করা কাজের উপর ধূসর কুয়াশার আস্তরণ জমতে বাধা দেয় এবং লেন্স পরিষ্কার করার ব্যবধানকে বহুগুণ বাড়িয়ে দেয়।
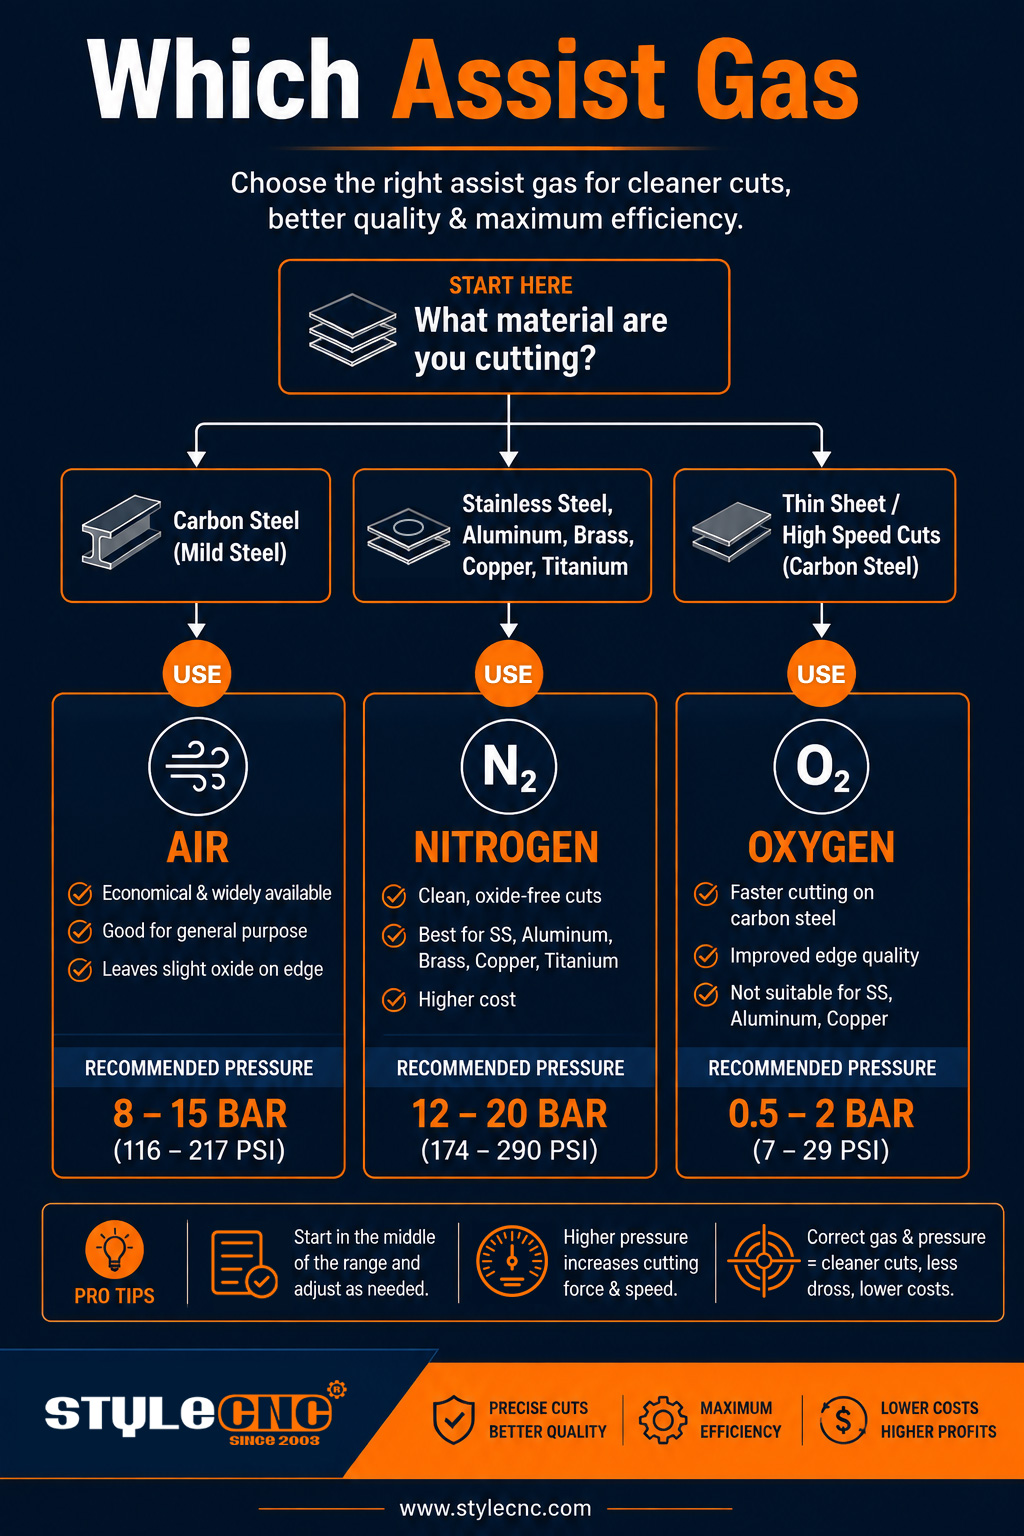
বায়ু, নাইট্রোজেন বা অক্সিজেন: সহায়ক গ্যাস নির্বাচন
অক্সিজেন মৃদু ইস্পাতে একটি তাপোৎপাদী বিক্রিয়া ঘটায়, তাই শিখাটি কাটার কাজটিও আংশিকভাবে করে। এটি পুরু পাতের জন্য একটি পছন্দের বিকল্প, তবে এর অসুবিধা হলো এর কিনারায় অক্সাইড জমে, যা ঝালাই বা পাউডার কোটিং করার আগে পরিষ্কার করার প্রয়োজন হয়।
নাইট্রোজেন নিষ্ক্রিয় এবং স্টেইনলেস স্টিল ও অ্যালুমিনিয়ামের উপর একটি উজ্জ্বল, অনাবৃত প্রান্ত তৈরি করে। এটি উচ্চ চাপে এবং উচ্চ খরচে চলে, আর ঠিক এই শূন্যস্থানটিই এখন শুষ্ক সংকুচিত বায়ু পূরণ করে। ফাইবার লেজার কাটার মেশিন.
বাতাসে ইতিমধ্যেই প্রায় ৭৮ শতাংশ নাইট্রোজেন থাকে। ‘দ্য ফ্যাব্রিকেটর’-এর শিল্প বিশ্লেষণ অনুযায়ী, নাইট্রোজেনের ১০-এর তুলনায় এয়ার-কাট এজ-এর মান প্রায় ৮, যা গ্যাস খরচের একটি ভগ্নাংশেই বেশিরভাগ যন্ত্রাংশের জন্য যথেষ্ট গ্রহণযোগ্য।
উপাদান অনুযায়ী চাপ নির্ধারণের সারণী
নিচের উইন্ডোগুলো থেকে শুরু করুন, তারপর কের্ফের দিকে নজর রেখে ছোট ছোট ধাপে অ্যাডজাস্ট করুন। প্রেশার কাটিং হেডে পরিমাপ করতে হবে, কারখানার অন্য প্রান্তে থাকা কোনো কম্প্রেসারে নয়।
| উপকরণ এবং পরিচালনা | গ্যাস | শুরুর চাপ | ব্যবহারিক প্রভাব |
| মাপা | গ্যাসের ধরন | বার (১ বার প্রায় ১৪.৫ পিএসআই-এর সমান) | খাঁজে জেটটি যা করে |
| কাঠ খোদাই | বায়ু, কম প্রবাহ | 0.2-0.5 | ছাইয়ের দাগ না ছড়িয়ে লেন্সকে ধোঁয়া থেকে মুক্ত রাখে। |
| প্লাইউড এবং এমডিএফ কাটা | বাতাস | 1-2.5 | রেজিনের ধোঁয়া পরিষ্কার করে এবং হঠাৎ জ্বলে ওঠা আগুন নিভিয়ে দেয়। |
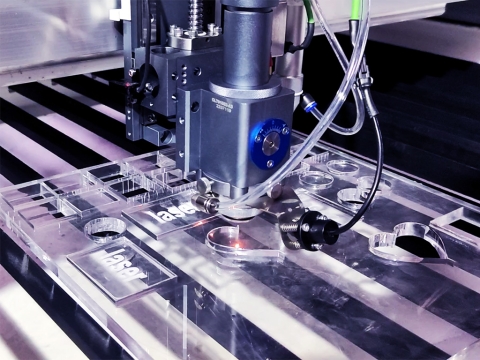
| এক্রাইলিক কাটিং | বায়ু, ন্যূনতম | 0.1-0.3 | আগুনে পালিশ করা প্রান্তটি অক্ষুণ্ণ রাখে |
| চামড়া এবং কাপড়ের কাজ | বায়ু, কম প্রবাহ | 0.2-0.4 | ডিজাইনের চারপাশে পোড়া দাগ প্রতিরোধ করে |
| হালকা ইস্পাত কাটা | অক্সিজেন | 0.4-0.8 | গতি এবং পুরুত্বের জন্য তাপোৎপাদী বুস্ট |
| স্টেইনলেস স্টিল কাটিং | নাইট্রোজেন | 10-16 | ঝালাই করার জন্য প্রস্তুত উজ্জ্বল, অক্সাইড-মুক্ত প্রান্ত। |
| অ্যালুমিনিয়াম কাটা | নাইট্রোজেন বা শুষ্ক বায়ু | 8-14 | বুর এবং প্রান্তের অক্সাইড নিয়ন্ত্রণ করে |
| পাতলা মৃদু ইস্পাত, উচ্চ গতি | শুষ্ক সংকুচিত বাতাস | 6-10 | অনেক কম খরচে প্রায়-নাইট্রোজেন মানের গুণমান |
শখের ডায়োড পাম্পের ক্ষমতা চাপের পরিবর্তে প্রবাহের উপর ভিত্তি করে নির্ধারণ করা হয়; প্রতি মিনিটে ১০ থেকে ৩০ লিটার প্রবাহ বেশিরভাগ ডেস্কটপ কাজের জন্য যথেষ্ট। নজলের ব্যাস সবকিছু বদলে দেয়, তাই টিউনিং করার সময় এটিকে স্থির রাখুন।
মনে রাখার মতো গুরুত্বপূর্ণ সংখ্যা
• সংকুচিত বাতাসে প্রায় ৭৮ শতাংশ নাইট্রোজেন থাকে, যে কারণে শুষ্ক কারখানার বাতাস গুণমানের দিক থেকে বোতলজাত গ্যাসের এত কাছাকাছি অবস্থান করে।
• ডেস্কটপ পাম্পের প্রবাহের হার প্রতি মিনিটে ১০ থেকে ৩০ লিটার; ডায়োড পর্যায়ে, গেজ চাপের চেয়ে স্থির প্রবাহ বেশি গুরুত্বপূর্ণ।
• স্টেইনলেস স্টিলে নাইট্রোজেন কাটিংয়ের জন্য সাধারণত ১০ থেকে ১৬ বার চাপ প্রয়োজন হয়, তাই ফিটিংস এবং হোস অবশ্যই সেই অনুযায়ী রেট করা হতে হবে।
• মৃদু ইস্পাতে অক্সিজেনের চাপ ১ বারের নিচে থাকে; অতিরিক্ত চাপ কাটার গতি বাড়ানোর পরিবর্তে খাঁজকে প্রশস্ত করে।
• CAGI দ্বারা প্রকাশিত বায়ু বিশুদ্ধতা বিষয়ক শ্রেণিবিভাগগুলো একটি বায়ু সরবরাহ আসলে কতটা শুষ্ক ও তেলমুক্ত, সে সম্পর্কে একটি সাধারণ ধারণা দেয়।
• নজল ঠিকমতো না বসলে, কোনো গেজে সমস্যা ধরা পড়ার আগেই জেটের অর্ধেক নষ্ট হয়ে যেতে পারে।
এয়ারলাইনটি সঠিকভাবে সেট আপ করা
নজল থেকে উল্টো দিকে কাজ করুন। মেশিনে একটি রেগুলেটর ও গেজ, তেলের কুয়াশা আটকানোর জন্য একটি কোয়েলেসিং ফিল্টার এবং উভয়ের সামনে একটি রেফ্রিজারেটেড ড্রায়ার লাগান; পানি ও তেল হলো অপটিক্স নষ্ট করার সবচেয়ে দ্রুত দুটি উপায়।
যেকোনো হেড ক্র্যাশ বা মিরর ওয়ার্কের পর টেপ শটের সাহায্যে বিমটিকে নজল বোরের কেন্দ্রে আনুন। যে জেটটি গলিত পদার্থকে পাশ দিয়ে ঠেলে দেয়, তা একটি পরিষ্কার দেয়াল এবং একটি ড্রোস-বোঝাই দেয়াল তৈরি করে।
অ্যাসিস্ট কার্ফ থেকে ধোঁয়া বের করে দেয়, কিন্তু ক্যাবিনেট থেকে এটিকে সরানোর জন্য কিছু একটার প্রয়োজন হয়। এয়ারলাইনটিকে একটি ফিল্টারযুক্ত ফিল্টারের সাথে যুক্ত করুন। ধোঁয়া নিষ্কাশনকারী বিশেষ করে প্লাস্টিকের ক্ষেত্রে; প্রশ্নটি হলো অ্যাক্রিলিক কাটা বিষাক্ত কিনা বিষয়টি ঠিক এই নিষ্কাশনের উপরই নির্ভর করে।
আপনার ব্যবহৃত উপকরণের জন্য উপযুক্ত মানের একটি অগ্নি নির্বাপক যন্ত্র হাতের কাছে রাখুন এবং কোনো লেজার চালু রেখে অযত্নে ফেলে যাওয়ার আগে NFPA-এর অগ্নি নিরাপত্তা নির্দেশিকা অনুসরণ করুন; বায়ুপ্রবাহ হঠাৎ করে জ্বলে ওঠা আগুন কমায়, কিন্তু তা পুরোপুরি বন্ধ করে না।
অপারেটররা আসলে যে প্রশ্নগুলো জিজ্ঞাসা করেন
আমার কি সত্যিই একটি পাম্পের প্রয়োজন আছে? 10W ডায়োড খোদাইকারী?
খোদাই করার জন্য এটি ছাড়াই কাজ চালিয়ে নেওয়া যায়, কিন্তু এর ফলে লেন্সে দাগ পড়ে এবং আঠালো কাঠে আগুন লাগার ঝুঁকি বেড়ে যায়। একটি ছোট পাম্পের দাম একটি নতুন লেন্সের চেয়েও কম এবং এটি কাটার মান তাৎক্ষণিকভাবে উন্নত করে।
পাম্প আপগ্রেড করার পর আমার অ্যাক্রিলিকের কিনারা কেন ঘোলাটে হয়ে গেল?
শক্তিশালী প্রবাহ গলিত পদার্থকে স্বতঃস্ফূর্তভাবে মসৃণ হওয়ার আগেই ঠান্ডা করে দেয়, ফলে তুষার জমে যায়। স্বচ্ছ চাদরের জন্য চাপ ০.১ থেকে ০.৩ বারের দিকে নামিয়ে আনুন, যা একটি বিশেষায়িত নিম্ন-বায়ু পদ্ধতির মতোই। অ্যাক্রিলিক লেজার কাটিং মেশিন পলিশ পাসের জন্য প্রোফাইল ব্যবহার।
ফাইবার কাটার কি নাইট্রোজেনের পরিবর্তে শপ এয়ার দিয়ে চালানো যায়?
মৃদু ইস্পাত এবং অ্যালুমিনিয়ামের অনেক কাজের জন্য, হ্যাঁ, তবে শর্ত হলো সরবরাহকৃত গ্যাস শুষ্ক এবং তেল-ফিল্টার করা হতে হবে। বাহ্যিক সৌন্দর্যবর্ধক স্টেইনলেস স্টিল এবং ঝালাইয়ের জন্য প্রস্তুত প্রান্তের ক্ষেত্রে এখনও নাইট্রোজেনই বেশি উপযোগী, তাই বেশিরভাগ কারখানায় উভয় ধরনের গ্যাসেরই সংযোগ থাকে এবং কাজ অনুযায়ী একটির বদলে অন্যটি ব্যবহার করা হয়।
সাধারণ ভুল যা জেটের কার্যকারিতা কমিয়ে দেয়
• প্রতিটি উপাদান ও কার্যক্রমের জন্য একটিই চাপ প্রয়োগ করা।
• উচ্চ প্রবাহে অ্যাক্রিলিক ব্লাস্ট করার ফলে শিখা-পালিশ করা প্রান্তটি নষ্ট হয়ে যায়।
• আর্দ্র, তৈলাক্ত বাতাস সরাসরি কাটিং হেডে প্রবেশ করানো।
• নজলের কেন্দ্রিকতা উপেক্ষা করা হয়, ফলে জেটটি গলিত পদার্থকে কের্ফের এক দেওয়ালে ঠেলে দেয়।
• স্টেইনলেস স্টিলের জন্য অক্সিজেন বেছে নেওয়ার পর এর কিনারাটি কালো হয়ে গেল দেখে অবাক হচ্ছি।
• কম্প্রেসার ছোট আকারের হওয়ায়, একটি শিটের মাঝ বরাবর চাপ কমে যায়।
• খোদাই করার জন্য অ্যাসিস্ট বন্ধ করে দেওয়া এবং অবশিষ্টাংশকে লেন্স ঘোলা করতে দেওয়া।
• কাটিং হেডের পরিবর্তে কম্প্রেসারে চাপ পরিমাপ করা।
এয়ার অ্যাসিস্ট সেটআপ চেকলিস্ট
✓ প্রতিটি কাজের আগে উপকরণের সাথে গ্যাস এবং প্রারম্ভিক চাপ মিলিয়ে নিন।
✓ হেডের সামনে একটি রেফ্রিজারেটেড ড্রায়ার এবং কোয়েলেসিং ফিল্টার লাগান।
✓ যেকোনো দুর্ঘটনার পর টেপ শটের সাহায্যে নজলের কেন্দ্রিকতা যাচাই করুন।
✓ আপনার মেশিনের ম্যানুয়ালে উল্লেখিত দূরত্ব নিশ্চিত করুন।
✓ হাতের কাছে একটি অগ্নি নির্বাপক যন্ত্র রেখে নতুন কোনো উপকরণের প্রথম কাটা দেখুন।
✓ সেটিংস শিটে গতি এবং শক্তির পাশে চাপ লিপিবদ্ধ করুন।
✓ নির্ধারিত সময়সূচী অনুযায়ী কম্প্রেসার ট্যাঙ্ক খালি করুন এবং ফিল্টার এলিমেন্টগুলি পরিবর্তন করুন।
সচরাচর জিজ্ঞাস্য
বড় কম্প্রেসার কি সবসময়ই ভালো?
না। হেডটি কেবল নজল যতটুকু যেতে দেয় ততটুকুই বাতাস পাঠায়, তাই একটি বড় আকারের কম্প্রেসার সাধারণত কম ঘন ঘন চালু-বন্ধ হয়। আপনার সর্বোচ্চ কার্যকরী চাপে এবং তার সাথে কিছুটা অতিরিক্ত চাপ রেখে স্থিতিশীল সরবরাহ নিশ্চিত করার জন্য কম্প্রেসারের আকার ঠিক করুন, তারপর সেই সাশ্রয় করা অর্থ শুকানো এবং পরিস্রাবণের জন্য ব্যয় করুন, যা লেন্সের ক্ষেত্রে অনেক বেশি গুরুত্বপূর্ণ।
৩ মিমি প্লাইউড কাটার জন্য কী পরিমাণ চাপ প্রয়োগ করতে হয়?
প্রায় ১ থেকে ২ বার CO2 মেশিনটি বেশিরভাগ প্লাইউডই সামলাতে পারে, যা জ্বলন্ত অঙ্গার না ছড়িয়েই রেজিনের ধোঁয়া পরিষ্কার করার জন্য যথেষ্ট। যদি এরপরও কিনারাগুলো পুড়ে যায়, তাহলে পাওয়ার দেওয়ার আগে এয়ারফ্লো এক ধাপ বাড়িয়ে দিন এবং পরীক্ষা করে দেখুন যে নজলের জেটটি ঠিক খাঁজের মধ্যেই পড়ছে কি না।
এয়ার অ্যাসিস্ট চালু থাকা সত্ত্বেও আমার লেন্স কেন ঘোলা হয়ে যায়?
ঝাপসা অপটিক্স সাধারণত বোঝায় যে বাতাস নিজেই দূষিত। কম্প্রেসার অয়েলের কুয়াশা এবং আর্দ্রতা গরম কাঁচের উপর জমে শক্ত হয়ে যায়, তাই একটি কোয়েলেসিং ফিল্টার এবং একটি ড্রায়ার যোগ করুন, এবং নিশ্চিত করুন যে নজলে বায়ুপ্রবাহ স্বাভাবিক আছে, নাকি এর আগের কোনো আলগা ফিটিং থেকে বাতাস লিক করছে।
মৃদু ইস্পাতের উপর বাতাসের চেয়ে অক্সিজেন কতটা দ্রুত?
মোটা প্লেটে তাপোৎপাদী প্রভাব যথেষ্ট বেশি হয়, যার ফলে প্রায়শই একই ওয়াটেজে উল্লেখযোগ্যভাবে দ্রুত কাটা যায় বা আরও ভারী অংশ সামলানো যায়। পাতলা শিটে এই ব্যবধান কমে আসে, যে কারণে অনেক ওয়ার্কশপ কয়েক মিলিমিটারের নিচে শুষ্ক বাতাস ব্যবহার করে এবং ভারী কাজের জন্য অক্সিজেন বাঁচিয়ে রাখে।
এয়ার অ্যাসিস্ট কি ফটো এনগ্রেভিং-এর গুণমান পরিবর্তন করে?
হ্যাঁ, উভয় দিকেই। মৃদু প্রবাহ ছবির উপর ধোঁয়ার ধূসর আভা পুনরায় জমা হওয়া রোধ করে, কিন্তু তীব্র স্রোত সূক্ষ্ম ছাইকে অসমভাবে ছড়িয়ে দিতে পারে। অনেক অপারেটর ছবি তোলার জন্য সর্বনিম্ন স্থিতিশীল প্রবাহে নেমে আসেন এবং কাটার জন্য শক্তিশালী চাপ সংরক্ষণ করেন।
ফাইবার কাটারের জন্য বাতাস কতটা শুষ্ক হওয়া প্রয়োজন?
যন্ত্রের উপযোগী শুষ্কতা নিশ্চিত করার লক্ষ্য রাখুন: ন্যূনতম একটি রেফ্রিজারেটেড ড্রায়ার ব্যবহার করুন এবং আর্দ্র জলবায়ুতে শোষক পদার্থ দিয়ে শুকান। গরম সুরক্ষামূলক জানালায় জল পৌঁছালে তা ফেটে যায় এবং কাটার মাঝপথে ক্ষুদ্র জলকণা রশ্মিকে বিক্ষিপ্ত করে দেয়। যদি প্রতিদিন জল নিষ্কাশনের সময় ট্যাঙ্ক থেকে জল ছিটকে বের হয়, তাহলে বুঝতে হবে সরবরাহকৃত জল যথেষ্ট শুষ্ক নয়।
একটি কম্প্রেসার কি লেজার এবং কারখানার অন্যান্য সরঞ্জাম উভয়কেই শক্তি সরবরাহ করতে পারে?
এটা করা সম্ভব, তবে লেজার লাইনটিকে তার নিজস্ব রেগুলেটর, ড্রায়ার এবং ফিল্টার দিয়ে আলাদা করুন এবং নিশ্চিত করুন যে অন্যান্য সরঞ্জাম টানার সময়ও চাপ বজায় থাকে। কাটার মাঝপথে স্যান্ডার চালু হয়ে গেলে লাইনটি এমনভাবে ঝুলে যেতে পারে যে একটি শিটের মাঝপথে কিনারা পুড়ে যেতে পারে।
নজল অ্যালাইনমেন্টের জন্য টেপ টেস্ট বলতে কী বোঝায়?
নজলের ডগায় মাস্কিং টেপ লাগিয়ে কম শক্তির একটি পালস ফায়ার করুন। পোড়া দাগটি দেখাবে বিমটি বোরের ভিতরে কোথায় অবস্থান করছে; কেন্দ্রে থাকা মানে গ্যাস জেট এবং বিম একসাথে যাচ্ছে। ডটটি একদম কেন্দ্রে না পড়া পর্যন্ত আয়না বা হেড অ্যাডজাস্ট করুন।
নিজস্ব স্থানে নাইট্রোজেন উৎপাদন কি কখনো লাভজনক হয়?
যেসব কারখানায় প্রতিদিন স্টেইনলেস স্টিল কাটা হয়, সেখানে একটি মেমব্রেন বা পিএসএ জেনারেটর কয়েক বছরের মধ্যেই বোতলজাত গ্যাসের চেয়ে বেশি সাশ্রয়ী হয়, বিশেষ করে যখন এর সাথে একটি উচ্চ-চাপের বুস্টার যুক্ত থাকে। যারা মাঝে মাঝে ব্যবহার করেন, তারা খুব কমই এর খরচ তুলতে পারেন; সেক্ষেত্রে শুষ্ক সংকুচিত বায়ু এবং ভাড়া করা সিলিন্ডার ব্যবহার করে চাহিদার আকস্মিক বৃদ্ধি আরও সাশ্রয়ীভাবে সামাল দেওয়া যায়।